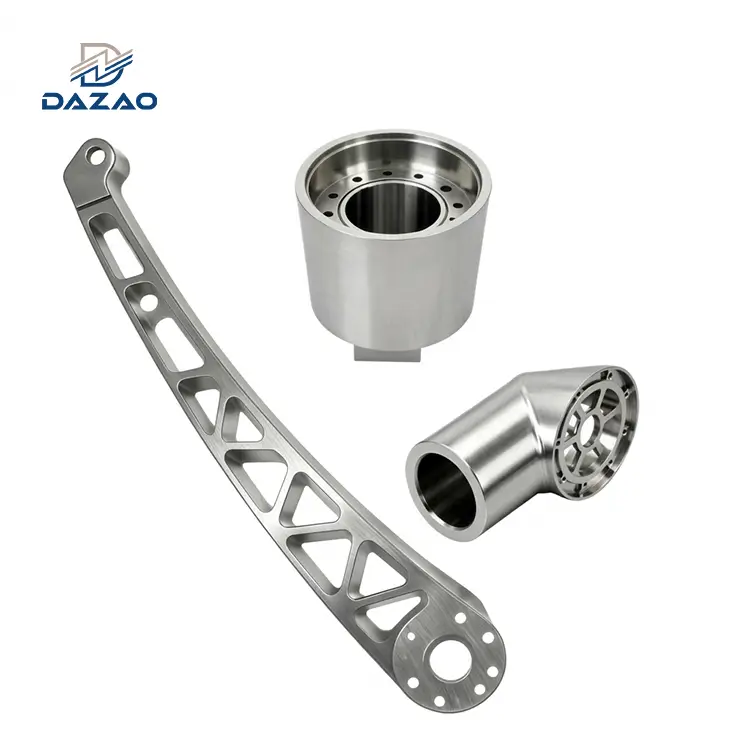
للمهندسين الميكانيكيين ومديري المشاريع وقادة المشترياتأجزاء تحول الألومنيوم باستخدام الحاسب الآلي، وتحقيق استقرار متسق للأبعاد، وتفاوتات هندسية محكمة، وتشطيبات سطحية دون -ميكرون، تتطلب تحكمًا مباشرًا في ثلاثة أوضاع فشل مادية:مبني-متطور (BUE)تدهور الأدوات، وإجهاد الإجهاد المتبقي بعد التشغيل الآلي، وتآكل أبعاد المعالجة الكيميائية المسبقة-قبل عملية الأكسدة.
مؤشرات الأداء الهندسي الرئيسية
|
المعلمة الفنية / متري |
المعيار التجاري القياسي |
حدود إنتاج الدقة Dazao |
استراتيجية التخفيف الهندسية الأولية |
|
التسامح بالقطع (OD/ID) |
±0.025 ملم (±0.0010 بوصة) |
±0.005 مم (±0.0002 بوصة) |
مخارط مثبتة حراريًا + -تعليقات CMM بصرية مغلقة |
|
تشطيب السطح (Ra) |
Ra1.6 ميكرومتر (63 ميكرون) |
Ra0.4 ميكرومتر (16 ميكرون) |
أدوات PCD الماسية المصقولة + 70 بار عالي-مبرد ذو ضغط مرتفع (HPC) |
|
مزاج المواد الخام |
معيار T6 |
T651 تخفيف التوتر |
يزيل تزييف الضغط غير المتماثل أثناء عمليات القطع العميقة |
|
أنودة التعويض المسبق-. |
التفتيش بأثر رجعي |
الإزاحة الرياضية |
يمثل فقدان الحفر القلوي من 5 إلى 12 ميكرومتر مقابل نمو فيلم الأكسيد |
|
رقيقة-بيضاوية تجويف الجدار |
0.025 ملم |
0.003 ملم |
فكوك ناعمة يتم التحكم فيها بضغطة زر 360 درجة + 2-بروتوكول تثبيت المرحلة |
|
موضوع الملعب التسامح |
فئة 2 أ / 2 ب |
فئة 3 أ / 3 ب |
ميكرومترات درجة الصوت الضوئية + -إزاحات قطر درجة الطلاء المسبق |
الحكم:دقةتحول الألومنيوم باستخدام الحاسب الآلييعتمد على اختيار T651 الإجهاد-مخزون التخفيف المخفف، واستخدام-أدوات PCD المصقولة ذات التقطيع العالي للتخلص من التفاف الرقاقة، و-تعويض نماذج CAD -المعالجة اللاحقة لإزاحات الأبعاد الكيميائية.
الحقائق الميكانيكية والمعدنية لخراطة الألومنيوم باستخدام الحاسب الآلي
يبدو تحويل سبائك الألومنيوم على مخرطة CNC أمرًا سهلاً نظرًا لقوة إنتاجية القص المنخفضة للمادة والانتشار الحراري العالي. ومع ذلك، فإن تحويل الألومنيوم باستخدام الحاسب الآلي يقدم ظواهر فيزيائية وميكانيكية متميزة تؤدي في كثير من الأحيان إلى الإضرار بمكونات التسامح المحكم - أثناء الإنتاج التسلسلي. للحصول على منظور أوسع حول ميكانيكا الطحن والخراطة، استشر موقعنادليل شامل لتصنيع الألومنيوم باستخدام الحاسب الآلي.
الميكانيكا الفيزيائية: سبائك الألومنيوم مقابل الفولاذ الكربوني
تظهر سبائك الألومنيوم الإنشائية معامل مرونة (E) يبلغ حوالي 69 جيجا باسكال، مقارنة بـ 205 جيجا باسكال للفولاذ الكربوني المتوسط -. تعني هذه الصلابة المنخفضة أن الألومنيوم يتشوه ثلاث مرات أكثر تحت قوى القطع الشعاعية المتطابقة (Fr) خلالتصنيع مخرطة الألومنيوم.
δ=(Fr⋅L3)/(3⋅E⋅I)
أين:
· δ= الانحراف الشعاعي لقطعة الشغل (مم)
· Fr= قوة القطع الشعاعية (N)
· L= الطول المتدلي للعمود (مم)
· E= معامل المرونة (MPa)
· I=منطقة عزم القصور الذاتي (مم4)
بالإضافة إلى ذلك، يبلغ معامل التمدد الحراري للألمنيوم (CTE) تقريبًا
23×10−6/ ك عند 20∘C-ما يقرب من ضعف الفولاذ الكربوني (12×10−6/K). أثناء المستمرتحول الألمنيوم الدقيق, a 35∘يؤدي ارتفاع درجة الحرارة C في قطعة العمل إلى تمدد عمود ألومنيوم طوله 100 mm بمقدار 0.0805 mm.
ΔL=L0⋅ ⋅ΔT=100 مم×(23×10−6/ك)×35 ك=0.0805 مم
إذا تم تنفيذ وقياس تمريرات التشطيب النهائية بينما يظل الجزء مرتفعًا حراريًا، فسوف يتقلص المكون من اللون الأزرق-تحمل الطباعة بمجرد تبريده إلى درجة الحرارة المحيطة بمختبر الفحص القياسي (20∘C).

المتجر الأساسي-أوضاع فشل الأرضية في الدوران التسلسلي
· بنيت -Up Edge (BUE):تحت الحرارة والضغط، يتم اللحام الدقيق من الألومنيوم{0}}المرن بحافة القطع، مما يؤدي إلى إضعاف الأداة وتمزيق الطبقة النهائية لسطح قطعة العمل.
· تغليف شرائح الشريط المستمر ("تعشيش-الطيور"):تلتف الرقائق الطويلة والمرنة حول ظرف الظرف وبرج الأداة، مما يؤدي إلى خدش الأسطح الدائرية والتسبب في كسر الأداة.
· نشر-تشويه الإجهاد الميكانيكي:تنطلق الضغوط الداخلية المتبقية من البثق أو المعالجة الحرارية أثناء إزالة المادة، مما يتسبب في أن تصبح حلقات الجدار الرقيقة-بيضاوية وتقوس الأعمدة الرفيعة.
· فشل الطلاء المناسب:تعمل المعالجات السطحية مثل الأكسدة على تغيير الأبعاد الخارجية والداخلية، وقفل الخيوط وربط التجاويف ذات التسامح المحكم.
دراسة حالة: تحليل فشل ربط خيط موصل الفضاء الجوي
في عام 2018، قامت شركة Xiamen Dazao Machinery بتصنيع مجموعة إنتاجية مكونة من 5000 غلاف موصل فضائي تتميز بخيوط M20×1.5 داخلية تم تحويلها من مخزون القضبان Al6061-T6.
· الفشل التشغيلي:اجتازت جميع أقطار خطوة الخيط عمليات فحص مقياس سدادة الخيط فورًا بعد الدوران. ومع ذلك، بعد الأنودة الواضحة (النوع الثاني، سماكة الفيلم المحددة بـ 10 ميكرومتر)، فشل 38% من الدفعة في التحقق من مقياس الخيط - بسبب ربط جانب الخيط.
· السبب الجذري للتدمير: قام الفريق الهندسي بحساب نمو طبقة الأنودة الخارجية (5 ميكرومتر لكل جانب) لكنه أهمل مرحلة حفر الصودا الكاوية (NaOH) المؤكسدة مسبقًا. أدى هذا الحفر إلى إزالة 8 ميكرومتر من الألومنيوم الأساسي غير-بشكل منتظم عبر خط الملعب. أدى التشويه الهندسي الناتج إلى تغيير زاوية جانب الخيط، مما يقلل من خلوص الخيط الفعال.
· الإجراء التصحيحي: قامت Dazao بتصميم بروتوكول إزاحة الأبعاد -مسبق التشغيل للجميعأجزاء الخيوط الألومنيوم. من خلال تحويل أقطار مسافة الخيط الداخلي بمقدار 0.012 مم إلى حجم كبير قبل الأكسدة، وصلت معدلات تمرير قياس -خيط الطلاء اللاحق- إلى 100%.
درجات سبائك الألومنيوم وتعدين المعادن في الخراطة الدقيقة
إن تحديد درجة سبائك الألومنيوم الصحيحة ودرجة حرارة المعالجة-الحرارية يحدد معدلات تآكل الأداة، وخشونة السطح التي يمكن تحقيقها، وثبات الأبعاد أثناءتحول الألومنيوم باستخدام الحاسب الآلي.

المقارنة الهندسية: 6061 مقابل . 7075 مقابل . 2024 مقابل . 5052
|
درجة السبائك |
قوة الشد (ميغاباسكال) |
قوة الخضوع (ميجا باسكال) |
صلابة (هب) |
الموصلية الحرارية (W/m·K) |
مؤشر قابلية التشغيل الآلي (%) |
خصائص الدوران الأولية |
التطبيقات الموصى بها |
|
آل6061-T6 |
310 |
276 |
95 |
167 |
80% |
صلابة معتدلة. قابلية القطع العامة الجيدة؛ عرضة لـ BUE بسرعات منخفضة. |
المساكن والتجهيزات العامةأجزاء تحول الألومنيوم باستخدام الحاسب الآلي |
|
آل6061-T651 |
310 |
276 |
95 |
167 |
85% |
ما قبل-مخزون ممتد؛ يزيل إجهاد الإجهاد الداخلي المتبقي أثناء التخفيضات غير المتماثلة. |
-مكونات مدارة عالية الدقة،-بطانات جدارية رفيعة |
|
Al7075-T6 |
572 |
503 |
150 |
130 |
90% |
سبائك الزنك. تنتج الصلابة العالية رقائق قصيرة وسهلة الكسر وتشطيبات ناعمة. |
أعمدة فضائية، ودبابيس-عالية الضغط، وموصلات هيكلية |
|
Al2024-T3 |
483 |
345 |
120 |
121 |
85% |
سبائك النحاس؛ قوة التعب العالية. يشكل رقائق الشباك الصغيرة. عرضة للتآكل. |
مثبتات هيكلية للطائرات،-تركيبات مدارة ذات أحمال عالية |
|
Al5052-H32 |
228 |
193 |
60 |
138 |
50% |
سبائك مغنيسيوم غير قابلة للمعالجة-بالحرارة-؛ لينة ولزجة. تنتج رقائق مستمرة طويلة. |
الأجهزة البحرية المحولة، ومحولات خط السوائل |
|
آل6063-T5 |
186 |
145 |
60 |
200 |
60% |
انخفاض قوة العائد. الأداء الحراري العالي وضوح مستحضرات التجميل أنودة ممتازة. |
التركيبات المعمارية، والأكمام التجميلية المدورة |
|
Al7050-T7451 |
510 |
450 |
140 |
157 |
90% |
صلابة عميقة مع قابلية منخفضة للتشقق والتآكل. |
مهاوي الطيران الدفاعي، المطروقات الحرجة المحولة |
البنية المجهرية وتأثير المزاج: لماذا يمنع تخفيف التوتر T651 الاعوجاج
6061 تحول الألومنيوميظل خط الأساس للتصنيع العام نظرًا لتوازن القوة وقابلية اللحام وانخفاض تكلفة المواد الخام. ومع ذلك، فإن صلابة المصفوفة المنخفضة (95 HB) تجعلها عرضة لتمزق المواد واللحام الدقيق-عندما تنخفض سرعات القطع إلى أقل من 250 م/دقيقة.
على العكس من ذلك،7075 تحول الألومنيوميستفيد من الزنك كعنصر صناعة السبائك الأساسي (5.1-6.1% زنك). تعمل صلابة المصفوفة (150 HB) على تقصير طول تلامس الرقاقة - على وجه المشعل، مما يؤدي إلى إنتاج رقائق على شكل C - واضحة وتسمح بتشطيبات السطح أقل من Ra 0.4 ميكرومتر بدون إدخالات ممسحة متخصصة.
يتم معالجة مخزون T6 القياسي بالحرارة-والتعتيق صناعيًا. وهذا يترك تدرجات إجهاد حراري داخلي عالية بين الحدود الخارجية والقلب. كخدمة تحويل الألومنيوم باستخدام الحاسب الآلييقوم المزود بإدارة عمود طويل، وإزالة المواد غير المتماثلة تؤدي إلى اختلال توازن مجالات الضغط الداخلية، مما يتسبب في انحناء العمود.
يخضع المخزون المزاجي T651 لتمدد بارد بنسبة 1.5% إلى 3.0% بعد المعالجة الحرارية للمحلول. تقوم هذه السلالة الدائمة بإعادة توزيع مجالات الإجهاد الداخلية المتبقية (Sأنا):
لأجزاء صغيرة من الألومنيوم تحولتمع إزالة المواد المتماثلة، تكون مادة T6 القياسية كافية. ومع ذلك، بالنسبة للميزات غير المتماثلة، أو الأخاديد العميقة، أو الأعمدة الطويلة، يلزم تحديد مخزون T651 لمنع تشويه الأبعاد.
هندسة الأدوات، ومعلمات القطع، ومراقبة جودة السطح
التحسينتصنيع الآلات الدقيقة للألمنيوميتطلب مطابقة هندسة الأداة ومعلمات القطع مع الخصائص الفيزيائية لسبائك الألومنيوم.
مواد الأدوات: كربيد غير مطلي مقابل إدراجات الماس PCD المصقولة
إدخالات قياسية مطلية بـ PVD/CVD مصممة لتصنيع الفولاذ (تحتوي على TiAlN أو Al2O3الطلاءات) تظهر تقاربًا كيميائيًا عاليًا للألمنيوم، مما يؤدي إلى تسريع تكوين BUE. أداء عالي-تصنيع مخرطة الألومنيوميتطلب هندسة أداة مميزة:
· كربيد الحبوب الدقيقة غير المطلي (ISO K10–K20):تتميز بمرآة-وجه مشط مصقول (Ra<0.05 μm) to reduce friction coefficients (μ<0.2).
· الماس متعدد البلورات (PCD):PCD tools feature extreme hardness (>8000 جهد عالي) وتقارب كيميائي صفر للمعادن غير الحديدية-. تدوم حشوات PCD لمدة تصل إلى 50 مرة أطول من الكربيد مع الحفاظ على Raتفاوت قدره 0.2 ميكرومتر عبر فترات الإنتاج الطويلة.
· الزوايا الهندسية:زوايا جرف موجبة عالية (+15∘إلى +25∘) قص الألومنيوم بشكل نظيف، مع زوايا تخفيف أولية سخية (7∘إلى 11∘) منع فرك الخاصرة.

مصفوفة تحسين السرعة والتغذية وعمق القطع
|
عملية تحول |
سرعة القطع (Vc، م / دقيقة) |
معدل التغذية (f، مم/دورة) |
عمق القطع (ap، مم) |
أدخل نصف قطر الأنف ( rϵ، مم) |
درجة مادة الأداة |
|
تحول الخام |
450−900 |
0.25−0.50 |
2.0−6.0 |
0.8−1.2 |
كربيد غير مطلي (K10) |
|
إنهاء الدوران |
900−1800 |
0.05−0.15 |
0.1−0.4 |
0.2−0.4 (ممسحة) |
PCD الماس |
|
-خراطة الجدران الرقيقة |
300−600 |
0.04−0.08 |
0.05−0.2 |
0.2−0.4 |
PCD الماس |
|
مملة داخلية |
400−800 |
0.08−0.20 |
0.2−1.5 |
0.4−0.8 |
كربيد الحبوب الدقيقة |
|
الخيوط الخارجية |
180−350 |
الملعب يعتمد |
0.05−0.18 (لكل تمريرة) |
الملف الشخصي محدد |
كربيد غير مطلي |
|
فراق معطلة |
200−400 |
0.05−0.12 |
عرض الأداة |
0.2 نصف قطر الحافة |
كربيد غير مطلي |
ميكانيكا خشونة السطح وRa حساب
خشونة السطح النظرية (Ra) في عمليات الدوران يتم حسابها باستخدام معدل التغذية وإدراج نصف قطر الأنف:
را ≈ و2 /(32 ⋅ rϵ)×1000
أين:
· Ra= خشونة السطح النظرية (ميكرومتر)
· f=معدل التغذية لكل دورة للمغزل (مم/دورة)
· rϵ= أدخل نصف قطر مقدمة الزاوية (مم)
مثال الحساب:تمريرة نهائية باستخدام مدخل بنصف قطر أنف 0.4 مم بمعدل تغذية 0.12 مم/دورة ينتج عنه خشونة سطح نظرية:
رع=0.122/(32⋅0.4)×1000=(0.0144/12.8)×1000=1.125 μm
لتحقيق تشطيب المرآة (Ra0.4 ميكرومتر)، يجب تقليل معدل التغذية إلى 0.071 مم/دورة، أو يجب تطبيق ملحق ممسحة PCD يتميز بحافة قطع ثانوية مسطحة.
ثلاثة مخاطر تحول الألومنيوم غير الموثقة والحلول الهندسية
تحدد أدلة الدوران القياسية السرعات والخلاصات الأساسية ولكنها تتجاهل أوضاع المتجر العملي-التي تفشل في الأرضية. يعالج Dazao هذه المخاطر الهندسية الثلاثة غير الموثقة من خلال البروتوكولات التقنية.
الخطر 1: ما قبل -الحفر الكيميائي المؤكسد مقابل نمو طبقة الأكسيد
لا يتم إجراء عملية الأنودة ببساطة فوق الجزء المقلوب؛ يستهلك الألومنيوم الأم لتكوين أكسيد الألومنيوم (Al2O3).
أثناء عملية الأنودة القياسية من النوع الثاني (إجمالي سماكة الفيلم 10 ميكرومتر):
· الاختراق الداخلي:50% (5 ميكرومتر) من الغشاء يحل محل الألومنيوم الأساسي.
· النمو الخارجي:50% (5 ميكرومتر) يبني خارج الحدود المادية الأصلية.
· فقدان المعدن قبل-الحفر:قبل الأكسدة، تخضع الأجزاء للحفر القلوي (NaOH) لإزالة الزيوت المتشردة والأكاسيد الأصلية. يؤدي هذا الحفر إلى إزالة 3 إلى 8 ميكرومتر من المعدن الأصلي لكل سطح بشكل موحد.
معادلة تغيير الأبعاد لأقطار العمود الخارجي (Dأخير):
ΔD=2⋅(نمو الفيلم إلى الخارج−فقدان المعدن المنقوش)
إذا أدى النقش القلوي إلى إزالة 7 ميكرومتر لكل جانب وإضافة الأنودة 5 ميكرومتر من النمو الخارجي لكل جانب، فإن قطر العمود الخارجي الصافييتناقصبمقدار 4 ميكرومتر (0.004 مم). من أجل التسامح الشديد-.التصنيع باستخدام الحاسب الآلي تحول أجزاء الألومنيوم، فإن الفشل في حساب-خسارة ما قبل الحفر يؤدي إلى خارج-أبعاد المواصفات-.
بروتوكول هندسة دازاو:تستخدم Dazao مصفوفة تعويض مسبقة الأبعاد -آلية قبل المعالجة الآليةالألومنيوم تحولت أجزاء مخصصة:

الخطر 2: "تعشيش الطيور" خدوش متواصلة في غلاف الرقاقة
عند التنفيذتحول الألومنيوم بقطر كبيرعلى الدرجات المرنة مثل 6061-T6 أو 6063، تشكل المواد المقطوعة شريحة شريطية مستمرة وعالية السرعة. تلتف هذه الشريحة حول عمود دوران المخرطة أو عمود الأداة، مما يسبب مخاطر تشغيلية شديدة:
· رقائق الشريط الدوارة تخدش الأسطح المدورة (Ra0.8 ميكرومتر يتحلل إلى Ra>3.2 μm).
· تُعبأ الرقائق في قضبان مملة، مما يتسبب في اهتزاز الأدوات وكسرها.
بروتوكول هندسة دازاو:تعمل Dazao على تخفيف التفاف الشرائح باستخدام تدخل من جزأين-:
1. سائل التبريد عالي الضغط (HPC):يؤدي توجيه تيار سائل تبريد بقوة 70 بار (1015 رطل لكل بوصة مربعة) عبر حامل الأداة مباشرة إلى منطقة القص إلى حدوث صدمة حرارية على جذر الشريحة، مما يؤدي إلى تصلب شريط الألومنيوم وتكسيره.
2. إدراجات موجة مخصصة لكسر الشرائح:تعمل كسارات الرقائق الأرضية-في موجتها على ثني الشريحة بزاوية حادة على الفور عند خروجها من سطح المشط، مما يجبرها على الانقسام إلى أجزاء منفصلة على شكل C-.
الخطر 3:- تشوه جلبة الجدار الرقيقة والارتداد الخلفي
عند تحويلتصنيع جلبة الألومنيوممكون بسماكة جدار أقل من 1.5 مم، تعمل ظرفات هيدروليكية تقليدية ثلاثية الفك على تركيز قوى التثبيت عند ثلاث نقاط، مما يؤدي إلى تشويه الحلقة إلى شكل ثلاثي الفصوص - أثناء التصنيع.
عند تحريره من ظرف الظرف، يعود الجزء للخلف، مما ينتج عنه تجويف غير دائري.
بروتوكول هندسة دازاو:
· فطيرة 360 درجة -فك ناعم على شكل:تستخدم Dazao فكوكًا دائرية مملوءة وملفوفة بالكامل-تحيط بمحيط قطعة العمل بالكامل، وتوزع قوة التثبيت بالتساوي وتقلل الضغط الشعاعي من 3.0 ميجا باسكال إلى 0.4 ميجا باسكال.
· مرحلتان-من دورة التصنيع:بدلاً من إكمال عملية تحويل OD وحفر معرف في عملية واحدة متواصلة، تقوم Dazao بتنفيذ تسلسل معالجة تخفيف الضغط على مرحلتين--. في المرحلة الأولى، تقوم عمليات القطع الخشنة القوية بإزالة 80% إلى 90% من مخزون المواد (مع ترك هامش تشطيب يبلغ 0.3 مم)، مما يؤدي إلى تحرير الضغط الداخلي المتبقي والسماح بتبدد الحرارة الحرارية. يتم بعد ذلك فك ظرف الظرف الهيدروليكي تمامًا، مما يسمح لقطعة العمل بالعودة إلى حالة التوازن الطبيعي غير المقيدة. وأخيرًا، يتم إعادة تثبيت الجزء-تحت ضغط منخفض للغاية-(0.3 ميجا باسكال) في الفكوك الدائرية للحصول على-تمرير نهائي عالي السرعة باستخدام أدوات PCD حادة، مما يحقق استدارة التجويف بشكل موثوق في حدود 0.003–0.005 مم.
تفاوتات الألومنيوم في الخراطة باستخدام الحاسب الآلي، وسمك الجدار، وقواعد تصميم سوق دبي المالي
فهم حدودCNC تحول التحمل الألومنيومتمكن المهندسين من تصميم مكونات فعالة من حيث التكلفة-دون الإفراط في-تحديد وسائل شرح الميزات.
حدود التسامح ISO 2768 مقابل قدرات التصنيع الدقيقة
|
أبعاد الميزة |
ISO 2768 م (قياسي) |
ISO 2768-f (دقيق) |
قدرة الدقة دازاو |
مواصفات التصميم الموصى بها |
|
القطر الخارجي (OD <30 مم) |
± 0.100 ملم |
± 0.050 مم |
±0.005 مم (±0.0002 بوصة) |
± 0.012 ملم |
|
القطر الداخلي (المعرف < 30 مم) |
± 0.100 ملم |
± 0.050 مم |
±0.008 مم (±0.0003 بوصة) |
± 0.015 ملم |
|
الطول الكلي (الطول < 100 مم) |
± 0.200 ملم |
± 0.100 ملم |
±0.010 ملم (±0.0004 بوصة) |
± 0.025 ملم |
|
التركيز / الجريان |
0.050 ملم TIR |
0.020 ملم TIR |
0.005 ملم TIR |
0.012 ملم TIR |
|
تتحمل الاسطوانة |
0.040 ملم |
0.015 ملم |
0.004 ملم |
0.008 ملم |
|
قطر الملعب الموضوع |
فئة 2 أ / 2 ب |
فئة 3 أ / 3 ب |
إزاحة الطلاء المسبق -المخصصة |
الفئة 2A / 2B (الأكسدة المسبقة -) |

إرشادات سوق دبي المالي: سمك الجدار، ونقوش الخيوط، ونسب العرض إلى الارتفاع للعمود
المبادئ التوجيهية لسمك الجدار
· الحد الأدنى لسماكة الجدار غير المدعومة:0.75 ملم.
· سمك الجدار الموصى به:أكبر من أو يساوي 1.50 ملم.
· لتصنيع جلبة الألومنيوم، حافظ على نسبة سمك طول-إلى-الجدار-(L/T) أقل من 10:1 لمنع اهتزازات أثناء التثقيب الداخلي.
الإغاثة الموضوع والشطب
· قم دائمًا بتحديد أخدود تخفيف الخيط عند كتف الخيوط الخارجية. يجب أن يساوي عرض الإغاثة 1.5×خطوة الخيط على الأقل، مع عمق يمتد بمقدار 0.2 مم تحت القطر الصغير.
· حدد سلكًا مقاس 45∘×0.5 مم-في الشطب على كل الخيوط التي تبدأ لمنع تكون نتوءات أثناء الدوران بسرعة عالية-.
حدود نسبة العرض إلى الارتفاع لتصنيع العمود
· لتصنيع رمح الألومنيوم، يجب ألا تتجاوز نسب الطول-إلى-القطر (L/D) غير المدعومة 4:1. بالنسبة للمشاريع المعقدة التي تتطلب تركيزًا عاليًا، قم بمراجعة موقعناقدرات تصنيع رمح الألومنيوم المخصصة.
· بالنسبة للنسب بين 4:1 و10:1، حدد غراب ذيل حي بـ 60∘ثقب المركز.
· For L/D>10:1، يلزم وجود استراحة ثابتة أو مركز تحويل CNC من النوع السويسري -لمنع انحراف العمود بسبب ضغط الأداة.
خيارات التشطيب السطحي وبروتوكول ضمان الجودة
تُكمل عمليات التشطيب عملية إنتاج المكونات المحولة، مما يضمن تلبية الأجزاء للمواصفات الوظيفية والجمالية الدقيقة.
أنواع الأنودة، تحويل الكرومات، وتأثيرات التفجير بالخرز
عند الاختيارخيارات تشطيب سطح الألومنيوميجب على المهندسين مراعاة كيفية تأثير نمو الطبقة على التحمل الميكانيكي:
|
خيار إنهاء |
وصف العملية |
سمك الطبقة |
التأثير على التسامح |
التطبيقات النموذجية |
|
أنودة النوع الثاني (شفاف/ملون) |
طلاء التحليل الكهربائي للحمام الحمضي |
8−15 μm |
تنمو الأبعاد بمقدار 4−8 ميكرومتر لكل جانب |
العلب التجميلية، والأقواس، والأجهزة الاستهلاكية |
|
أنودة النوع الثالث (معطف صلب) |
طبقة إلكتروليتية ذات جهد كهربائي منخفض-درجة حرارة عالية- |
25−50 μm |
تنمو الأبعاد بمقدار 12−25 ميكرومتر لكل جانب |
تآكل الأسطح والأكمام الهيدروليكية والأعمدة المنزلقة |
|
تحويل الكرومات (الودين 1200) |
فيلم كيميائي (متوافق مع RoHS) |
<1 μm |
ضئيل (±0.00 مم) |
قطع التأريض الكهربائية، معالجة مسبقة للطلاء-. |
|
تفجير حبة |
تأثير حبة زجاجية دقيقة مضغوطة |
N/A |
يزيل 1−3 ميكرومتر معدن غير -موحد |
أسطح تجميلية غير لامعة، وإزالة خطوط الدوران |

سير عمل الفحص: CMM، والملف البصري، والتحقق من المواد
للحفاظ على الالتزام الصارم بمعايير ISO9001:2015 وIATF16949:2016، تنفذ شركة Xiamen Dazao Machinery بروتوكول تحقق شامل:
1. التحقق من المواد الخام:تتحقق أجهزة تحليل سبائك XRF المحمولة من تكوين المواد قبل تحميل مخزون القضبان، مما يؤدي إلى التخلص من عمليات خلط السبائك-.
2. في -عملية التثبيت الحراري:تخضع الأجزاء المسحوبة من المخارط للنقع لمدة ساعتين-في معمل فحص يتم التحكم في مناخه (20∘C±0.5∘ج) قبل قياس CMM.
3. فحص ملف تعريف الخيط:يتم قياس الأجزاء الملولبة من الألومنيوم باستخدام رسومات الظل الضوئية وميكرومترات الملعب المعايرة بدلاً من الاعتماد على المقاييس اليدوية القياسية وحدها.
4. التغليف الوقائي:انتهىأجزاء صغيرة من الألومنيوم تحولتيتم تعبئتها في أكياس فقاعية فردية-من نوع VCI أو في صواني رغوية EPE مطحونة ومخصصة، مما يمنع تلامس المعدن-إلى-المعادن أثناء نقل البضائع الدولي.
تفصيل تكاليف التصنيع باستخدام الحاسب الآلي وتحسين المشتريات
إن فهم كيفية قيام قرارات ورشة العمل بدفع تكاليف المكونات يمكّن فرق المشتريات من تحسين تخصيص الميزانية دون التضحية بالأداء.
محركات التكلفة الرئيسية في تصنيع مخرطة الألومنيوم الدقيقة
إجمالي التكلفة=جمادة+Tدورة×Rآلة+Cالأدوات+Cالتشطيب
أين:
· Cمادة= وزن المخزون الخام × تكلفة السبائك لكل كجم - رصيد إعادة شراء الخردة.
· Tدورة= إجمالي وقت الأرضية-إلى-مدة الأرضية (التخشين، التشطيب، قطع الخيوط، الفراق).
· Rآلة= المعدل بالساعة لمخرطة CNC أو مركز المطحنة متعدد-الدوران-.
· Cالتشطيب= تكاليف الأنودة أو الإخفاء أو الطلاء لكل وحدة.
استراتيجيات التصميم ومصادر المواد لتقليل تكلفة الوحدة
الإستراتيجية 1: الأنابيب مقابل القضبان الصلبة للبطانات
عند تصنيعتصنيع جلبة الألومنيومالمكون ذو القطر الخارجي 70 مم والمعرف 50 مم، بدءًا من مخزون القضبان الصلبة يتطلب حفر 51% من حجم المادة الأولية.
يؤدي الانتقال إلى أنابيب الألومنيوم المبثوقة غير الملحومة إلى تقليل إجمالي وقت الدورة بنسبة 35% واستهلاك المواد بنسبة 40%.
الإستراتيجية 2: دمج عمليات-المحاور المتعددة
يؤدي تنفيذ عمليات الخراطة على مخرطة قياسية ذات -محور، متبوعة بنقل المكونات إلى مطحنة ذات 3-محور للحفر المتقاطع، إلى فرض رسوم إعداد ثانية وأخطاء في تكديس المحاذاة الشعاعية.
يستخدم دازاوخدمات التصنيع الآلي للمطاحن المتعددة-المحاور-مجهزة بأدوات حية وإمكانات المحور Y- لإكمال الخراطة والطحن والحفر المتقاطع- والنقر في إعداد تلقائي واحد. يقلل هذا الأسلوب من رسوم الإعداد ويضمن دقة الموضع الحقيقية في حدود 0.010 مم.
الشراكة مع Dazao Machinery لأجزاء الألومنيوم المخروطة المخصصة
دقةتحول الألومنيوم باستخدام الحاسب الآلييتطلب إشرافًا هندسيًا واضحًا عبر كل مرحلة من مراحل الإنتاج-بدءًا من اختيار السبائك الخام وتخفيف الضغط T651 وحتى تحسين هندسة الأداة والتعويض المسبق لتفاوت الأكسدة-. الشراكة مع ذوي الخبرةالشركة المصنعة لأجزاء تحول الألومنيوممثل Xiamen Dazao Machinery يزيل مخاطر الجودة ويحسن تكاليف إنتاج الوحدة.
الخطوات التالية لفرق المشتريات والهندسة
1. تطبيق مبادئ سوق دبي المالي:قم بمراجعة رسومات المكونات لمعرفة نصف القطر الداخلي المناسب (R أكبر من أو يساوي 0.8 مم)، وسمك الجدار، وأخاديد إزالة الخيط.
2. تحديد متطلبات السطح:حدد مقبول Raحدود ومعايير الطلاء-بعد المعالجة (النوع الثاني مقابل النوع الثالث) على الرسومات الهندسية.
3. إشراك Dazao في المراجعة المبكرة لسوق دبي المالي:قم بإرسال ملفات CAD الخاصة بك إلى الفريق الهندسي لشركة Xiamen Dazao Machinery للحصول على تصميم فوري-من أجل-تحليل قابلية التصنيع وعرض الأسعار الشفاف.

الأسئلة المتداولة (FAQ) لخراطة الألومنيوم باستخدام الحاسب الآلي
01.لماذا ترتبط خيوط الألومنيوم أو تفشل في فحص مقياس الخيط بعد الأكسدة؟
02.كيف يمكنك منع-البطانات الرفيعة المصنوعة من الألومنيوم من أن تصبح بيضاوية أثناء تثبيت المخرطة؟
03.كيف يمكنك التخلص من تعشيش الطيور الرقيقة-عند استخدام المخرطة في تصنيع الألومنيوم الناعم 6061 أو 6063؟
04.لماذا تلتوي أعمدة الألومنيوم 6061-T6 بعد إزالة المادة وكيف يتم إصلاحها؟
05.كيف يمكن لمخرطة CNC تحقيقRa 0.4 μm (16 ميكرون) الانتهاء من السطح دون تلميع يدوي؟
06.هل أنابيب الألمنيوم غير الملحومة أرخص من مخزون القضبان الصلبة لتحويل الأكمام المجوفة؟