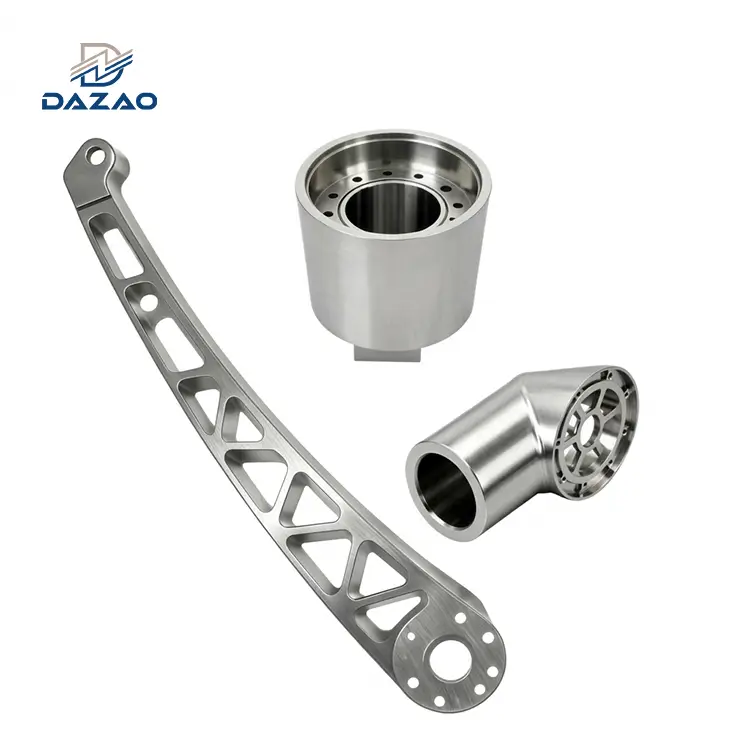
1. اختيار المواد: Never specify Al6061-T6 plate for high-volume pocketing (>إزالة المعادن بنسبة 40%). حدد دائمًا الضغط -المريحAl6061-T651لمنع-الانحناء والتشويه بعد المعالجة الآلية.
2. قاعدة النمو أنودة:تنمو طبقات أكسيد الأنودة بنسبة 50% إلى الداخل و50% إلى الخارج. بالنسبة لأكسيد الطبقة الصلبة من النوع III (السمك الإجمالي 40 ميكرومتر)، أقطار التجويف الداخلي للماكينة مسبقًا-أكبر بمقدار 0.040 ملممن المشاركة النهائية-أنودة البعد المستهدف.
3. مسار أدوات الجيب العميق:استبدل الفتح التقليدي بالطحن التروتشويدي الديناميكي (أe=10%−15%D, ap=2−3D). ادمجها مع 3- طواحين طرفية مصقولة ومبرد ذو ضغط عالي MQL/- للتخلص من اللحام الدقيق للألمنيوم (القذارة) وكسر الأدوات.
4. هندسة الأداة:استخدم 2-طاحونتين نهائيتين من أجل إزالة الفتحات الخشنة الثقيلة و3-ناي، طواحين نهائية حلزونية بزاوية 45 درجة مع طلاء كربون يشبه الماس (DLC) للتشطيب عالي السرعة. تجنب الطلاء TiAlN بسبب التقارب الكيميائي بين التيتانيوم والألومنيوم.
5. التسامح الاقتصادي:التسامح التجاري القياسي لأجزاء الألومنيوم المطحونة باستخدام الحاسب الآلي هوISO 2768 م (±0.05 مم). يؤدي تشديد التفاوتات إلى ±0.005 مم إلى زيادة تكاليف دورة المعالجة بنسبة 280% بسبب عمليات التشطيب البطيئة والتثبيت الحراري وفحص CMM بنسبة 100%.
دليل هندسة الألومنيوم للطحن باستخدام الحاسب الآلي لأجزاء الآلات الدقيقة
تمثل سبائك الألومنيوم أكثر من 65% من جميع المكونات الهيكلية المعدنية الخفيفة-التي تتم معالجتها في التصنيع التعاقدي الدقيق. عبر مبيت مجموعة نقل الحركة في السيارات، والأذرع الهيكلية الآلية، وهيكل التشخيص الطبي، والأضلاع الهيكلية الفضائية، يوفر الألومنيوم نسبة قوة استثنائية -إلى-وزن (تصل إلى 130 كيلو نيوتن متر/كجم) مقترنة بموصلية حرارية تصل إلى 167 واط/م·ك.
على الرغم من الإجماع الواسع النطاق في الصناعة على تصنيف الألومنيوم باعتباره معدنًا يسهل تصنيعه في الآلة،-يعاني الإنتاج بكميات كبيرة بشكل روتيني من أوضاع فشل غير متوقعة. معاملات التمدد الحراري (23×10−6/K لـ Al6061)، نقاط انصهار منخفضة (~660∘C)، ليونة المواد، والضغوط الداخلية المتبقية المتداول تخلق عقبات هندسية كبيرة. تؤدي المعالجة غير المتحكم فيها إلى أجزاء ملتوية، وتكسير حواف القطع، وتغليف الرقاقة، وأبعاد خارجة عن-المواصفات بعد-أنودة ما بعد المعالجة. للحصول على نظرة شاملة حول خصائص السبائك الهيكلية، يمكن للمهندسين الرجوع إلى موقعنادليل شامل لتصنيع الألومنيوم باستخدام الحاسب الآلي.
تأسست عام 2000،آلات شيامن دازاوتدير منشآت تصنيع حاصلة على شهادة ISO9001:2015 وIATF16949:2016 ومجهزة بمراكز تصنيع CNC ثلاثية المحاور و4 محاور ومتزامنة ذات 5 محاور. بعد أن عالجت أكثر من 4.2 مليونأجزاء الألومنيوم المطحونة باستخدام الحاسب الآليعلى مدار عقدين من الزمن، قام فريقنا الهندسي بتجميع هذا الدليل الفني. يوفر هذا المستند بيانات التصنيع التجريبية، ونماذج تعويض التسامح الرياضي، ومعايير اختيار الأداة، وتحليلات السبب الجذري للفشل-، وقواعد تصميم تخفيض التكلفة- للعملاء المحتملين والمهندسين الميكانيكيين.
سير عمل طحن الألومنيوم باستخدام الحاسب الآلي وسوق دبي المالي:
· Step 1: MATERIAL SELECTION ->Al6061-T651 (تخفيف التوتر)، Al7075-T6، Al5052-H32
· Step 2: DFM ANALYSIS -> Wall Thickness >= 0.8ملم، عمق الجيب<= 5x Radius (R >= 1.1r)
· Step 3: TOLERANCE PLAN ->ISO 2768-م قياسي|ما قبل أنودة الرياضيات التعويض
· Step 4: TOOLING & PATHS ->3- فلوت 45 درجة هيليكس مطلي DLC|الطحن الديناميكي الديناميكي
· Step 5: QUALITY VERIFICATION ->قياس الطيف الضوئي|فحص CMM ثلاثي الأبعاد|تدقيق ISO/IATF
اختيار سبائك الألومنيوم وقابلية التصنيع المعدنية
يتطلب اختيار درجة الألومنيوم المثالية تحقيق التوازن بين القوة الميكانيكية، ومقاومة التآكل، وقابلية اللحام، وتكلفة المواد الخام، ومؤشر قابلية التشغيل الآلي. وفيما يلي تحليل هندسي مفصل لسبائك الألومنيوم الأساسية المستخدمة فيطحن الألمنيوم الدقيق.
مقارنة مؤشر القدرة النسبية للآلات (٪):
· Al7075-T6: 100%
· آل2024-T3: 95%
· آل6061-T651: 85%
· Al7050-T7451: 80%
· آل5052-H32: 50%
قواعد اختيار المزاج Al6061 T6 مقابل T651
Al6061 (عائلة Al-Mg-Si) هو العمود الفقري للهندسة العامة. إنها تتميز بالمتانة العالية، المقاومة الجيدة للتآكل، وقابلية اللحام الممتازة.
· التركيب الكيميائي الأساسي:المغنيسيوم (0.8%-1.2%)، السيليكون (0.4%-0.8%)، النحاس (0.15%-0.40%)، الكروم (0.04%-0.35%)، الحديد (أقل من أو يساوي 0.7%).
· اختلافات الحالة المزاجية (T6 مقابل T651):
· مزاج T6:تتم معالجة المحلول بالحرارة-والتعتيق صناعيًا. تحتفظ مادة T6 بالضغوط الداخلية المتبقية العالية الناتجة أثناء التبريد السريع للمياه. عندما تقوم الجيوب الثقيلة بإزالة معدن كبير من أحد جوانب لوحة T6، فإن هذه الضغوط الداخلية غير متوازنة، مما يؤدي إلى انحناء شديد للجزء.
·مزاج T651:تمت معالجة حرارة المحلول-، وتخفيف الضغط-عن طريق التمدد المتحكم فيه (ضبط دائم بنسبة 1.5% إلى 3%)، ثم تعتيقه صناعيًا.ملكنا mandates Al6061-T651 stock for all plate components requiring >إزالة المواد بنسبة 30%.
خصائص الطحن الفضائية عالية القوة Al7075
Al7075 (عائلة Al-Zn-Mg-Cu) هي درجة قوة فائقة-لصناعة الطيران والفضاء. الزنك هو العنصر الأساسي لصناعة السبائك (5.1%-6.1%).
· التركيب الكيميائي الأساسي:الزنك (5.1%-6.1%)، المغنيسيوم (2.1%-2.9%)، النحاس (1.2%-2.0%)، المنغنيز (0.30%)، السيليكون (0.40%).
· أداء الآلات:تصل قوة الإنتاجية إلى 503 ميجا باسكال (ما يقرب من ضعف قوة 6061-T6). يتم قطع المادة برقائق قصيرة وهشة ولا تظهر أي سلوك لزج، مما يؤدي إلى خشونة سطحية فائقة (Ra<0.4μm) during finishing.
· القيود:ارتفاع تكلفة المواد الخام (~2.2× سعر 6061)، وانخفاض مقاومة التآكل، وضعف قابلية اللحام.
مقارنة أداء السبائك الثانوية لـ Al5052 Al2024 وAl7050
· Al5052-H32:سبيكة غير قابلة للمعالجة بالحرارة-وتحتوي على نسبة عالية من المغنيسيوم (2.2%–2.8%). مرنة وناعمة للغاية، مما يجعلها عرضة لتراكم الحواف والرقائق الطويلة والخيطية أثناء الطحن. مناسب بشكل أفضل لأقواس الصفائح المعدنية التي تتطلب ثنيًا لاحقًا.
· Al2024-T3:يوفر الألومنيوم المخلوط بالنحاس- مقاومة مذهلة للتعب. تستخدم على نطاق واسع في شبكات قص الطائرات وأعضاء التوتر. يتطلب التحكم الدقيق في درجة الحرارة أثناء الطحن بسبب التمدد الحراري.
· Al7050-T7451:تم تطويره خصيصًا للأجزاء الهيكلية الفضائية-السميكة (التي يزيد سمكها عن 100 مم). يوفر مقاومة فائقة للتآكل والتكسير-مقارنة بـ 7075-T6.

مصفوفة مفصلة للخصائص المعدنية وقابلية التشغيل الآلي
|
درجة الألومنيوم والمزاج |
الكثافة (جم / سم3) |
قوة الشد (ميغاباسكال) |
قوة الخضوع (ميجا باسكال) |
صلابة برينل (HB) |
الموصلية الحرارية (W/m⋅K) |
معامل التمدد الحراري ( μm/m⋅∘C) |
تصنيف قابلية التشغيل الآلي (%) |
تطبيق الصناعة الأولية |
|
آل6061-T6 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
80% |
أقواس السيارات، الإطارات الصناعية |
|
Al6061-T651 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
85% |
لوحات هيكلية دقيقة، وغرف أشباه الموصلات |
|
Al7075-T6 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
أضلاع الفضاء الجوي،-أذرع الروبوتات عالية الضغط |
|
Al7075-T651 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
مكونات الصاري الهيكلية للطائرات، وحوامل الدفاع |
|
Al2024-T3 |
2.78 |
483 |
345 |
120 |
121 |
22.8 |
95% |
ألواح الجلد الفضائية، المعدات العسكرية |
|
Al5052-H32 |
2.68 |
230 |
193 |
60 |
138 |
23.8 |
50% |
العبوات البحرية، والأقواس ورقة |
|
Al7050-T7451 |
2.83 |
524 |
462 |
140 |
157 |
23.5 |
80% |
Heavy aerospace bulkheads (>سمك 80 ملم) |
أعطال طحن الألومنيوم باستخدام الحاسب الآلي وحلول أرضية المتجر
غالبًا ما تقدم أدلة المعالجة القياسية سيناريوهات نظرية مثالية. على أرض المصنع، تقدم ظروف التصنيع-الحقيقية متغيرات مادية معقدة. فيما يلي ثلاث حالات فشل هندسية مفصلة موثقة في شركة Dazao Machinery، إلى جانب البروتوكولات التقنية التي تم تطويرها لحلها.
ملخص فشل طابق متجر دازاو:
1. Residual Stress Warping -> Root Cause: Unbalanced quenched stress in Al6061-T6 plate ->الحل: قم بالتبديل إلى Al6061-T651 + التخشين المتماثل + التلدين بالإجهاد.
2. Anodizing Bore Shrinkage -> Root Cause: 50% inward growth of Al2O3 layer during anodizing ->الحل:-تجويف ما قبل الماكينة أكبر باستخدام صيغة تعويض Dazao.
3. Chip Packing & Micro-Welding -> Root Cause: High RPM thermal softening with 4-flute end mill in deep slot ->الحل: مطحنة نهاية 3-Flute DLC + مسار الأدوات الديناميكي Trochoidal + 70-bar MQL.
القضاء على تشويه الإجهاد المتبقي والانحناء الجزئي
وصف الحادث
أظهر طلب مكون من 150 لوحة مبيت فضائية (350 مم × 200 مم × 15 مم) مطحونة من مخزون لوحة Al6061 - T6 القياسي خطأً عاليًا غير مقبول في القوس بعد المعالجة الآلية. عند تحرير فكي الملزمة، ينحني مركز اللوحة لأعلى، مما يؤدي إلى حدوث خطأ في التسطيح0.82ملم بطول 350 ملم. وقد تجاوز هذا تفاوت الرسم الذي يقل عن أو يساوي 0.05 مم، مما يتسبب في فشل الدفعة الأولية بأكملها في مراقبة الجودة.
تحليل السبب الجذري
تحتوي لوحة Al6061-T6 القياسية على ضغوط ضغط متبقية داخلية عالية على الأسطح الخارجية لموازنة ضغوط الشد الداخلية الناتجة عن تبريد الماء. أدى تشكيل تجويف بحجم 60% في الجانب العلوي إلى تدمير هذا التوازن. توسعت الطبقة الضاغطة السفلية المتبقية دون عائق بالنسبة للجزء العلوي، مما أدى إلى تشويه المكون.
بروتوكول دازاو الهندسي
1. استبدال المواد:تم تغيير مواصفات المواد من Al6061-T6 إلىAl6061-T651، وذلك باستخدام تمديد-اللوحة المخففة.
2. مسار أدوات التخشين المتماثل:تنفيذ برنامج متوازن لإزالة المعادن. تم تصنيعه بعمق 50% على الجانب A، وقلب قطعة الشغل إلى الماكينة بعمق 100% على الجانب B، ثم عاد إلى الجانب A للتمرير النهائي.
3. خطوة تخفيف التوتر الحراري:تم تقديم خبز التلدين المخفف بالضغط المتوسط (175 درجة مئوية لمدة ساعتين، مبرد بالفرن) بعد الطحن الخشن قبل تمرير اللمسات النهائية الدقيقة. انخفض خطأ التسطيح أدناه0.018 ملم.
حساب تحولات أبعاد الأنودة للحصول على تجاويف دقيقة
وصف الحادث
تتميز مجموعة من الأغطية المفصلية للروبوت 7075-T6 بتجويف محمل دقيق محدد في
∅28.000 ملم (H7 صالح). التاليالدقة cnc طحن الألومنيومالعمليات، تم التحقق من فحص CMM عند ∅28.012 مم. تم إرسال الأجزاء من أجل أنودة الطبقة الصلبة من النوع III (سمك الطبقة الاسمية 40 ميكرومتر). أظهر فحص ما بعد الأنودة - أن أقطار التجويف الداخلي تقلصت إلى ∅27.968 مم، مما يجعل الدفعة بأكملها غير قابلة للاستخدام لتجميع المحامل.
تحليل السبب الجذري
الأنودة هي عملية تحويل كهروكيميائية تقوم بتحويل الألومنيوم السطحي إلى أكسيد الألومنيوم (Al2O3). بشكل حاسم،ينمو الطلاء المؤكسد بنسبة 50% إلى الداخل داخل الركيزة و50% إلى الخارج من السطح الأصلي.
يتم بناء سمك الفيلم الإجمالي البالغ 40 ميكرومترًا للخارج بمقدار 20 ميكرومتر لكل جدار. بالنسبة للتجويف الداخلي، يؤدي هذا النمو الخارجي إلى تقليل القطر الداخلي بمقدار 2×20μm=40μm(0.040mm). عند التقييمخيارات التشطيب السطحي بأكسيد الدقة، يجب تطبيق حدود الأبعاد -المسبقة للتصنيع بشكل صارم.
صيغة وبروتوكول التعويض الرياضي
ولتحقيق البعد المستهدف للنشر-أنودة (Dأخير)، بُعد -الأنودة المسبقة آليًا (Dقبل) يجب حسابها باستخدام المعادلات التالية:
النمو الخارجي لكل جدار (δخارج)=Tفيلم×0.50
للملل الداخلي: دقبل=Dأخير+(2×δخارج)
للأعمدة الخارجية: دقبل=Dأخير−(2×δخارج)
أين Tفيلم يمثل إجمالي سمك طلاء الأنودة.
Dazao Pre-مخطط مخصصات تجويف التصنيع (الهدف: H7 Fit∅28.000مم)
|
نوع أنودة |
سمك الفيلم المحدد ( فيلمTفيلم) |
النمو الخارجي / الجدار ( خارجδخارج) |
تتحمل الهدف بالقطع ( دبريDقبل) |
المشاركة النهائية-أنودة حجم التجويف ( نهائيDأخير) |
|
لا أنودة |
0μm |
0.000 ملم |
∅28.010 ملم |
∅28.010 ملم |
|
النوع الثاني واضح |
12μm±2μm |
0.003 ملم |
∅28.016 ملم |
∅28.010 ملم |
|
النوع الثاني أسود |
20μm±3μm |
0.005 ملم |
∅28.020 ملم |
∅28.010 ملم |
|
معطف صلب من النوع الثالث |
40μm±5μm |
0.010 ملم |
∅28.030 ملم |
∅28.010 ملم |
|
النوع الثالث الصلب + PTFE |
50μm±5μm |
0.0125 ملم |
∅28.035 ملم |
∅28.010 ملم |
منع اللحام الدقيق والتعبئة العميقة لرقائق الجيب
وصف الحادث
أثناء الطحن عالي السرعة لجيب عميق مقاس 45 مم (نسبة L/D=7.5:1) في Al6061 باستخدام 6 مم
مطحنة نهاية قياسية ذات 4 فلوت تعمل بسرعة 12000 دورة في الدقيقة، وحدث كسر للأداة كل 12 إلى 15 جزءًا. وأظهرت الجدران الجانبية للتجويف علامات خدش عميقة، وغضب شديد، وألمنيوم منصهر ملحوم في مزامير الأدوات.
تحليل السبب الجذري
1. الحد من حجم الناي:تمتلك طاحونة نهاية الفلوت ذات 4-مريئات ضيقة. في أعماق الجيب، لا يمكن إخلاء رقائق الألومنيوم، مما يتسبب في إعادة قطع الشريحة.
2. التليين الحراري :الاحتكاك يرفع درجة الحرارة بسرعة إلى ما بعد 250 درجة∘ج. يتم صهر الألمنيوم المرن ولحامه على مزامير أداة كربيد التنغستن، مما يشكلمبني-متطور (BUE)التي استولى على القاطع وقطعه.
بروتوكول دازاو الهندسي
1. إعادة تصميم الأدوات:تم توحيدها على 3-فلوت، وطاحونة طرفية حلزونية بزاوية 45 درجة تتميز بمرآة -مزامير مصقولة وطلاء كربون شبيه بالألماس (DLC) (معامل احتكاك μ<0.1).
2. مسار أدوات Trochoidal الديناميكي:تم التخلي عن تحديد فترة العرض-بالكامل. تحافظ مسارات أدوات الطحن الديناميكي التطبيقية على الارتباط الشعاعي (أe) بنسبة 12% من قطر الأداة (0.72 مم) والعمق المحوري الكامل (أp) 2.0 × عمق (12.0 مم).
3. توصيل سائل التبريد عالي الضغط:تم تركيب 70- بارًا من الحد الأدنى لكمية التشحيم (MQL) باستخدام رذاذ الزيت النباتي لتفجير الرقائق إلى أعلى وخارج التجاويف العميقة. تمت زيادة عمر الأداة بمقدار850%بدون أي أعطال في اللحام الدقيق-.

التغلب على التشوه المرن تحت تثبيت التركيبات
وصف الحادث
-مكونات حلقية رقيقة الجدران (120 مم OD × 114 مم معرف × 30 مم ارتفاع، سمك الجدار 3.0 مم) مطحونة داخل ملزمة هيدروليكية قياسية اجتازت اختبارات الاستدارة أثناء التثبيت (أقل من أو يساوي 0.010 مم). بمجرد فك -التثبيت، توسعت الحلقات بشكل مرن إلى شكل بيضاوي، مما يظهر خطأ في الاستدارة بمقدار0.14 ملم.
حل
تم استبدال فكوك الملزمة الميكانيكية ذات النقطتين بـفكان ناعمان-دائريان محيطيان بزاوية 360 درجة-كاملانتشكيله لتتناسب مع المظهر الخارجي لقطعة العمل. تم تقليل عزم التثبيت الهيدروليكي من 45 نيوتن متر إلى 12 نيوتن متر، بالإضافة إلى لوحة تثبيت مفرغة من أجل تمريرات المواجهة النهائية. تم تقليل خطأ الاستدارة إلى 0.008 مم.
اختيار أداة القطع وتحسين السرعات والأعلاف
التحسينسرعات وأعلاف الألومنيوم طحن باستخدام الحاسب الآلييتطلب فهم كيفية تفاعل هندسة الأداة واختيار الركيزة الكربيدية والطلاءات وديناميكيات القطع.
متطلبات هندسة فلوت مطحنة النهاية وطلاء DLC
اختيار العد الناي
· 2- مطاحن نهاية الفلوت:تتميز بأكبر حجم للمريء الناي. مثالية لعمليات الطحن والتقطيع والتخشين الثقيلة في الدرجات الناعمة (Al5052، Al6061) حيث يكون حجم الرقاقة مرتفعًا.
· 3- مطاحن نهاية الفلوت:يمثل التوازن الأمثل لطحن أجزاء الألومنيوم. يوفر قوة أساسية أعلى بنسبة 50% من تصميمي المزمار-مع الحفاظ على مساحة كافية لتخليص الرقائق من أجل الطحن الديناميكي عالي السرعة.
· 4- مطاحن نهاية الفلوت:يقتصر على -عمليات التشطيب الخفيفة للغاية (أeأقل من أو يساوي 2%D) في سبائك السيليكون العالية- أو سبائك الصلابة العالية- (Al7075). تجنب التخشين العام بسبب مساحة إزالة الرقائق الصغيرة.
ديناميات زاوية الحلزون
· الحلزون القياسي 30 درجة:ينتج قوى شعاعية أعلى، مما يشجع على الثرثرة في-الأقسام ذات الجدران الرقيقة.
· ارتفاع 45 درجة / 55 درجة الحلزون:يحول قوى القطع الشعاعية إلى قوى محورية، مما يرفع الرقائق بسلاسة إلى أعلى المزامير ويحسن تشطيب الجدار الجانبي.
· الحلزون المتغير (على سبيل المثال، 38 درجة /41 درجة /45 درجة):يكسر تردد الرنين التوافقي أثناء القطع، مما يزيل علامات الثرثرة على الأجزاء الطويلة.
تقنيات الطلاء
· كربيد مصقول غير مطلي:كربيد التنغستن ذو الحبوب الدقيقة المصقول على سطح المرآة (Ra<0.05μm) prevents aluminum adhesion.
· الماس-مثل الكربون (DLC): Amorphous carbon coating providing extreme hardness (Vickers>5000HV) ومعامل احتكاك منخفض (~0.05). ممتاز للتصنيع الجاف أو MQL.
· نيتريد الزركونيوم (ZrN):يوفر ثباتًا حراريًا عاليًا ويمنع تراكم الحواف.
· حظر الطلاء: لا تستخدم أبدًا أدوات TiAlN أو AlTiN المطلية على الألومنيوم. يشترك محتوى الألومنيوم الموجود في الطلاء في تقارب كيميائي مع قطعة عمل الألومنيوم، مما يؤدي إلى تسريع اللحام الدقيق وتدمير الأدوات.
الصيغ الرياضية لسرعات التغذية وإزالة المواد
1. سرعة القطع (Vc، متر في الدقيقة):
Vc=(π⋅D⋅n)/1000
حيث D هو قطر الأداة بالملليمتر، وn هو سرعة المغزل باللفة في الدقيقة.
2. سرعة المغزل (n، دورة في الدقيقة):
n=(Vc⋅1000)/(π⋅D)
3. معدل التغذية (Vf، ملم في الدقيقة):
Vf=n⋅z⋅fz
حيث z هو عدد المزامير، وfzيتم التغذية لكل سن (مم/سن).
4. معدل إزالة المواد (MRR, سم3/دقيقة):
MRR=(أp⋅ae⋅Vf)/1000
حيث أpهو عمق القطع المحوري (مم)، وeهو عرض القطع الشعاعي (مم).
مصفوفة المعلمات التشغيلية للسرعات والأعلاف
تنطبق المصفوفة المرجعية التالية على تصنيع أدوات كربيد الحبوب الدقيقةAl6061-T651وAl7075-T6تحت مبرد الفيضان أو ظروف MQL.
|
عملية |
ضياء الأداة (D، مم) |
عدد الفلوت |
طلاء |
Vc (م/دقيقة) |
سرعة المغزل (ن ، دورة في الدقيقة) |
تغذية / سن ( fz، مم) |
قطع شعاعي (أe) |
قطع محوري (أp) |
الهدف MRR (سم3/ مينك) |
|
الشق الخشن الثقيل |
12.0 |
2 |
مصقول غير مصقول |
450 |
12,000 |
0.08 |
1.00×D (12 ملم) |
0.50×D (6 مم) |
518 |
|
الطحن الديناميكي |
10.0 |
3 |
مطلي بمادة DLC |
750 |
23,800 |
0.12 |
0.15×D (1.5 ملم) |
2.00×D (20 ملم) |
257 |
|
-تشطيب سريع للجدار |
10.0 |
3 |
مطلي بمادة DLC |
900 |
28,600 |
0.05 |
0.02×D (0.2 ملم) |
1.50×D (15 ملم) |
12.8 |
|
طحن الوجه (قاطع الذبابة) |
50.0 |
4 |
إدراجات PCD |
1,200 |
7,600 |
0.15 |
0.75×D (37.5 ملم) |
0.80 ملم |
182 |
|
جيب عميق صغير- |
3.0 |
2 |
مطلي بمادة DLC |
300 |
31,800 |
0.02 |
0.20×D (0.6 ملم) |
0.30×D (0.9 ملم) |
0.68 |

نموذج قرار طحن الألومنيوم بثلاثة محاور مقابل خمسة محاور
الاختيار بين 3 محاور ومتزامنةطحن الألومنيوم 5 محاوريحدد تكلفة التركيب وعدد الإعداد والدقة الهندسية وسعر الجزء النهائي.
الاختلافات الحركية وفيزياء الاهتزاز المتراكمة للأداة
· الطحن ثلاثي المحاور:تتحرك أداة القطع على طول المحاور الخطية (X،Y،Z). يتميز بكفاءة عالية في التعامل مع الألواح المسطحة، والتجاويف-أحادية الجانب، والأشكال الهندسية المنشورية.
القيد: يتطلب عمليات إعداد متعددة وفكوكًا ناعمة لميزات الآلة المعقدة عبر -أجزاء متعددة الجوانب، مما يؤدي إلى حدوث أخطاء في تحديد موضع مسند الإسناد (±0.02 مم إلى ±0.05 مم لكل قلب).
· 3+2 فهرسة المحور:تعمل المحاور الدوارة (A/B/C) على وضع قطعة العمل عند زوايا إمالة ثابتة، مما يسمح بحركات قطع قياسية ثلاثية المحاور. يقطع أوقات الإعداد بشكل ملحوظ.
· الطحن المتزامن خماسي المحاور:تتحرك جميع المحاور الخمسة بشكل متزامن تحت سيطرة CNC. ضروري لدفاعات الفضاء الجوي، والمنحنيات العضوية، والتجاويف ذات الزوايا العميقة، والتفاوتات الضيقة للموضع الحقيقي للأسطح المتعددة-. بالنسبة للأجزاء المنشورية المعقدة، الاستفادة منهاخدمات الطحن CNC ذات 5 محاور مخصصةيزيل أخطاء تكديس التركيبات التراكمية.
مصفوفة التجارة الهندسية ذات المحاور الثلاثة والخمسة محاور
|
معايير الاختيار |
3-محور الطحن باستخدام الحاسب الآلي |
3+2 طحن مؤشر المحور |
الطحن المتزامن باستخدام الحاسب الآلي ذو 5 محاور |
|
عدد الإعداد (صندوق ذو 6 جوانب) |
6 إعدادات (6 تركيبات/تقلبات) |
2 الاجهزة |
1 الإعداد ("تم في واحد") |
|
دقة الموقف الحقيقية |
± 0.050 مم |
± 0.015 ملم |
± 0.005 مم |
|
طول عصا الأدوات-خارجي |
Long (L/D>6:1مطلوب) |
متوسط (يسار/عمق∼ 4:1) |
قصير (L/D أقل من أو يساوي 3:1 عن طريق الإمالة) |
|
الاهتزاز والثرثرة |
مخاطر عالية في جيوب عميقة |
خطر معتدل |
الحد الأدنى (أدوات قصيرة جامدة) |
|
تكلفة التركيبات الأولية |
منخفض لكل تركيبات؛ إجمالي مرتفع |
معتدل |
منخفض (مرتكز الدوران العام/نقطة -الصفر) |
|
معدل الآلة بالساعة |
35 دولارًا - 55 دولارًا للساعة |
60 دولارًا - 85 دولارًا للساعة |
95 دولارًا - 150 دولارًا للساعة |
|
الهندسة الأنسب |
لوحات مسطحة، بين قوسين بسيطة |
-كتل موشورية متعددة الجوانب |
الدفاعات، الأضلاع الفضائية، الغرسات الطبية |
اقتصاديات حجم الإنتاج المتقاطع
لإنتاج كميات صغيرة-من 1 إلى 50 قطعة) من مكونات الألمنيوم المعقدة-المتعددة الجوانب،طحن الألومنيوم 5 محاوربشكل عام أرخص من الطحن ثلاثي المحاور.
While the hourly rate for a 5-axis machine is higher, eliminating 4 to 5 custom milling fixtures and cutting setup times from 12 hours to 1.5 hours offsets the higher machine rate. Conversely, for high-volume orders (>2000 قطعة)، فإن تطوير شواهد القبور الآلية متعددة-ثلاثية المحاور ذات التجاويف غالبًا ما يؤدي إلى أقل سعر للوحدة.
تصميم قواعد التصنيع والتحكم في التسامح
يؤدي تحسين التصميمات من أجل قابلية التصنيع إلى تقليل وقت المعالجة، والتخلص من الأدوات المخصصة، وتقليل معدلات العيوب في التصنيع.طحن الألومنيوم المخصصالمشاريع.
نصف قطر الزاوية الداخلية والعمق لقيود نصف القطر
· خطأ الزاوية الحادة:من المستحيل إنتاج الزوايا المربعة الرأسية الداخلية بزاوية 90 درجة عن طريق الطحن التقليدي. يجب على المصممين تحديد نصف قطر شرائح داخلي.
· خطأ نصف القطر المتساوي-:إن ضبط نصف قطر الزاوية الداخلية (R) يساوي تمامًا نصف قطر أداة القطع (r) يجبر القاطع على إيقاف الزخم، وتغيير الاتجاه على الفور، وتعشيق 180 درجة من قوس القاطع. يؤدي هذا إلى ظهور علامات ثرثرة شديدة واهتزاز الأداة.
· قاعدة نصف القطر 1.1x:حدد دائمًا نصف قطر الزاوية الداخليةعلى الأقل 10% أكبرمن نصف قطر القاطع الاسمي (R أكبر من أو يساوي 1.1×r). بالنسبة لأداة قطرها 10 مم (r=5mm)، صمم نصف قطر الزاوية الداخلية بحيث يكون R أكبر من أو يساوي 5.5 مم. يسمح هذا لمسار الأداة بالمسح بشكل مستمر دون توقف.
· العمق-إلى-نسبة نصف القطر:حافظ على عمق الجيب H أقل من أو يساوي 5×R. بالنسبة للجيوب التي يزيد عمقها عن 50 مم، قم بزيادة نصف قطر الزاوية إلى R أكبر من أو يساوي 8 مم لاستيعاب المطاحن النهائية الصلبة ذات القطر الكبير-.
الحد الأدنى من إرشادات سمك الجدار لمكونات الجدار الرقيقة
على الرغم من أن الألومنيوم يوفر نسبة قوة عالية-إلى-الوزن، إلا أن الجدران الرقيقة غير المدعومة تنثني تحت القوى الشعاعية لأداة القطع (Fr)، مما يسبب أخطاء تفتق والثرثرة التوافقية.
· الجدران العمودية غير المدعومة:الحفاظ على الحد الأدنى لسماكة الجدار أكبر من أو يساوي 0.8 ملم للارتفاعات التي تصل إلى 20 ملم.
· الجدران العميقة الطويلة:بالنسبة لارتفاعات الجدران التي تتجاوز 50 مم، يجب الحفاظ على سمك الجدار أكبر من أو يساوي 1.5%×الارتفاع.
· سماكة أرضية القاعدة:حافظ على سُمك الأرضية أكبر من أو يساوي 1.0 مم عبر الجيوب العميقة لمنع الاهتزاز-من اهتزاز الأرضية أثناء التمريرات المواجهة.
قدرة خشونة السطح ومعايير ما بعد المعالجة
|
خشونة السطح (Ra) |
عملية التصنيع |
التطبيق الفني |
مضاعف التكلفة |
|
Ra3.2 ميكرومتر (125 ميكرون) |
-التخشين الديناميكي عالي السرعة |
أسطح داخلية غير متزاوجة-، وجيوب شفافة |
1.0×(خط الأساس) |
|
Ra1.6 ميكرومتر (63 ميكرون) |
التشطيب التجاري القياسي |
أسطح التركيب الهيكلية العامة، والأغطية المرئية |
1.2× |
|
Ra0.8 ميكرومتر (32 ميكرون) |
تمريرة اللمسة النهائية الدقيقة (fzأقل من أو يساوي 0.03 مم) |
وجوه مانعة للتسرب هيدروليكية،-أخاديد دائرية، ومقاعد تحمل |
1.6× |
|
Ra0.4 ميكرومتر (16 ميكرون) |
PCD Diamond Fly-القطع / التلميع الدقيق- |
مرايا بصرية،-فلنجات مانعة للتسرب عالية |
2.5× |

توزيع تكاليف التصنيع وتدقيق جودة الموردين
فهم محركات التكلفة وراءمكونات الألومنيوم المصنعة باستخدام الحاسب الآليتمكن مديري المشتريات من تحسين ميزانيات التصنيع دون التضحية بالجودة.
محركات التكلفة الأساسية لمكونات الألومنيوم المُشكَّلة باستخدام الحاسب الآلي
1. شراء-إلى-نسبة الطيران (استخدام المواد):
شراء-إلى-نسبة الطيران=(كتلة مخزون الخام)/(كتلة الجزء النهائي)
إذا كان الجزء يتطلب كتلة بوزن 10 كجم لإنتاج جزء نهائي بوزن 1 كجم (نسبة 10:1)، فإن 90% من المواد المشتراة تصبح رقائق. في حين أنه يمكن إعادة تدوير خردة الألومنيوم بنسبة 15% تقريبًا من قيمة المواد الخام، إلا أن نسب إزالة المواد المرتفعة تزيد من تكاليف المواد الأولية وأوقات دورات التصنيع.
2. معدل الساعة لأداة الآلة:
· مركز المعالجة العمودي القياسي ثلاثي المحاور (VMC): 35 دولارًا - 55 دولارًا في الساعة.
· مركز تصنيع أفقي عالي السرعة -ذو 4 محاور (HMC): 65 دولارًا - 90 دولارًا في الساعة.
· مركز تصنيع خماسي المحاور متزامن متميز (على سبيل المثال، Hermle / DMG MORI): 95 دولارًا - 150 دولارًا في الساعة.
3. مضاعف تكلفة التسامح:
يؤدي تشديد التفاوتات من ISO 2768-m التجاري (±0.05 مم) وصولاً إلى التفاوتات الدقيقة (±0.005 مم) إلى زيادة هائلة في التكلفة.
قائمة التحقق من جودة الموردين وفحص CMM
عند تقييم أخدمة طحن الألومنيوميجب على فرق المشتريات مراجعة الموردين وفقًا لقدرات الجودة والمعدات التالية:
قائمة مراجعة تدقيق جودة آلات DAZAO:
· MATERIAL INTEGRITY ->التحقق من قياس طيف الانبعاث البصري المباشر (OES).
· EQUIPMENT FLEET ->أعمدة دوران عالية السرعة (20000-30000 دورة في الدقيقة) مع TSC
· METROLOGY LAB ->درجة حرارة -غرفة CMM يتم التحكم فيها (20 درجة ± 0.5 درجة)
· PROCESS CONTROL ->ما قبل -المعالجة الآلية لخوارزميات تعويض الأنودة الرياضية
· QUALITY CERT ->حاصل على شهادة ISO9001:2015 وIATF16949:2016
1. قدرات التحقق من المواد
هل تمتلك المنشأة -مقياس طيف الانبعاث البصري (OES) في الموقع للتحقق من التركيب الكيميائي للمواد الخام واكتشاف سبائك الألومنيوم المزيفة أو غير-المواصفات- قبل القطع؟
2. سرعة المغزل والبنية التحتية لسائل التبريد
هل يستخدم المصنع أعمدة دوران عالية السرعة (20,000−30,000 دورة في الدقيقة) ومجهزة بضغط عالي-من خلال-سائل تبريد المغزل (TSC أكبر من أو يساوي 70 بار) وأنظمة رذاذ MQL المطلوبة لإخلاء رقائق الألومنيوم بكفاءة-عالية؟
3. معدات القياس
هل معمل المقاييس يتم التحكم فيه حراريا (20∘C±0.5∘ج)؟ هل يقوم المورد بتشغيل آلات قياس إحداثيات ثلاثية الأبعاد (CMM) مع مجسات مسح قادرة على التحقق من الموقع الحقيقي، والتدفق الإجمالي للملف الشخصي، وخشونة السطح إلى دقة أقل من - ميكرون؟
الخلاصة وخطة العمل الهندسية
دقةطحن الألومنيوم باستخدام الحاسب الآلييعتمد على الإدارة الدقيقة للمتغيرات الحرارية والكيميائية والميكانيكية. من خلال مطابقة مواد الألمنيوم (مثل تحديد 6061-T651 لثبات الضغط)، مع مراعاة أكسدة نمو الفيلم مبكرًا في حسابات التصميم، واعتماد 3-أدوات مطلية بـ DLC، والالتزام بإرشادات DFM الصارمة لزوايا وسمك الجدار، يمكن للفرق الهندسية تصنيع أجزاء عالية الأداء بتكاليف وحدة أقل.
قائمة مراجعة ما قبل-هندسة الإنتاج:
· تم اختيار درجة حرارة المادة (T651 مخصصة لألواح الجيب الثقيلة).
· Internal vertical corner radii sized to R >= 1.1× نصف قطر القاطع.
· تم تعديل التجاويف الدقيقة لنمو الأنودة (يتم تطبيق قاعدة 50/50).
· Wall thickness verified (>=0.8mm for short walls, >=1.5% ارتفاع للجدران العالية).
· أدوات مطلية بـ 3 فلوت DLC ومسارات أدوات طحن ديناميكية محددة.
· التفاوتات التجارية المحددة (ISO 2768-m) حيث لا تكون هناك حاجة إلى تركيبات ضيقة.
يمكنك تقييم تصميماتك الهندسية قبل الالتزام بأدوات الإنتاجقم بتحميل نموذج CAD الخاص بك لمراجعة سوق دبي المالي تلقائيًامباشرة إلى فريقنا الفني.

الأسئلة المتداولة حول طحن الألومنيوم باستخدام الحاسب الآلي
01. ما هي سرعة المغزل المثالية لطحن الألومنيوم Al6061؟
02. لماذا يجب أن أختار Al6061-T651 على Al6061-T6 للطحن باستخدام الحاسب الآلي؟
03. كيف يغير الأنودة الأبعاد الحرجة لأجزاء الألومنيوم المطحونة باستخدام الحاسب الآلي؟
04. لماذا تتفوق المطاحن النهائية ذات 3 فلوت على المطاحن النهائية ذات 4 فلوت لطحن الألومنيوم؟
05. ما هو الحد الأدنى لسمك الجدار لأجزاء الألومنيوم المطحونة باستخدام الحاسب الآلي الدقيقة؟
06. لماذا يجب تجنب طلاء TiAlN عند طحن مكونات الألومنيوم؟