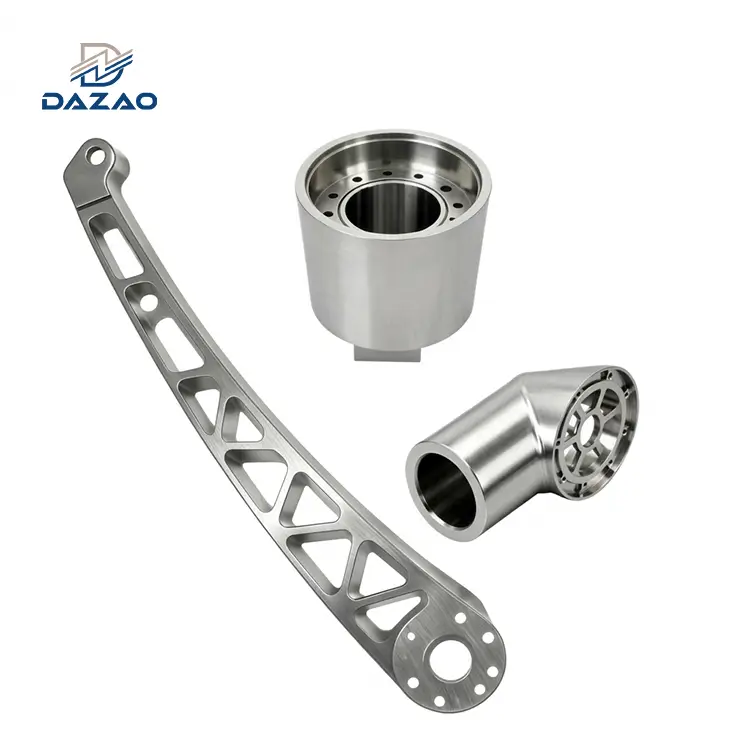
يؤدي الجمع بين صب الأشكال القريبة من -الصافي- والتصنيع باستخدام الحاسب الآلي متعدد المحاور- إلى تقليل هدر المواد الخام بنسبة 40% إلى 70% مقارنةً بطحن القضبان الصلبة، ولكنه يتطلب تحكمًا صارمًا في عمق طبقة الصب (0.5 مم إلى 1.0 مم)، وكشط طور السيليكون (8.5% إلى 9.5% Si في A380)، ومسامية الغاز تحت السطح. يوضح هذا الدليل الفني معلمات القطع الدقيقة، وركائز الأدوات، وبدلات مخزون الآلات، وقواعد تصميم التركيبات لتحقيق تفاوتات تبلغ ±0.010 مم وتشطيبات سطحية Ra 0.8 ميكرومتر على أجزاء الألومنيوم المصبوب.
أساسيات تصنيع الألومنيوم المصبوب باستخدام الحاسب الآلي: الشكل القريب-الصافي- يتوافق مع الدقة
تمثل معالجة الألومنيوم المصبوب تقاطعًا بين -الحجم الكبير القريب من-التشكيل المعدني-الصافي والتصنيع الطرحي الدقيق. بدلاً من استخراج كميات هائلة من المواد الخام من المخزون الصلب المطاوع، يحدد المهندسون عمليات الصب (مثل -الصب بالضغط العالي، أو القالب الدائم بالجاذبية، أو صب الرمل) لتشكيل الشكل الهندسي الأساسي، متبوعًا بتصنيع الألمنيوم المصبوب باستخدام الحاسب الآلي لإنهاء الميزات الوظيفية الهامة: تجاويف المحامل، وأخاديد الختم الدائرية -، وأوجه التثبيت، والثقوب الملولبة. للحصول على نظرة شاملة حول إعدادات CNC الأساسية عبر مختلف سبائك الألومنيوم، راجع أساسياتنادليل التصنيع باستخدام الحاسب الآلي للألمنيوم.

في الإنتاج ذو الحجم الكبير-عبر قطاعات السيارات والروبوتات والطاقة الموائعة، يؤدي الجمع بين الصب والتشطيب باستخدام الحاسب الآلي إلى تقليل أوقات دورة الماكينة بنسبة تصل إلى 65% وتقليل خردة المواد الخام مقارنة بالتصنيع بالكامل من قضبان الحديد. ومع ذلك، فإن معالجة الألومنيوم المصبوب مثل السبائك المطاوع القياسية (مثل Al6061-T6) أثناء برمجة CNC تؤدي مباشرة إلى التآكل السريع لجانب الأداة، وكسر الصنبور الكارثي، وفشل الختم تحت اختبار تسرب الهيليوم.
تحتوي السبائك المصبوبة على نسب عالية من السيليكون والحديد لتحسين سيولة الذوبان وتقليل انكماش القالب، ولكن هذه العناصر نفسها تخلق مراحل بين معدنية كاشطة. علاوة على ذلك، تقدم المسبوكات الخام هندسة الأجزاء المتغيرة، وزوايا السحب، وخطوط الفراق، والمسامية تحت السطح.
تقوم شركة Xiamen Dazao Machinery (التي تأسست في عام 2000، والحاصلة على شهادة ISO9001:2015 وIATF16949:2016) بتشغيل مراكز تصنيع ذات 5 محاور وخطوط صب مخصصة. يشارك هذا الدليل البيانات التجريبية من ورشة الآلات لدينا لمساعدة مهندسي التصميم وفرق التصنيع ومديري المصادر على إتقانهاتصنيع أجزاء الألومنيوم المصبوبمع عدم وجود أي عيوب في مراقبة الجودة.
مقارنة المعادن: الألومنيوم المصبوب مقابل الألومنيوم الخام في الطحن الدقيق باستخدام الحاسب الآلي
الاختيار بينالألومنيوم المصبوب مقابل الألومنيوم الخاملا يقتصر الأمر على تحديد نفقات الأدوات الأولية وتكاليف قطع الغيار-فقط، بل يحدد أيضًا مسارات الأدوات ومعلمات القطع وتصميمات التركيبات.
الاختلاف في البنية الدقيقة والمعادن
يتعرض البليت المطاوع (مثل 6061-T6 المبثوق أو 7075-T6 المشكل) لتشوه بلاستيكي أثناء التصنيع، مما ينتج عنه بنية حبيبية كثيفة ومتجانسة وموجهة خالية من الفراغات الداخلية. إنه يظهر قوة شد موحدة، استطالة عالية (12% إلى 17%)، وتشكيل ثابت للرقاقة أثناء الطحن.
تتصلب سبائك الألومنيوم المصبوبة (مثل A356، وA380، وADC12) داخل تجويف القالب، لتشكل بنية مجهرية شجرية غير اتجاهية. يترسب السيليكون سهل الانصهار في جميع أنحاء مصفوفة الألومنيوم. تعمل جزيئات السيليكون هذه (التي تتجاوز صلابة فيكرز 1000 فولت) بمثابة مواد كاشطة مجهرية داخلية ضد حافة القطع. يتحول تكوين الرقاقة من الأشرطة المستمرة إلى الأجزاء المتقطعة والهشة التي تنكسر بسهولة ولكنها تولد تأثيرات - دقيقة على طرف أداة القطع.
تأثيرات صب الجلد على عمر أداة القطع
تختلف الطبقة الخارجية -كجزء مصبوب (جلد الصب) بشكل حاد عن المادة الأساسية:
· طبقة البرد:يؤدي التبريد السريع في جدار القالب إلى إنتاج طبقة خارجية -شديدة الكثافة ودقيقة-بسمك (0.3 مم إلى 0.8 مم) مع صلابة أعلى من اللب الداخلي.
· التلوث السطحي:يحتوي الجلد على أكاسيد الألومنيوم المحبوسة (Al2O3)، وعوامل تحرير القالب المدمجة (البوليمرات القائمة على السيليكون/الشمع-في عملية الصب بالقالب)، وجزيئات السيليكا المتبقية من قوالب صب الرمل.
· قاعدة التصنيع:إذا كان عمق القطع (أp) يضع طرف الأداة مباشرة داخل طبقة الجلد الكاشطة هذه، ويحتك وجه الخاصرة بالأكاسيد، مما يؤدي إلى تسريع التقطيع الدقيق والتآكل الكاشط. يجب على المبرمجين ضبط عمق التخشين الأولي للقطع بما لا يقل عن 1.5 مرة من سمك الجلد (أpأكبر من أو يساوي 1.2 مم للمسبوكات الرملية؛ أpأكبر من أو يساوي 0.8 مم للمسبوكات بالقالب) بحيث تقطع حافة الأداة أسفل الجلد الكاشط إلى المعدن الأصلي الأكثر ليونة.
توزيع الإجهاد المتبقي وتشويه الجزء
تنشأ الضغوط الداخلية في مكونات المصبوب من معدلات التبريد التفاضلية بين الأضلاع الرقيقة والرؤوس الهيكلية السميكة. -تتحمل المسبوكات ذات الضغط العالي ضغوط سطحية عالية الضغط وضغوط شد أساسية.
عندما تقوم عملية طحن الوجه باستخدام الحاسب الآلي بإزالة جلد الصب من أحد جوانب الجزء الرقيق-ذو الجدران، يتغير توازن الضغط هذا، مما يؤدي إلى تشوه المكونات أو عودة الزنبرك-. يحتوي الألومنيوم الخام على ضغوط قذف يمكن التنبؤ بها والتي يمكن تخفيفها عن طريق تمديد T651؛ يتطلب الألومنيوم المصبوب دورات تثبيت محددة، أو تثبيتًا متعدد-مراحل، أو تخشينًا-إلى-توقف تخفيف الضغط النهائي-توقفًا مؤقتًا للحفاظ على موثوقيتهالتحمل التصنيع باستخدام الحاسب الآلي للألمنيوم.
المقارنة الفنية: الألومنيوم المصبوب مقابل الألومنيوم الخام
|
الملكية / متري الآلات |
الخام الخام (Al6061-T6) |
صب الرمل / الجاذبية (A356-T6) |
-مصبوب عالي الضغط (A380) |
|
محتوى السيليكون (بالوزن٪) |
0.40 – 0.80% |
6.50 – 7.50% |
7.50 – 9.50% |
|
قوة الشد (ميغاباسكال) |
310 ميجا باسكال |
260 ميجا باسكال |
320 ميجا باسكال |
|
الاستطالة عند الاستراحة (%) |
12 – 17% |
3.5 – 6.0% |
2.0 – 3.5% |
|
صلابة (هبو) |
95 حصان |
80 – 90 وزنًا للوزن |
80 – 95 وزنًا للوزن |
|
مؤشر قابلية التشغيل الآلي (6061=100) |
100 (خط الأساس) |
80 (رقائق قصيرة، نتوء منخفض) |
65 (تآكل سريع للأدوات الكاشطة) |
|
مورفولوجيا الرقاقة |
المستمر، الشباك |
مجزأة، متقطعة |
هش، حبيبي |
|
اختيار المواد للأداة |
كربيد غير مطلي / TiB2 |
كربيد الحبوب الدقيقة / DLC |
PCD (الماس) / مطلي بالألماس-. |
|
خطر المسامية الداخلية |
صفر (100% كثيف) |
منخفض إلى متوسط (انكماش) |
متوسطة إلى عالية (الغاز والانكماش) |
|
نفايات المواد الخام (البليت مقابل المصبوب) |
50% – 85% تكوين الخراطة |
10% – 25% تكوين الخراطة |
5% – 15% تكوين الخراطة |
السبائك-إمكانية التصنيع باستخدام الحاسب الآلي المحددة: A356-T6 مقابل A380 مقابل ADC12 مقابل AlSi10Mg
إن اختيار سبيكة الصب الصحيحة يحدد سرعة القطع (Vc) ، تغذية لكل سن (fz)، واختيار الركيزة أداة القطع.

A356 / A356-T6 تصنيع الألومنيوم باستخدام الحاسب الآلي
A356 (7.0% Si، 0.35% Mg) هي السبيكة الأساسية لصب الرمل الهيكلي، والصب الاستثماري، وصب القوالب الدائمة ذات الضغط/الجاذبية المنخفضة-.
· خصائص الآلات:في الحالة -cast (F)، يكون A356 لزجًا، وعرضة لتكوين-حافة أعلى (BUE) على شفاه القطع بالأداة. بعدتصنيع A356-T6المعالجة الحرارية للمحلول والشيخوخة الاصطناعية (العائد ~ 85 HBW)، تتصلب المصفوفة بشكل كبير. السيليكون سهل الانصهار كروي، مما يحسن قابلية كسر الرقائق وتمكينهاطحن الألمنيوم المصبوبمع تشطيبات سطحية نظيفة تصل إلى Ra 0.4 ميكرومتر.
· التطبيقات النموذجية:مفاصل تعليق السيارات، وإطارات محركات المركبات الكهربائية، والأقواس الفضائية، وأغطية السوائل البحرية حيث يلزم احتواء الضغط والمرونة الهيكلية.
A380 يموت الصب بالقطع
A380 (8.5% Si، 3.5% Cu، 1.3% Fe كحد أقصى) هي سبيكة الصب بالقالب ذات الضغط العالي الأكثر تحديدًا على مستوى العالم.
· خصائص الآلات:يزيد محتوى النحاس المرتفع (3.0% إلى 4.0%) من صلابة السبائك وقوة القص، بينما يوفر السيليكون السيولة أثناء تعبئة القالب بسرعة عالية. خلالتصنيع الألمنيوم A380تعمل حبيبات السيليكون الأولية مثل وسائط الطحن الدقيقة. تواجه أدوات كربيد التنجستن غير المطلية تآكلًا متسارعًا للجانب الكاشطة في غضون 200 إلى 400 جزء.
· حل الأدوات:تعتبر حشوات الألماس متعدد البلورات (PCD) والمطاحن النهائية قياسية للكميات الكبيرة-تصنيع القوالب A380، مضاعفة عمر الأداة بمقدار 15x إلى 30x على الكربيد الصلب.
· التطبيقات النموذجية:أغطية نقل الحركة للسيارات، وأغطية الأدوات الكهربائية، والمشتتات الحرارية الإلكترونية، وأجسام المضخات. بالنسبة للمرفقات ذات الحجم الكبير-، يتم دمج تشطيب CNC متعدد المحاور- مع Dazaoإمكانات صب الألومنيوم-بالصب بالضغط العالييوفر أقصى قدر من كفاءة تكلفة الوحدة.
سبائك الصب البديلة: ADC12 وAlSi10Mg
· ADC12 (JIS H 5302):يعادل A380 مع ثبات أبعاد أكثر إحكامًا وتباين نحاسي أقل قليلاً. تستخدم على نطاق واسع في التصنيع الدقيق الآسيوي. يُظهر أنماط التآكل الكاشطة المتطابقة على قواطع الطحن والصنابير.
· AlSi10Mg:شائع في كل من-الصب بالضغط المنخفض والتصنيع الإضافي (DMLS/SLM). توفر إمكانية تصنيع متوازنة مع تآكل متوسط للأداة؛ يتطلب قاطعات تفريز حادة موجبة-لمنع التلطخ أثناء عمليات القطع النهائية للتغذية المنخفضة.
السرعات والخلاصات ومعلمات الأدوات الموصى بها
|
سبيكة |
عملية CNC |
أداة الركيزة / طلاء |
سرعة القطع Vc(م/دقيقة) |
تغذية لكل سن fz(مم/ض) |
العمق المحوري ap(مم) |
تسليم المبرد |
|
A356-T6 |
طحن الوجه |
كربيد الحبوب الدقيقة (غير مطلي / DLC) |
600 – 1200 |
0.10 – 0.20 |
1.0 – 2.5 |
فيضان (6-8% مستحلب) |
|
A356-T6 |
نهاية الطحن (كفاف) |
كربيد صلب (3 فلوت، حلزوني 45 درجة) |
400 – 800 |
0.06 – 0.12 |
2.0 – 6.0 |
الفيضان / الضغط العالي- |
|
A356-T6 |
الحفر (الصلبة) |
كربيد (130 درجة نقطة، TiAlN/DLC) |
120 – 250 |
0.12 – 0.25 |
من خلال هول |
سائل التبريد الداخلي (أكبر من أو يساوي 20 بار) |
|
A356-T6 |
التنصت |
HSS-E-PM / صنبور نموذج الكربيد |
15 – 35 |
الملعب (ف) |
2.0×دماكس |
شبه-زيوت تشحيم صناعية |
|
A380/ADC12 |
طحن الوجه |
PCD (الماس متعدد البلورات) |
1000 – 2500 |
0.12 – 0.25 |
0.5 – 1.5 |
الفيضان أو MQL |
|
A380/ADC12 |
نهاية الطحن (الجدار) |
PCD-مقلوب / ماسي-كربيد مطلي |
600 – 1400 |
0.05 – 0.10 |
1.0 – 4.0 |
الفيضان / الضغط العالي- |
|
A380/ADC12 |
الحفر (الصلبة) |
كربيد صلب (مطلي بالألماس-) |
100 – 180 |
0.08 – 0.18 |
من خلال هول |
سائل التبريد الداخلي (أكبر من أو يساوي 30 بار) |
|
A380/ADC12 |
خيوط |
مطحنة خيط الكربيد الصلبة (PCD/DLC) |
80 – 180 |
0.04 – 0.08 |
الملف الشخصي الكامل |
-ضباب/فيضان عالي الضغط |
متجر بالغ الأهمية-أوضاع فشل الأرضية وتخفيف DFM في معالجة الأجزاء المصبوبة
فشل الإنتاج فيتصنيع أجزاء الألومنيوم المصبوبنادرا ما ينبع من أخطاء البرمجة الجسيمة. وبدلاً من ذلك، ترتفع معدلات الخردة بسبب العيوب في البنية المجهرية، وتغيير البيانات، وديناميكيات تآكل أدوات القطع الفريدة للسبائك المصبوبة. فيما يلي ثلاثة أوضاع خطيرة لفشل التصنيع التي تمت مواجهتها في عمليات الإنتاج ذات الحجم الكبير-والبروتوكولات الهندسية التي تطبقها Dazao للتخلص منها.

وضع الفشل 1: المسامية تحت السطح مكشوفة عند حواف الختم الحلقي -
المشكلة
تظهر -المسبوكات ذات الضغط العالي طبقة خارجية كثيفة ومبردة (سمكها 0.3 مم إلى 0.6 مم). عندما تقوم قاطعة الطحن CNC بتشكيل أخدود حلقي - أو قناة إغلاق وجهية- بعمق يتراوح من 1.0 مم إلى 1.5 مم، فإنها تقطع مباشرة عبر هذه الحدود المبردة إلى منطقة الانكماش المتصلب وانحباس الغاز.
أثناء اجتياز عملية الصب الخام للفحص البصري الخارجي، يكشف السطح المُشكَّل آليًا عن -فراغات صغيرة (قطرها من 0.05 مم إلى 0.30 مم). تحت اختبار تسرب مطياف كتلة الهيليوم عند 3.0 بار، تخلق هذه الفراغات المكشوفة مسارات تسرب تتجاوز عتبة السيارات النموذجية البالغة 1×10⁻⁶ مليبار⋅لتر/ثانية.
الحل الهندسي
1. الأدوات والبوابة الأمثل:في تصميم قالب الصب بالقالب، تقوم Dazao بوضع مسامير الضغط الهيدروليكي فوق قواطع الختم المهمة. يؤدي تنشيط دبوس الضغط أثناء مرحلة التصلب إلى تطبيق ضغط محلي (يصل إلى 120 ميجا باسكال)، مما يؤدي إلى انهيار جيوب الغاز الداخلية قبل التجميد الكامل.
2. الحد من مخزون الآلات:الحد من الحد المسموح به لتصنيع الألمنيوم المصبوب على وجوه الختم بحد أقصى 0.40 مم. وهذا يحافظ على الطبقة المبردة غير المسامية.
3. التشريب الفراغي اللاهوائي:بالنسبة لمكونات A356 المصبوبة بالرمل أو الجاذبية التي تتطلب تصنيعًا عميقًا، تخضع الأجزاء للتشريب الفراغي وفقًا لمعيار ASTM C1580 / MIL-I-17563C باستخدام راتنجات البوليمر المتصلدة بالحرارة قبل تمريرات التشطيب النهائية باستخدام الحاسب الآلي.
وضع الفشل 2: انحراف مسند الإسناد وتغير سمك الجدار من زوايا المسودة وفلاش الافتراق
المشكلة
لا تمتلك المسبوكات الخام أسطحًا مربعة ومستوية. وهي تتميز 1∘إلى 2∘زوايا مسودة لتسهيل الطرد من القالب الفولاذي، جنبًا إلى جنب مع اختلافات خط الفراق حتى ±0.35 مم مع تآكل أدوات القالب. التطبيق السليم لمبادئ تصميم الآلات الألومنيوم باستخدام الحاسب الآليأثناء مرحلة نمذجة CAD، من الضروري إنشاء بيانات مستهدفة وظيفية.
عندما يتم تثبيت ملزمة CNC القياسية مباشرة على زوايا المسودة الخام، يحدث خطأان:
· يواجه المكون ناقل إمالة لأعلى أثناء تشغيل المشبك الهيدروليكي.
· يتغير نظام إحداثيات العمل القائم (X0,Y0,Z0) بالنسبة إلى النوى الداخلية المصبوبة، مما يتسبب في انخفاض سماكة الجدار بعد التشغيل الآلي إلى ما دون الحدود الهندسية الدنيا (على سبيل المثال، التخفيف من 3.0 مم إلى 1.2 مم، مما يؤدي إلى فشل هيكلي تحت ضغط الانفجار).
الحل الهندسي
1. منصات الهدف المسند:صمم وسادات مرجعية محددة وغير وظيفية-(وفقًا لمعيار الجمعية الأمريكية للمهندسين الميكانيكيين Y14.5-2018) في قالب الصب. يتم وضع هذه الوسادات بعيدًا عن مواقع خط الفراق ودبابيس القاذف.
2. هندسة التصنيع على مرحلتين-:
· العملية 10:قم بالتثبيت على الأسطح المصبوبة غير-الحرجة؛ استخدم مطحنة وجهية واحدة-لتنظيف وتأهيل منصات المسند الأساسية الثلاثة.
· العملية 20:حدد موقع المكون مباشرة على منصات المسند المُشكَّلة آليًا باستخدام دبابيس تحديد الموقع الصلبة وفكوك نائب التمركز الذاتي-لجميع التجويف والقطع الكنتورية الهامة.
3. في -الفحص الآلي:عبر الدقة لديناخدمات التصنيع باستخدام الحاسب الآلي ذات 5 محاورتقوم Dazao بدمج مجسات Renishaw الضوئية لقياس مواضع ميزات الصب ديناميكيًا، وتنفيذ إزاحات الإحداثيات المتغيرة الكلية- (G54.1 P1) قبل تعشيق مسارات القطع.
وضع الفشل 3: التشغيل النهائي-اضغط على الكسر من شوائب السيليكون
المشكلة
بصوت عالٍ-.تصنيع الألمنيوم A380، كثيرًا ما تنكسر صنابير القطع في الثقوب المسدودة خلال المرحلة النهائية من دورات التصنيع. تعمل الصنبور M4 أو M5 المكسور المضمن داخل قالب صب باهظ الثمن على التخلص من الصب الخام بالإضافة إلى كل وقت دورة CNC المتراكم.
السبب هو معدني: أثناء تدفق المعدن المنصهر، تتشكل بلورات السيليكون الأولية والحديد بين المعادن ( -Al5يتم فصل إبر FeSi) في مناطق-التبريد الأساسية البطيئة حيث يتم حفر الثقوب. نظرًا لأن حنفية القطع HSS القياسية تقطع الخيوط الداخلية، فإن هذه الشوائب الصلبة تعمل على تقطيع حواف القطع الدقيقة للصنبور، مما يؤدي إلى توليد ارتفاعات في عزم الدوران تتجاوز قوة القص الالتوائية للأداة.
الحل الهندسي
1. طحن الموضوع على التنصت:بالنسبة لأحجام الفتحات الأكبر من أو تساوي M4، استبدل صنابير القطع بطواحين خيطية مطلية بالكربيد الصلب أو الماس-. إذا تعرضت مطحنة الخيوط للتآكل، فلن تلتصق بالفتحة؛ إنه ببساطة يتراجع دون كسر المكون.
2. التنصت على النموذج (التشكيل البارد):For ductile cast alloys (such as A356-T6 with elongation >5%)، استخدم ضغطات النموذج- بدلاً من قطع الضغطات. يؤدي النقر على الشكل إلى إزاحة المعدن بدلاً من قطعه، مما يولد تدفقًا أقوى للحبيبات حول جذور الخيوط ويزيل تشويش إخلاء الرقاقة في الثقوب العمياء.
المعايير الهندسية لبدلات تصنيع الألمنيوم المصبوب وتفاوتات CNC
التخصيص السليم للمخزون تصنيع الألومنيوم المصبوبيوازن بين عمر الأدوات ووقت الدورة وسلامة المكونات. يزيد المخزون الزائد من وقت القطع ويكشف المسامية؛ يؤدي المخزون غير الكافي إلى ظهور أسطح مصبوبة باللون الأسود غير نظيفة.

إرشادات بدل الآلات عن طريق طريقة الصب
· الصب بالضغط العالي -(HPDC):يجب أن يظل بدل المعالجة من 0.5 مم إلى 1.0 مم. يحافظ هذا النطاق على طبقة التبريد الخارجية عالية الكثافة- مع توفير مشاركة كافية للطحن النهائي-بتمريرة واحدة.
· صب القالب الدائم للضغط المنخفض والجاذبية:يتم ضبط بدل المعالجة على 1.5 مم إلى 2.5 مم لمراعاة تمدد القالب الحراري والتحول الأساسي.
· صب الرمل:يتطلب بدل التصنيع من 3.0 مم إلى 5.0 مم لاستيعاب تباين انكماش الرمل وإزالة شوائب أكسيد السطح الخشن.
التسامح بالقطع يمكن تحقيقها
تحقيقالتحمل الضيق لتصنيع الألمنيوم باستخدام الحاسب الآلييتطلب حساب معامل المرونة (E≈71 GPa) ومعامل التمدد الحراري (≈21 إلى 24×10−6/K) من سبائك الألومنيوم:
· أقطار الثقب:ينتج عن الحفر القياسي ISO IT9 إلى IT10. تؤدي إضافة ثقوب كربيد أو تمريرة حفر دقيقة باستمرار إلى تحقيق ISO H7 (+0.012/−0.000 مم لقطر أقل من أو يساوي 18 مم).
· تسطيح الوجه:يحقق القطع -الذباب عالي السرعة- باستخدام إدخالات ممسحة PCD تسطيحًا يبلغ 0.020 مم على مدى 300 مم، بشرط تقسيم تمريرات التخشين والتشطيب لإدارة استرخاء التثبيت.
· خشونة السطح:باستخدام التركيبات الصلبة ومبرد الضغط العالي-،الانتهاء من سطح الألومنيوم المصبوبيصلرع0.4 ميكرومتر إلى 0.8 ميكرومترعلى الوجوه المطحونة ورا 0.2 ميكرومترفي المجلات الجميلة-المملة.
بدل الآلات ومصفوفة قدرة التسامح
|
طريقة الصب |
بدل التصنيع القياسي (مم) |
الحد الأدنى لسماكة الجدار (عمود-CNC) |
التسامح النموذجي: الخطي (مم) |
التسامح الذي يمكن تحقيقه (مملة) |
خشونة السطح (رع, μm) |
|
-مصبوب عالي الضغط (A380) |
0.5 – 0.8 ملم |
1.5 ملم |
± 0.025 ملم |
ISO H7 (±0.010 مم) |
0.4 – 0.8 |
|
قالب الجاذبية الدائم (A356-T6) |
1.5 – 2.0 ملم |
2.5 ملم |
± 0.035 ملم |
ISO H7 (±0.010 مم) |
0.4 – 0.8 |
|
صب الرمل (A356) |
3.0 – 5.0 ملم |
4.0 ملم |
± 0.050 مم |
ISO H8 (±0.018 مم) |
0.8 – 1.6 |
|
صب الاستثمار (السبائك) |
0.8 – 1.2 ملم |
1.2 ملم |
± 0.020 ملم |
ISO H6/H7 (±0.008 مم) |
0.2 – 0.6 |
اختيار أداة القطع وبروتوكولات توصيل سائل التبريد لتصنيع الألمنيوم المصبوب باستخدام الحاسب الآلي
يتطلب التشغيل بسرعات قطع مرتفعة دون تشويه حراري أو صمغ للأداة اختيارًا دقيقًا لركيزة الأدوات وتوصيل السوائل.
1. استراتيجية المواد الأداة
· الماس متعدد البلورات (PCD):تعد أدوات PCD إلزامية للحجم المتوسط المستمر-إلى-الحجم العاليتصنيع القوالب A380. صلابة الماس العالية (5000-8000 فولت) تقاوم التآكل الناتج عن مصفوفة السيليكون بنسبة 9.5%. يمكن أن تعمل مطاحن الوجه PCD بسرعات القطع (Vc) حتى 3000 م/دقيقة مع عمر حافة يتجاوز 50000 جزء.
· الماس-الكربيد المطلي بالكربون (DLC):بالنسبة للمسافات القصيرة و5-محاور محيطية ثلاثية الأبعاد لـ A356-T6 حيث تكون هندسة PCD محدودة، توفر المطاحن الطرفية من كربيد الحبوب الدقيقة المطلية بـ DLC معامل احتكاك منخفض للغاية (μ<0.1), preventing chip adhesion and edge buildup.
· كربيد الحبوب الدقيقة غير المطلي:مناسبة للنماذج الأولية والسبائك-التي تحتوي على نسبة منخفضة من السيليكون عند طحنها بواجهة مشط حادة للغاية-ومصقولة (Rz<0.05 µm) and positive shear geometry (15∘إلى 20∘أشعل النار شعاعي).
2. حركية الطحن
توظيف دائماتسلق الطحن (أسفل الطحن). يجبر الطحن التقليدي حافة القطع للأداة على الاحتكاك خلال العمل-سطح الصب الغني بالأكسيد-المصلد بسمك صفر للرقاقة قبل بدء القطع، مما يؤدي إلى تآكل سريع للجانب. يدخل الطحن المتسلق إلى القطع بأقصى سماكة للرقاقة، ويقص بشكل نظيف تحت سطح الصب ويوجه الحرارة إلى الرقاقة بدلاً من الجزء.

3. كيمياء سائل التبريد ومعلمات الضغط
· نوع المستحلب:استخدم سوائل شبه صناعية أو صناعية بالكامل مع إضافات تشحيم عالية من الإستر تم تركيبها خصيصًا للسبائك غير الحديدية.
· تركيز:الحفاظ على التركيز بدقة بين8.0% و 10.0%. تؤدي التركيزات التي تقل عن 6% إلى لحام الرقاقة، وسوء جودة الخيط، وكسر الصنبور؛ تؤدي التركيزات التي تزيد عن 12% إلى ظهور رغوة سائلة وتلطيخ على الأسطح المصبوبة الخام.
· التحكم في درجة الحموضة:الحفاظ على الرقم الهيدروجيني لسائل التبريد في الداخل8.5 إلى 9.2. يؤدي الرقم الهيدروجيني الأعلى من 9.4 إلى حدوث أكسدة كيميائية (تلطيخ رمادي غامق) على أسطح الألومنيوم الخام.
· من خلال -مبرد المغزل (TSC):تتطلب عمليات الحفر على الألومنيوم المصبوب ضغطًا عاليًا-من خلال-سائل تبريد المغزل (أكبر من أو يساوي 20 إلى 40 بار) لإجبار الرقاقات المتقطعة على الخروج من التجاويف العميقة، مما يمنع إعادة قطع الرقائق ومصادرة الأدوات المحلية.
التكلفة-إطار عمل قرار الحجم: متى يتم الانتقال من Billet CNC إلى Cast + CNC
يجب على فرق المشتريات تقييم مكان تواجد نقطة تقاطع تكلفة الوحدة عند مقارنة مخرطة CNC الكاملة-الخارجة من قالب 6061-T6 مقابل فتح قالب صب وتنفيذ ثانويالانتهاء من الألومنيوم المصبوب باستخدام الحاسب الآلي.
المحركات الاقتصادية الرئيسية
1. معدل استخدام المواد (نسبة الشراء-إلى-الانتقال):إذا كان وزن المكون النهائي 1.2 كجم ولكنه يتطلب كتلة صلبة بوزن 6.0 كجم للماكينة (فقدان 80% من المواد كالخراط)، فإن المعالجة الثانوية للصب تقلل من استخدام المواد الخام إلى 1.5 كجم، مما يوفر توفيرًا فوريًا في مخزون الخام.
2. وقت دورة التصنيع:قد تتطلب عملية طحن غلاف إلكتروني مغلق من قطعة معدنية صلبة 45 دقيقة على آلة ذات 4 محاور. تستغرق معالجة نقاط التثبيت الوظيفية ووجوه الغلق فقط في قالب الصب 4.5 دقيقة، مما يؤدي إلى تحرير سعة الماكينة بمقدار عشرة أضعاف.
3. استهلاك الأدوات (NRE):تتكلف قوالب الصب بالقالب ما بين 8000 دولار و45000 دولار اعتمادًا على التجويف والتعقيد. تتكلف القوالب الدائمة ما بين 4000 إلى 15000 دولار.
مقارنة التكلفة والمهلة الزمنية عبر عمليات الإنتاج
|
كمية الإنتاج |
طريق التصنيع |
الأدوات / تكلفة NRE |
القطعة-تكلفة الوحدة الجزئية |
إجمالي المهلة الزمنية (التسليم الأول) |
أفضل تطبيق مناسب |
|
1 – 50 قطعة |
100% خام صلب CNC (6061-T6) |
$0 |
$180 – $320 |
1 - 2 أسابيع |
النماذج الأولية الوظيفية والسلسلة -السابقة |
|
50 - 300 قطعة |
صب الرمل (A356) + CNC الثانوي |
$2,500 – $5,000 |
$75 – $120 |
3 - 4 أسابيع |
-إصدارات صناعية وتجريبية منخفضة الحجم |
|
300 - 1000 قطعة |
قالب الجاذبية الدائم + CNC |
$5,000 – $12,000 |
$40 – $65 |
4 - 6 أسابيع |
منتصف-معالجة حجم السوائل / الأقواس |
|
1،000+ أجزاء |
قالب مصبوب عالي الضغط (A380) + CNC |
$12,000 – $35,000 |
$18 – $32 |
6 - 8 أسابيع |
الإنتاج الضخم للسيارات / الإلكترونيات |
ميزة مصدر Dazao-المفرد
عند توريد الصب من بائع واحد والتصنيع باستخدام الحاسب الآلي من بائع آخر، تنشأ حتمًا نزاعات حول الجودة: تلوم محلات الآلات مسامية الصب على كسر الأدوات والتسربات، بينما تلوم المسابك ورشة الآلات على التغذية العدوانية واختلال البيانات.
تتحكم شركة Xiamen Dazao Machinery في كل من أرضية المسبك وورشة التصنيع CNC الدقيقة تحت سقف واحد. يعمل مصممو القوالب لدينا بشكل مباشر مع فرق برمجة CNC لدينا لمحاذاة خطوط الفصل، ومداخل البوابة، ومنصات الإسناد، ومسامير التبريد مع مسارات أدوات المحاور الخمسة - النهائية، مما يضمن الامتثال الكامل للأبعاد والضغط المحكم.
قائمة التحقق من المصادر والأسئلة الشائعة حول هندسة PAA
قائمة المراجعة الهندسية للمشتريات وسوق دبي المالي
قبل إصدار أوامر الشراء الخاصة بتصنيع أجزاء الألمنيوم المصبوب، تحقق من معلمات الرسم والمواصفات هذه:
تم تأكيد صب السبائك والمزاج:لاحظ بوضوح درجة السبائك (على سبيل المثال، A356-T6، A380، ADC12) وحالة المعالجة الحرارية على المطبوعات.
تحديد بيانات الصب مقابل التصنيع:تأكد من أن نقاط مرجع الإسناد (A، B، C) موجودة على نفس جانب القالب الصلب، وتجنب خط الفراق.
حدود مخزون الآلات المحددة:تعيين بدلات مخزون التصنيع إلى 0.5-0.8 مم لـ HPDC أو 1.5-2.0 مم للقالب الدائم.
اختبار الضغط وحدود قبول المسامية:تحديد معايير القبول لكل صور شعاعية مرجعية لمعيار ASTM E505؛ حدد الهيليوم أو الهواء-تحت-ضغط اختبار الماء (على سبيل المثال، 3.5 بار مع معدل تسرب أقل من أو يساوي 0.5 sccm).
وسائل شرح تشطيب السطح (Ra):حدد قيم Ra بشكل منفصل لكل من -الأسطح المصبوبة (عادةً Ra 3.2–6.3 ميكرومتر) والأسطح المصنعة بواسطة CNC (Ra 0.4–1.6 ميكرومتر).
ما بعد -تشطيب سطح الآلة:حدد متطلبات الأنودة الشفافة/السوداء (يتطلب -سبائك سيليكون منخفضة مثل A356 للحصول على لون ثابت)، أو تحويل الكرومات (MIL-DTL-5541)، أو الطلاء بالمسحوق.

الأسئلة الشائعة
01.كيف يمكنك إيقاف أدوات الكربيد من التآكل بسرعة عند طحن الألمنيوم المصبوب A380؟
02.لماذا تفشل الأخاديد الحلقية -المصنوعة آليًا في الأجزاء المصبوبة في اختبارات تسرب الهيليوم؟
03.كيف يمكن التخلص من كسر الصنبور في الثقوب الصغيرة المسدودة في مصبوبات طائرة A380؟
04.ما الذي يسبب-التواء مبيتات الألومنيوم المصبوبة الرقيقة بعد فك التثبيت باستخدام الحاسب الآلي؟
05.لماذا يؤدي ترك بدل تصنيع أكبر على مسبوكات الألومنيوم إلى حدوث عيوب في الأجزاء؟
06.لماذا تنتج الأنودة أسطحًا رمادية داكنة أو ملطخة على الألومنيوم المصبوب آليًا؟