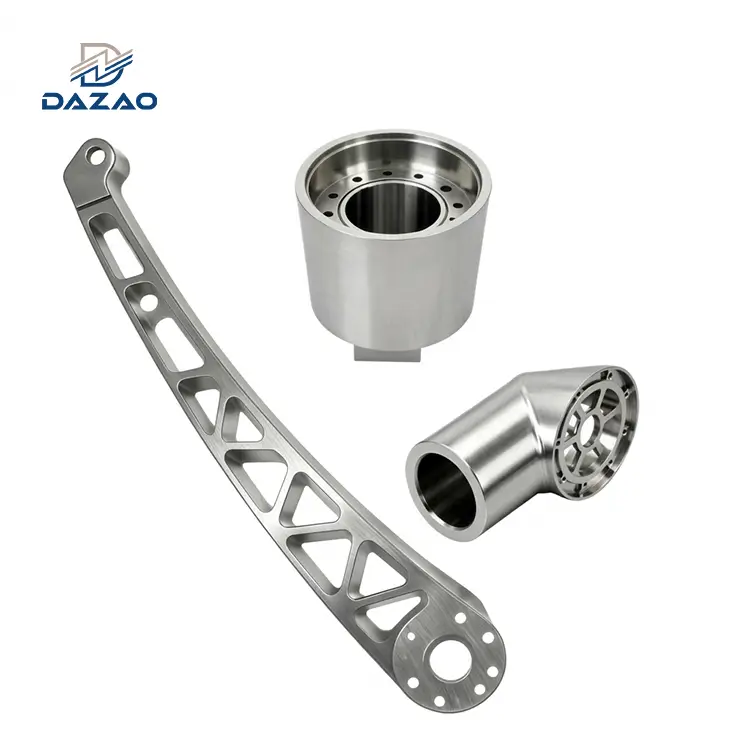
تصنيع الألومنيوم الخامينتج مكونات هيكلية ذات مسامية صفرية-بطريقة الطرحالتصنيع باستخدام الحاسب الآلي الصلبة الخاممن مخزون المصبوب المبثوق أو المدلفن أو المستمر. في حين أن معدلات خردة المواد الخام تتجاوز في كثير من الأحيان 80%، فإن تحديد الضغط-يخفف من حدة التوتر (مثل6061-T651أو7075-T651) جنبًا إلى جنب مع بروتوكولات التخشين المتماثلة يمنع تزييف الأجزاء الناتج عن إطلاق الضغط الداخلي المتبقي. بالنسبة لأحجام الإنتاج التي تقل عن 500 إلى 1000 وحدة،تصنيع الألومنيوم الخاميلغي المهل الزمنية الصعبة للأدوات وتكاليف الاستهلاك المرتبطة بصب القوالب.
الخام مقابل الألمنيوم المصبوب مقابل الألمنيوم المطروق: الواقع المعدني والحدود الميكانيكية
في التصنيع الدقيق،الألومنيوم الخاميشير إلى المخزون الصلب-شبه النهائي الذي يتم إنتاجه عن طريق الصب المستمر، أو البثق الساخن، أو الدرفلة. على عكس عمليات صب الأشكال القريبة-الصافية-،التصنيع باستخدام الحاسب الآلي من الألومنيوم الصلبيعتمد كليًا على إزالة المواد الطرحية لتحقيق الشكل الهندسي الاسمي النهائي. يمكن للمهندسين الذين يبحثون عن خط أساس أوسع حول خصائص السبائك العامة استشارة موقعنادليل التصنيع باستخدام الحاسب الآلي الألومنيوم الأساسية.
تعطي الأولوية للقطاعات الصناعية مثل الطيران ورياضة السيارات والتعامل مع أشباه الموصلات والروبوتات الجراحيةتشكيله من الألومنيوم الخامالمكونات بسبب القدرة على التنبؤ الهيكلي. تحمل قوالب الصب مخاطر كامنة تتمثل في مسامية الهيدروجين الداخلية، وفراغات الانكماش، وشوائب الأكسيد. لإجراء مقارنة تفصيلية-متعمقة حول بدائل طاقم العمل، راجع موقعنادليل خاص لتصنيع الألمنيوم المصبوب باستخدام الحاسب الآلي. أجزاء CNC من الألومنيوم الخامتقدم مصفوفات مواد مستمرة وكثيفة تضمن الختم المحكم، وقوة انهيار العزل الكهربائي الموحدة، والاستجابة الميكانيكية المتسقة تحت أحمال التعب الدوري.

البنية المجهرية ومعدلات عيوب الفراغ ومقارنة الخصائص الميكانيكية
لتحديد عملية التصنيع الصحيحة للمكونات الهيكلية، يجب على المهندسين تقييم الشبكة البلورية الداخلية وخصائص تدفق الحبوب لكل تنسيق مخزون:
1. الألمنيوم المصبوب (مثل A380، A356):صب المعدن السائل في تجويف القالب. يؤدي التصلب إلى تكوين بنية بلورية متحورة متناحية الخواص. وهو عرضة لانحباس الغاز، والانكماش الجزئي-، والفصل الموضعي لمراحل السيليكون، مما يحد من قوة الشد النهائية (Rm) وعمر الكلال الدوري.
2. مخزون الألومنيوم الخام (على سبيل المثال، 6061-T651، 7075-T651):يتم تصنيع السبائك الصلبة ميكانيكيًا من خلال مكابس البثق أو مصانع الدرفلة. يؤدي هذا التشوه البلاستيكي الطولي إلى تحطيم الشبكات التغصنية، ومحاذاة الهياكل الحبيبية على طول المحور الميكانيكي الأساسي، وإغلاق -الفراغات الدقيقة.
3. المطروقات المغلقة-:تتشوه القوالب الصلبة تحت ضغط هيدروليكي متعدد الاتجاهات داخل قوالب محيطة. يؤدي التزوير إلى توليد تدفق مستمر للحبيبات يحيط مباشرة بالهندسة الخارجية للجزء.
|
الملكية الميكانيكية والفيزيائية |
الألومنيوم الخام (لوحة 6061-T651) |
ألومنيوم مصبوب (A380.0 على شكل -مصبوب) |
الألومنيوم المطروق (6061-T6 تزوير) |
|
قوة العائد (Rp0.2) |
276 ميجا باسكال (40.0 كيلو باسكال) |
160 ميجا باسكال (23.2 كيلو بوصة مربعة) |
276 ميجا باسكال (40.0 كيلو باسكال) |
|
قوة الشد القصوى (جمهورية مقدونيا) |
310 ميجاباسكال (45.0 كيلو باسكال) |
324 ميجا باسكال (47.0 كيلو باسكال) |
310 ميجاباسكال (45.0 كيلو باسكال) |
|
استطالة عند الاستراحة (A5) |
12% إلى 17% |
3.5% |
12% إلى 15% |
|
معامل المرونة (E) |
68.9 جيجا |
71.0 جيجا |
68.9 جيجا |
|
حد التعب (N=5×10⁸ دورات) |
96.5 ميجا باسكال (14.0 كيلو باسكال) |
138 ميجا باسكال (20.0 كيلو لكل بوصة مربعة - غير محززة) |
103 ميجا باسكال (15.0 كيلو باسكال) |
|
معدل عيب الفراغ والمسامية الداخلي |
< 0.01% (Hermetic grade) |
1.5% إلى 5.0% (يتطلب التشريب) |
< 0.001% (Aviation structural) |
|
اتجاه حدود الحبوب |
اتجاهي (متباين الخواص على طول محور اللفة) |
متناحي الخواص (التشعبات غير الاتجاهية-) |
احيط (يتبع هندسة المكونات) |
|
عقبة استهلاك الأدوات |
0 دولار (صفر تكاليف الأدوات الثابتة) |
من 15000 دولار إلى 65 دولارًا،000+ (تكلفة قالب الفولاذ) |
من 25000 دولار إلى 90 دولارًا،000+ (قوالب الحدادة) |
تباين الحبوب الكريستالية وتوجيه الحمل الهيكلي
بينماالتصنيع باستخدام الحاسب الآلي الصلبة الخاميوفر سلامة هيكلية تفوق عملية الصب، ولا يتطابق مع القوة الديناميكية المتعددة{0}}الاتجاهات للتزوير المخصص. مقذوف أو توالتمخزون الألومنيوم الخاميعرض تباين الميكانيكية:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>قوة الشد (ST المستعرضة القصيرة)
In heavy-gauge rolled plates (>75 مم)، يمكن أن تنخفض قوة الخضوع العرضي القصير - (ST) بنسبة 10% إلى 15% بالنسبة لاتجاه التدحرج الطولي (L). عند هندسة أقواس ناتئية عالية - أو مشعبات احتجاز الضغط -، يجب أن تقوم محاور المعالجة بمحاذاة الحد الأقصى من متجهات الشد على طول الحبوب المتداول الأولية للمخزون.
اختيار السبائك ومصيدة المزاج: لماذا يؤدي تحديد 6061-T6 إلى تشويه الأجزاء
اختيار السبيكة المناسبة لتصنيع دقيق للألمنيوم الخاميتطلب موازنة قابلية التشغيل الآلي، والقوة-إلى-نسبة الوزن، ومقاومة التآكل، و-ثبات الأبعاد بعد التشغيل الآلي.

الملامح الميكانيكية لـ 6061-T651، و7075-T651، و2024-T351، و5083-H111
· 6061-T651: سبائك السيليكون-المغنيسيوم. الاختيار القياسي لتصنيع نماذج الألومنيوم الخامومكونات الإنتاج. يتميز بمتانة عالية للكسر، وقابلية اللحام، واستجابة موحدة لأكسيد النوع الثاني والنوع الثالث (الطبقة الصلبة).
· 7075-T651: مادة هيكلية-مخلوطة بالزنك-عالية القوة. تتجاوز قوة الخضوع 500 ميجا باسكال. يُستخدم في حواجز الفضاء الجوي، وأذرع التعليق ذات الحمولة العالية-، والروابط الروبوتية التي تتطلب تحسين الصلابة-إلى-الوزن. مقاومة أقل للتآكل مقارنة بسبائك سلسلة 6000؛ يتطلب طلاءات سطحية واقية.
· 2024-T351:درجة سبائك النحاس- ذات صلابة عالية للكسر ومقاومة لانتشار التشققات بسبب التعب الدوري. شائع في أعضاء التوتر الهيكلي في الفضاء الجوي. ضعف قابلية اللحام وحساسية للتآكل الجوي.
· 5083-H111:سبيكة مغنيسيوم غير قابلة للمعالجة-بالحرارة-. يحتفظ بالقوة الميكانيكية بعد اللحام ويظهر مقاومة عالية للتآكل بمياه البحر. يتم تحديده بشكل متكرر للعلب البحرية وغرف التفريغ لأشباه الموصلات.
T6 vs T651 ديناميكيات تدرج الإجهاد وتخفيف التوتر المتبقي
تحديد المعيارT6بدلاً منT651على الرسومات الفنية خطأ باهظ الثمن فيتصنيع الألومنيوم الخام.
· آلية T6:في المعالجة القياسية T6، تخضع المادة للمعالجة الحرارية بالمحلول عند درجة حرارة 530 درجة تقريبًا (986 درجة فهرنهايت)، يليها إخماد فوري بالماء البارد-. تبرد الأسطح الخارجية وتنكمش بسرعة، بينما يظل القلب الداخلي متمددًا حراريًا. تنشئ هذه الديناميكية تدرجًا حادًا للإجهاد الداخلي: يدخل السطح الخارجي في ضغط ضاغط (−80 ميجا باسكال إلى −120 ميجا باسكال)، بينما يحتفظ القلب بإجهاد الشد (+80 ميجا باسكال إلى +120 ميجا باسكال).
· وضع الفشل:عندما يتم استخراج حاوية إلكترونية ذات تجويف{0} مفتوح أو صاري هيكلي من مخزون T6، فإن إزالة المواد غير المتماثلة تؤدي إلى تدمير هذا التوازن. عندما ينكشف قلب الشد الداخلي، ينحني المكون على الفور إلى الخارج، مما ينتهك تفاوتات التسطيح.
· الحل T651:في الحالة المزاجية T651، تقوم المطحنة بتمديد اللوحة ميكانيكيًا بنسبة 1.5% إلى 3.0% من طولها الدائم مباشرةً بعد التبريد وقبل التعتيق الاصطناعي. يعمل هذا التشوه البلاستيكي المتحكم فيه على إعادة توزيع وتحييد ملف الضغط الداخلي المتبقي، مما يقلل من ذروة الضغوط الداخلية إلى أقل من ± 15 ميجا باسكال.
تسوق-الاختناقات الأرضية: الإجهاد المتبقي، وخطوط الأنودة، واشتري-إلى-فخاخ التكلفة
تتجاهل أدلة المعالجة القياسية ثلاث ظواهر محددة لأرضية المتجر-تؤدي بشكل مباشر إلى زيادة معدلات الخردة والعيوب التجميلية وتكاليف إنتاج الوحدة فيتصنيع الألومنيوم الخام باستخدام الحاسب الآلي.
إزالة المواد غير المتماثلة والتحكم في التشويه في التجاويف العميقة
عند اصطياد الجيوب الهيكلية العميقة حيثإزالة مادة الألومنيوم الخاميتجاوز 75% إلى 85% من حجم المخزون الأولي، حتى لو كان ممتدًا مسبقًاT651يمكن أن تتشوه المادة إذا تمت برمجة مسارات القطع دون تعويض الضغط.
إذا قام المشغل بتثبيت لوحة بسمك 50 مم في ملزمة هوائية قياسية وقام بطحن تجويف بعمق 42 مم من جانب واحد فقط، فسيتم التخلص من منطقة ضغط السطح المتوازنة. يجبر الجلد السفلي غير المشكل -أرضية الجزء على الانحناء لأعلى إلى قوس مقعر (0.30 مم إلى 1.20 مم عبر امتداد 300 مم).
متجر Dazao-بروتوكول تخفيف الأرضية
1. خشن متماثل خشن-قلب-خشن:قم بتجهيز 50% من حجم المخزون الخام من الوجه أ، واقلب المكون إلى الماكينة الوجه ب، ثم حرر قوى التثبيت للسماح بتخفيف الضغط الطبيعي قبل إجراء -تمريرات نصف نهائية.
2. الشيخوخة الطبيعية / الحرارية المتوسطة:بالنسبة للمبيتات فائقة الدقة- التي تتطلب تفاوتات هندسية أكثر من ±0.015 مم، تخضع الأجزاء لدورة حرارية لتخفيف الضغط الحرج الفرعي-- عند 160∘ج لمدة 4 ساعات بين التخشين والتشطيب النهائي.
3. تركيبات التثبيت المنفصلة:توفر الفكوك الملزمة الميكانيكية الصلبة -انحرافًا مرنًا ناتجًا عن التثبيت. تستخدم Dazao ظرفًا مفرغًا مخصصًا وفكوكًا ناعمة مصنوعة من الألومنيوم قابلة للتشكيل آليًا والتي تدعم الأجزاء دون التسبب في لحظات الانحناء.

مسارات أدوات ذات 5 محاور وتغير اللون الأنودي البصري عبر محاور الحبوب
رفض الجودة الشائع للمحاور المتعددة-.تصنيع الألومنيوم الخام 5 محاوريتضمن نطاقات الألوان، والشرائط البصرية، والاختلافات الانعكاسية بعد أنودة الكبريتيك من النوع الثاني.
السبب الجذري
يتميز مخزون البليت المبثوق بحبيبات ممدودة موازية لمحور البثق. أثناء تصنيع قضبان الألومنيوم ذات 5 محاور، تعرض التغييرات المستمرة لمسار الأدوات مستويات بلورية مختلفة لسطح القطع:
· الأسطح الطولية (L):تقوم أداة القطع بالقص على طول حدود الحبوب. تعمل عملية الأنودة الكيميائية-المسبقة على إزالة المواد بشكل موحد، مما يؤدي إلى الحصول على لمسة نهائية لامعة ولامعة.
· عرضية/نهاية-أسطح الحبوب (ST):تقوم الأداة بالقص مباشرة عبر أطراف حدود الحبوب. يحدث النقش الكيميائي الحبيبي بين-بشكل أكثر قوة، مما يؤدي إلى إنتاج-حفر دقيقة. يؤدي هذا إلى تغيير مؤشر انكسار السطح، مما يجعل الفيلم المؤكسد يبدو أكثر قتامة وغيومًا بشكل واضح تحت الضوء المباشر.
توحيد تشطيب الأسطح في دازاو
لتحقيق تناسق بصري متسق عبر الأسطح المنحوتة متعددة-المحاور:
1. التحكم في مصادر المواد الخام:حدد الألواح المدرفلة -المتماسكة ذات الحبيبات الدقيقة المتجانسة-المصبوبة أو المتقاطعة-بدلاً من القضبان المبثوقة القياسية المباشرة- للأجزاء التجميلية.
2. تكييف سطح الانفجار:قم بتطبيق تفجير خرزة زجاجية شبكية 120-آليًا عند ضغط فوهة يبلغ 0.35 ميجا باسكال (50 رطل لكل بوصة مربعة). يعمل هذا - البارد على تشغيل الطبقة الخارجية من 15 ميكرومتر إلى 25 ميكرومتر، مما يؤدي إلى تجانس المصفوفة البلورية السطحية ميكانيكيًا وإزالة اختلافات انعكاس اتجاه الحبوب قبل الأكسدة.
شراء-إلى-حقيقة نسبة الطيران ومحركات تكلفة دورة التصنيع
في المكونات-عالية التعقيد، تعد نسبة الشراء-إلى-Fly (BTF) المحرك الأساسيتكلفة تصنيع الألومنيوم الخام. للحصول على تفاصيل كاملة لتسعير المواد الخام، واستهلاك الأدوات، ومعدلات ساعات عمل الماكينة، راجع موقعناتحليل مفصل لتكلفة تصنيع الألومنيوم باستخدام الحاسب الآلي.

تفترض العديد من نماذج الشراء خطأً أن حجم الخردة المرتفع يقابله إلى حد كبير أرصدة إعادة تدوير الخردة المعدنية. في بيئات الإنتاج، تمثل الإيرادات المستردة من رقائق الخردة أقل من 8٪ إلى 12٪ من تكلفة شراء المواد الخام الأولية.
محرك التكلفة الحقيقي هووقت تشغيل المغزلمطلوب لإزالة كميات كبيرة من الألومنيوم الصلب من خلال مسارات محظورة.
نصف قطر زاوية الجيب العميق: مضاعف التكلفة الأسية
عندما يتميز الجيب الهيكلي بنسبة نصف قطر -إلى-الزاوية-عمق (D/R) تتجاوز 5:1، لا يمكن استخدام أدوات التخشين الديناميكية القياسية.
بدلاً من نشر مطحنة نهاية خشنة ديناميكية صلبة مقاس ∅20 مم بمعدلات تغذية عالية (vf=6,000 مم/دقيقة)، يجب أن يستخدم مبرمج CNC طاحونة طرفية طويلة متدلية- ∅6 مم تعمل بمعدلات تغذية منخفضة (vf=1,200 مم/دقيقة) لتجنب انحراف الأداة وعلامات الثرثرة وكسر القاطع. يؤدي هذا إلى زيادة أوقات الدورة بنسبة 300% إلى 500% على أحجام الميزات الاسمية المتطابقة.
Dazao تكلفة التخشين الديناميكية-إطار عمل تخفيض التكلفة
· الطحن الحجمي عالي الكفاءة-(HEM):انشر مسارات أدوات مدورة عالية السرعة- مع الحفاظ على زاوية مشاركة ثابتة للأداة الشعاعية (θeأقل من أو يساوي 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 سم3/دقيقة في 6061-T651).
· إعادة هندسة -الوحدات النمطية المتعددة لسوق دبي المالي-:إذا كان التصميم المتكامل يولد نسبة BTF أعلى من 10:1، تقوم هندسة Dazao بتقييم تقسيم الهيكل المتجانس إلى مجموعتين فرعيتين متشابكتين - مثبتتين بمسامير وتد دقيقة ومثبتات هيكلية. يؤدي هذا النهج إلى تقليل استهلاك المواد الخام بنسبة تصل إلى 60% وتقليل أوقات الدورة بما يزيد عن 45%.
سير عمل عملية التصنيع باستخدام الحاسب الآلي لمكونات الألومنيوم الخام
التنفيذ الدقيق خلالعملية تصنيع سبائك الألومنيوميتطلب تحكمًا منهجيًا في سير العمل بدءًا من إعداد المواد الخام وحتى التنفيذ النهائي لمسار الأدوات متعدد المحاور-.
تربيع المخزون، ونقل البيانات، وإزالة الأكسدة السطحية
دقة عالية-.تصنيع كتلة الألومنيوم الخاميبدأ بنشر الفراغات المستطيلة أو القطع الدائرية من المخزون الرئيسي مع السماح بالتصنيع الإضافي من 3.0 مم إلى 5.0 مم لكل جانب.
1. إزالة السطح-الأكسدة:يُظهر مخزون الخامات المبثوقة والمدرفلة طبقة خارجية مؤكسدة ذات صلابة صغيرة غير متساوية. تؤدي مواجهة الجوانب الستة إلى إزالة هذه الطبقة السطحية وإنشاء عمودي ضمن ±0.010 مم.
2. إنشاء المسند الأولي:يتم تشكيل ثلاثة مرجعيات أولية (A، B، C) في الإعداد الأول. تعمل فتحات الأدوات المخصصة أو الأوجه المرجعية الخارجية الأرضية الدقيقة على منع تحول المسند التراكمي أثناء تسلسلات المعالجة الآلية المتعددة-.

حركيات الآلة: تثبيت المحاور الثلاثة - مقابل دقة الإعداد الفردي لخمسة محاور
إن اختيار حركيات الماكينة المناسبة يفرض بشكل مباشر تكرار الأبعاد، وتفاوتات الموضع الهندسي الحقيقي، وأوقات الدورة الإجمالية لـأجزاء CNC من الألومنيوم الخام. يمكن للمهندسين الرجوع إلى لدينادليل التسامح القياسي لتصنيع الألومنيوم باستخدام الحاسب الآليللحصول على تصنيفات دقيقة مفصلة.
· تصنيع 3 محاور:يتطلب ثلاثة إلى ستة إعدادات تركيبات فردية لمعالجة الأشكال الهندسية المنشورية. يؤدي كل إعادة تركيب لقطعة عمل إلى حدوث أخطاء في نقل مسند الإسناد (±0.025 مم إلى ±0.050 مم)، مما يؤدي إلى زيادة حمل العمالة وزيادة حجم التسامح الهندسي.
· المعالجة المتزامنة ذات 5 محاور:يتيح مركز مرتكز الدوران المكون من 5-محورًا -معالجة الإعداد الفردي لخمسة وجوه يمكن الوصول إليها. يمكن الاحتفاظ بتفاوتات الموقع الحقيقية للخطوط المركزية للتجويف الحرجة إلى وحدات إسناد التحديد الخارجية في حدود ±0.010 مم. في المشعبات الهيدروليكية المعقدة، يتم تصنيع منافذ السوائل ذات الزاوية المركبة العميقة بدون تركيبات زاوية مركبة مخصصة.
|
تكوين الآلات |
كمية الإعداد |
مكدس البيانات-يزيد من المخاطر |
القدرة على التسامح الهندسي |
تكلفة الماكينة بالساعة |
|
مطحنة عمودية 3 محاور |
4 إلى 6 إعدادات |
عالي (±0.050 ملم) |
التسطيح: 0.025 مم، الموضع: ±0.035 مم |
منخفض (45 دولارًا إلى 65 دولارًا في الساعة) |
|
مطحنة أفقية ذات 4 محاور (HMC) |
2 الاجهزة |
معتدل (±0.020 ملم) |
التسطيح: 0.015 مم، الموضع: ±0.020 مم |
متوسطة (75 إلى 95 دولارًا في الساعة) |
|
مركز مرتكز الدوران ذو 5 محاور |
1 إلى 2 الإعدادات |
الحد الأدنى (±0.008 مم) |
التسطيح: 0.008 مم، الموضع: ±0.010 مم |
أعلى (110 إلى 150 دولارًا في الساعة) |
-ديناميكيات طحن عالية السرعة، وطلاءات الأدوات، و-منع متقدم
مطروحتصنيع الألومنيوم الخاميتضمن معدلات إزالة المواد القصوى (MRR) حيث تحدد مشاركة أداة القطع، والإدارة الحرارية، وإخلاء الرقاقة سلامة السطح واستقرار الأبعاد.
1. الكينماتيكا، وترقق الرقائق الشعاعية، وقمع الثرثرة التوافقية
عند تخشين مخزون الألومنيوم الخام بمسارات مدروية ديناميكية حيث يكون الارتباط الشعاعي (أe) أقل من 30% من قطر القاطع (Dc)، سمك الرقاقة الفعلي (حالأعلى) أرق بكثير من التغذية المبرمجة لكل سن (fz). يجب على الميكانيكيين تطبيق تعويض ترقق الرقاقة الشعاعية للحفاظ على الحمل المناسب للرقاقة ومنع احتكاك الأداة:

· اختيار هندسة الأداة:تم تكوين المطاحن النهائية مع تباعد الفلوت التفاضلي وزوايا حلزونية متغيرة (37∘/40∘/45∘) تعطيل اقتران التردد التوافقي أثناء تحديد ملامح الجيب العميق، مما يؤدي إلى القضاء على الثرثرة المتجددة.
· تصميم زاوية أشعل النار:زوايا أشعل النار الأولية الإيجابية بين 15∘و 22∘تقليل مقاومة القص المتطورة، وخفض درجات حرارة القطع إلى ما دون نقطة التصاق البلاستيك.
2. ركائز أدوات القطع وطلاء المعادن المتخصصة
تُظهر سبائك الألومنيوم تقاربًا كيميائيًا قويًا للعناصر الرابطة (مثل الكوبالت) في أدوات كربيد التنجستن. في درجات حرارة القص المحلية بين 200∘ج و350∘C، ينتشر الألومنيوم كيميائيًا ويلحم الضغط -على وجه المشعل، مما يؤدي إلى إنشاء-حافة علوية (BUE).
يعد اختيار المعالجة الصحيحة لسطح الأداة أمرًا إلزاميًا لمنع الالتصاق:
|
مادة الأداة ونوع الطلاء |
صلابة الطلاء (HV) |
معامل الاحتكاك (μ مقابل الصلب / آل) |
الحد الأقصى لدرجة حرارة الخدمة |
التوافق الكيميائي مع الألومنيوم الخام |
|
كربيد الحبوب الدقيقة-المصقول وغير المطلي |
1600 إلى 1800 |
0.30 إلى 0.40 |
600∘C |
جيد:مرآة-مزامير مصقولة (Ra<0.05 μm) minimize mechanical keying. |
|
ثنائي بوريد التيتانيوم ( TiB2TiB2 ) البي في دي |
3000 إلى 3500 |
0.15 إلى 0.22 |
850∘C |
ممتاز:خامل كيميائيًا بالنسبة إلى-الألومنيوم غير الحديدي؛ يمنع اللحام الثانوي. |
|
الماس-مثل الكربون (DLC / ta-C) |
4000 إلى 6000 |
0.05 إلى 0.10 |
450∘C |
أرقى:احتكاك منخفض جدًا-؛ مثالية للتشطيب الجاف عالي السرعة-والأرضيات الرقيقة. |
|
إدراجات الماس متعدد البلورات (PCD). |
8000 إلى 10000 |
0.05 إلى 0.08 |
700∘C |
الحد الأقصى للحياة:مقاومة شديدة للتآكل عند استخدام درجات عالية من-الألومنيوم والسيليكون. |
|
TiAlN / AlCrN (تجنب استخدام الألومنيوم) |
3,200 إلى 3,600 |
0.50 إلى 0.70 |
900∘C |
فشل كارثي: يخلق الألومنيوم الموجود في الطلاء تهيجًا كيميائيًا فوريًا. |
3. ميكانيكا التمدد الحراري-ونمو أجزاء العملية
يتمتع الألومنيوم بمعامل تمدد حراري عالي (=23.1×10⁻⁶/ك لـ 6061-T651). يولد التخشين عالي السرعة أحمالًا حرارية موضعية كبيرة. إذا تم تسخين قطعة هيكلية كبيرة من درجة حرارة المتجر المحيطة (20∘ج) لخفض درجات الحرارة (45∘C)، يتم حساب نمو الأبعاد الخطية على النحو التالي:
ΔL=L0⋅ ⋅ΔT
للوحة مقاس 500 مم مع ΔT=25∘C:ΔL=500 مم×(23.1×10−6)×25=+0.288 ملم
يتجاوز التمدد الحراري +0.288 مم تفاوتات الرسم القياسية (±0.025 مم). إذا تم تنفيذ عمليات التشطيب النهائية بينما يظل المكون ساخنًا، فإن الجزء النهائي ينكمش بشكل غير مسموح به عندما يعود إلى درجة حرارة الغرفة المحيطة. تطبق Dazao فترات نقع حراري وفي-دورات قياس مسبار لمس المغزل الآلي-بعد التخشين للتحقق من التوازن قبل تحديد الأبعاد النهائية.
4. استراتيجية توصيل سائل التبريد: -الضغط العالي TSC مقابل الفيضان مقابل MQL
يؤدي إخلاء الشريحة بشكل فعال إلى منع إعادة قطع-الرقاقة وتشويش الأداة وخدش السطح في الجيوب العميقة:
· الضغط العالي-من خلال-سائل تبريد المغزل (TSC عند 7.0 ميجا باسكال/1000 رطل لكل بوصة مربعة):-تتدفق نفاثات الموائع عالية السرعة مباشرة عند طرف القطع وتقوم بتكسير رقائق الألومنيوم الخيطية المستمرة إلى إبر قصيرة وإخراجها من التجاويف التي يزيد عمقها عن 50 مم. وهذا يوفر الاستقرار الحراري عبر قطعة العمل.
· الحد الأدنى لكمية التشحيم (MQL):يتم تسليم قطرات زيت الإستر الاصطناعية المتطايرة (من 1 ميكرومتر إلى 5 ميكرومتر) بهواء مضغوط نظيف عند 0.6 ميجا باسكال. تعمل MQL على التخلص من تكاليف التخلص من السوائل والصدمات الحرارية على أدوات الكربيد، ولكنها تتطلب-أغطية عادم هواء عالية السرعة لإزالة تعبئة الرقائق من الجيوب العمودية العمياء العميقة.
· مبرد الفيضانات القياسي (0.4 ميجا باسكال إلى 0.8 ميجا باسكال):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
قواعد التصميم للتصنيع (DFM) للألمنيوم الخام المُشكل
يؤدي تحسين هندسة المكونات إلى تقليل وقت تشغيل الماكينة-ويخفف من مخاطر المخلفاتالألومنيوم الخام لتصنيع الآلات الدقيقة. للحصول على مراجعة شاملة لقواعد النمذجة، استكشف موقعناالمبادئ التوجيهية لتصميم الآلات الألومنيوم باستخدام الحاسب الآلي.

عمق الجيب-إلى-نسب نصف القطر وسماكة الجدار وأعماق الخيط
· نصف قطر زاوية الجيب:اجعل نصف قطر الزاوية R أكبر من أو يساوي 0.2×Pocket Depth H. للحصول على عمق جيب يبلغ 40 مم، حدد نصف قطر زاوية داخلي لا يقل عن R8 مم. يسمح ذلك لطاحونة نهائية صلبة مقاس ∅12 مم أو ∅16 مم بإكمال المظهر الجانبي دون تباطؤ الزاوية المستمر أو الثرثرة.
· حدود سمك الجدار: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). تتسبب الضغوط الجانبية لأداة القطع- في انحراف الجدران الرقيقة بشكل مرن أثناء التشغيل الآلي، مما يؤدي إلى حدوث أخطاء مستدقة وعلامات ثرثرة.
· الثقوب المستغلة:يجب ألا يتجاوز عمق تعشيق الخيط 2.0×قطر الخيط الاسمي (2D). لا يوفر إشراك الخيوط بعد 2D أي زيادة قابلة للقياس في قوة السحب-للخارج في 6061-T651 ويزيد من مخاطر كسر الصنبور أثناء النقر على الثقب المسدود.
أنودة النمو الأبعاد وبدلات التسامح الدقة
الأنودة عبارة عن طلاء تحويل يستهلك المعدن الأساسي ويخلق طبقة أكسيد الألومنيوم على السطح الخارجي. عند إعداد رسومات الإنتاج، يجب على المهندسين مراعاةمواصفات أنودة الطلاء الصلب من النوع الثاني والنوع الثالثلحساب تحولات أبعاد ما بعد العلاج- أثناء مرحلة تصميم التصميم بمساعدة الكمبيوتر:
Δأبعاد السطح (لكل وجه)=+(إجمالي سمك الطلاء×0.50)
Δالقطر الخارجي (OD)=+(2×إجمالي سمك الطلاء×0.50)=+إجمالي سمك الطلاء
Δالقطر الداخلي (ID)=−(2×إجمالي سماكة الطلاء×0.50)=−إجمالي سماكة الطلاء
· MIL-A-8625 النوع الثاني أنودة (الفئة 1 و2):سمك الطلاء الإجمالي النموذجي هو 10 ميكرومتر إلى 20 ميكرومتر (0.0004 بوصة إلى 0.0008 بوصة). نصف السمك يخترق الركيزة، والنصف الآخر يتراكم على السطح الخارجي. تزيد الأقطار أو تنقص بمقدار 10 ميكرومتر إلى 20 ميكرومتر.
· MIL-A-8625 النوع III طلاء أنودة:يتراوح سمك الطلاء من 45 ميكرومتر إلى 60 ميكرومتر (0.0018 بوصة إلى 0.0024 بوصة). تنمو الأقطار الخارجية بما يصل إلى 0.060 مم، بينما تتقلص أقطار التجويف الداخلي بمقدار 0.060 مم.
يجب إخفاء دفاتر المحامل الدقيقة وفتحات الدبوس الحرجة مع تفاوتات H7 (أقل من أو تساوي +0.015 مم) قبل الطلاء الصلب أو الأنودة النهائية-الأرضية/الشحذ-.
تحليل التعادل الاقتصادي: متى يتم الانتقال من CNC الخام إلى المسبوكات
الاختيار بينالبليت مقابل الألومنيوم المصبوب CNCتتطلب المعالجة الآلية تحليل استثمارات الأدوات الهندسية غير المتكررة (NRE) في مقابل أحجام الإنتاج.
|
المعلمة |
التصنيع باستخدام الحاسب الآلي الصلبة الخام |
-سبائك بالضغط العالي (HPDC) + CNC |
مغلق-تشكيل بالقالب + تشطيب باستخدام الحاسب الآلي |
|
الأدوات الأولية / تكلفة القالب (NRE) |
$0 |
25000 دولار إلى 60 دولارًا،000+ |
من 35000 دولار إلى 80 دولارًا،000+ |
|
المهلة الزمنية لفحص المادة الأولى (FAI). |
3 إلى 7 أيام |
من 8 إلى 14 أسبوع |
من 12 إلى 18 أسبوع |
|
مرونة تكرار التصميم |
فوري (تحديث كود-G) |
تكلفة عالية (تعديل القالب من 5 آلاف إلى 20 ألف دولار) |
التكلفة القصوى (يتطلب قالب جديد) |
|
إنتاجية المواد / نسبة الخردة |
60% إلى 90% سوارف |
خسارة من 5% إلى 10% |
خسارة فلاش من 10% إلى 15% |
|
تصنيع زمن دورة المغزل |
طويل (100% مطروح) |
قصير (إنهاء البيانات الهامة فقط) |
قصير (إنهاء البيانات الهامة فقط) |
|
تشغيل الإنتاج الاقتصادي الأمثل |
من 1 إلى 500 وحدة |
2,500 إلى 100,000+ وحدة |
1,000 إلى 50,000+ وحدة |
أدوات NRE مقابل نماذج استهلاك سعر قطعة الوحدة
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2500 قطعة سنويًا)، تعمل عملية الصب بالضغط العالي-على استهلاك الاستثمارات الأولية في الأدوات بسرعة خلال دورات أقل من-دقيقة.
رشاقة النماذج الأولية لـ NPI وتنفيذ أوامر التغيير الهندسية
أثناء مراحل تقديم المنتج الجديد (NPI)، تتغير هندسة المنتج بشكل متكرر. تعديل الضلع الداخلي أو جيب المستشعرأجزاء من الألومنيوم الخام المُشكَّلة باستخدام الحاسب الآلييتطلب إكمال مراجعة برنامج CAD/CAM خلال ساعات دون أي تكلفة على الأدوات.
غالبًا ما يتطلب تعديل قالب صب الفولاذ المقسى-عمليات لحام EDM بطيئة أو إعادة بناء القالب بالكامل، مما يؤدي إلى تأخير الجداول الزمنية للإنتاج لأسابيع.
التصنيع الدقيق للبليت والتحقق من الجودة في Dazao
إنتاج دقة موثوقة وعالية-.أجزاء CNC الخاميتطلب رقابة صارمة على درجات حرارة المواد الخام وطرق التثبيت وتنفيذ مسار الأدوات:
1. حدد دائمًاT651يتفوق على T6 القياسي للمكونات الهيكلية-المواد القابلة للإزالة العالية-لمنع التشويه بعد التشغيل الآلي.
2. تحييد الإجهاد الداخلي المتبقي من خلال تسلسلات خشنة متماثلة وفصل الضغط المنخفض - قبل المعالجة النهائية -.
3. إدارة نسب الشراء-إلى-الطيران ونسب نصف قطر الزاوية (H/R أقل من أو يساوي 5:1) أثناء مرحلة سوق دبي المالي لمنع تكاليف وقت دورة الماكينة غير الخطية-.
تعمل شركة Xiamen Dazao Machinery على تشغيل 3 محاور متقدمة و4 محاور أفقية ومخصصةخدمات تصنيع CNC متعددة المحاور وخمسة محاورباستخدام-مراكز مرتكز الدوران عالية الصلابة. من خلال -آلات قياس الإحداثيات Zeiss (CMM) ومقاييس التشكيل الجانبي البصرية، تقدم Dazao شهادات معتمدةتصنيع دقيق للألمنيوم الخامخدمات للنماذج الأولية الهيكلية وعمليات الإنتاج.

الأسئلة المتداولة حول تصنيع سبائك الألومنيوم
01.لماذا تلتوي-لوحة الألومنيوم 6061 ذات الجدران الرفيعة بعد الطحن باستخدام الحاسب الآلي؟
02.هل الألومنيوم الخام أقوى دائمًا من الألومنيوم المصبوب أو المطروق؟
03.ما الذي يسبب اختلافات اللون المبقعة عند أكسدة أجزاء البليت ذات 5 محاور؟
04.لماذا تؤدي نسبة الشراء-إلى-المرتفعة إلى زيادة تكاليف تصنيع قضبان الحديد بشكل كبير؟
05.ما مدى عمق الثقوب الملولبة في المكونات الآلية 6061-T651؟
06.كيف يؤثر نصف قطر الزاوية الداخلية على تكاليف المعالجة في جيوب الألمنيوم العميقة؟