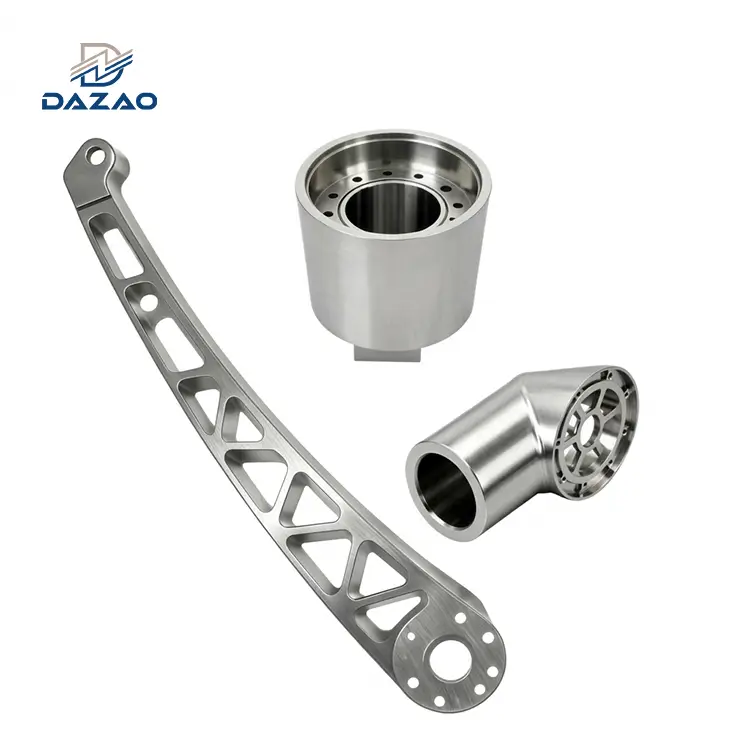
اختيارأفضل الألومنيوم لتصنيع الآلات باستخدام الحاسب الآلييتطلب موازنة قوة الخضوع، وحالات الإجهاد المتبقية (مثل T6 مقابل T651)، ومورفولوجيا الرقاقة، ومتطلبات تشطيب السطح. بينماAl6061-T651يبقى المعيار الأساسي للمكونات الهيكلية المطحونة العامة،Al7075-T6يوفر أعلى أداء للقص والشد لأحمال الفضاء الجوي على حساب اتساق الأنودة. بالنسبة للأجزاء المحولة التي تتطلب كسر شريحة قصيرة،Al2024-T351وآل2011-T3تحسين أوقات الدورة على المخارط السويسرية، في حينلوحة الصب MIC6يزيل تشوه التصنيع في التركيبات المسطحة للغاية-على الرغم من انخفاض قوة الشد والخيط.
مصفوفة التكلفة الإجمالية لاختيار مواد الألومنيوم CNC: المخزون الخام مقابل وقت الدورة
يمثل شراء المواد الخام ما بين 15% إلى 30% من إجمالي نفقات الأجزاء في التصنيع باستخدام الحاسب الآلي عالي الدقة. يتم تحديد نسبة 70% إلى 85% المتبقية من خلال وقت دورة الماكينة، وتدهور أدوات القطع، وتكرارات الإعداد، ومعدلات الخردة الناتجة عن عدم استقرار الأبعاد. إن اختيار سبيكة أو مزاج غير صحيح يعتمد فقط على سعر مادة المخزون للكيلوغرام الواحد يؤدي بشكل روتيني إلى تجاوز تكاليف المشروع. المهندسون الذين يستفيدون أكثر من هذا التحليل هم أولئك الذين يعرفون بالفعلمراجعة دليلنا الأساسي لأساسيات تصنيع الألومنيوم باستخدام الحاسب الآليلحساب الهوامش التشغيلية الواقعية.
في منشأة تصنيع شيامن دازاو للآلات، يتم تقييم اختيار مواد الألومنيوم باستخدام الحاسب الآلي من خلال أربعة متغيرات إنتاج كمية:
1. مؤشر الآلات:يحدد الحد الأقصى لسرعات القطع السطحية المسموح بها (Vc، م / دقيقة)، ومقاييس عمر الأداة (T، دقائق)، ومعاملات قوة القطع (كc، ن / مم2).
2. توزيع الإجهاد الداخلي المتبقي:يحدد-ثبات الأبعاد بعد المعالجة والتواء الأجزاء أثناء عمليات الجيب العميق.
3. مورفولوجيا إخلاء الشريحة:يؤثر على موثوقية الإنتاج غير المراقب، وتكوين الحافة المبنية-(BUE)، وتشطيب سطح قطعة العمل (Ra).
4. التوافق الكيميائي للمعالجة السطحية:يملي توحيد سماكة طبقة الأكسيد، ومقاومة التآكل، وتفاوت الألوان أثناء عملية الأنودة من النوع الثاني والنوع الثالث (الطبقة الصلبة).

مقارنة درجات تصنيع الألمنيوم: الخواص الميكانيكية والسرعات والأعلاف
تختلف سبائك الألومنيوم بشكل كبير بناءً على عناصر صناعة السبائك الأولية، وميكانيكا التصلب بالترسيب، ودرجات حرارة العمل الباردة. قم بالتقاطع مع -الإشارة إلى هذه السمات الماديةدرجات الألومنيوم الموحدة لمواصفات التصنيع باستخدام الحاسب الآلييساعد على القضاء على التخمين في مجال المشتريات. يعرض الجدول أدناه بيانات الإنتاج-الفيزيائية والميكانيكية وبيانات التصنيع الآلي التي تم التحقق منها عبر الدرجات القياسية التي تمت معالجتها في ورشة الآلات لدينا.
جدول مؤشر الخواص الميكانيكية وقابلية التشغيل الآلي
|
درجة الألومنيوم والمزاج |
الكثافة (جم / سم3) |
قوة الخضوع (ميجا باسكال) |
قوة الشد (ميغاباسكال) |
صلابة برينل (غ.ب) |
تصنيف قابلية التشغيل الآلي (% الأساس 2011=100) |
الموصلية الحرارية (W/m⋅K) |
التركيز على التطبيق الأساسي |
|
آل6061-T6/T651 |
2.70 |
276 |
310 |
95 |
80% |
167 |
الأقواس الهيكلية العامة، والمرفقات، والتركيبات البصرية |
|
Al7075-T6 / T651 |
2.81 |
503 |
572 |
150 |
70% |
130 |
قطع الغيار الفضائية، والتروس-عالية الضغط، ووصلات التعليق |
|
آل6082-T6 |
2.70 |
310 |
340 |
100 |
75% |
170 |
إطارات للخدمة الشاقة-، أتمتة صناعية أوروبية |
|
Al5052-H32 |
2.68 |
193 |
228 |
60 |
50% |
138 |
العبوات البحرية، ومشعبات السوائل، وحواجز التآكل |
|
لوحة الصب MIC6 |
2.80 |
105 |
165 |
65 |
90% |
142 |
أدوات أشباه الموصلات، واللوحات الأساسية البصرية، والتركيبات |
|
Al2024-T351 |
2.78 |
325 |
470 |
120 |
85% |
121 |
جلود هيكل الطائرات، والمثبتات الدقيقة، والأعمدة |
|
آل2011-T3 |
2.82 |
295 |
380 |
100 |
100% |
152 |
-دوران سويسري عالي السرعة، وتركيبات سائلة، وموصلات |
Al6061-T6 مقابل Al6061-T651: تخفيف الضغط الداخلي واستقرار الآلات الدقيقة
آل6061(سلسلة Al-Mg-Si) هي الدرجة القياسية للتفريز والخراطة العامة باستخدام الحاسب الآلي، والتي يُنظر إليها كثيرًا على أنهاأفضل الألومنيوم لأجزاء CNCعبر الأتمتة الصناعية. تصلب الهطول بواسطة سيليسيد المغنيسيوم (Mg2Si)، فهو يوفر سلامة ميكانيكية متوازنة، ومقاومة استثنائية للتآكل، وقابلية لحام عالية. لإجراء تعمق كامل-في مسارات الأدوات والخلاصات والسرعات الخاصة بهذا الصف المحدد، راجعدليل تفصيلي لتصنيع الألومنيوم باستخدام الحاسب الآلي 6061يوفر بيانات المتجر الحبيبية.
· مقذوف 6061-T6 مقابل ممتد 6061-T651:يحتوي البثق القياسي 6061-T6 على ضغوط تبريد داخلية عالية. عند معالجة الجيوب غير المتماثلة أو الجدران الرقيقة (<1.5 mm), the stock redistributes internal forces, causing bow and twist. 6061-T651يخضع لعملية تمدد ميكانيكية يتم التحكم فيها بنسبة 1.5% إلى 3% بعد المعالجة الحرارية للمحلول-، مما يؤدي إلى فصل الضغوط المتبقية وجعلهاأفضل الألومنيوم لتصنيع الآلات الدقيقةدون الانحراف الأبعاد.
· معلمات القطع:تصل سرعات القطع المسموح بها إلى Vc=400−800 م/دقيقة على 3-محاور و5-مراكز تصنيع CNC باستخدام مطاحن نهاية كربيد غير مطلية أو مطلية بـ DLC (الكربون الشبيه بالألماس).
· الرد النهائي:ينتج عنه طبقات تجميلية واضحة ومتسقة تحت MIL-A-8625 النوع II أنودة حمض الكبريتيك، مما يجعله معروفًا على نطاق واسع باعتبارهأفضل الألومنيوم لأكسيد الألومنيومفي الالكترونيات التجارية.
Al7075-T6 وT7351: قوة من الدرجة الفضائية، ومقاومة القص، وحدود الأكسدة
آل 7075يتم مزجه بشكل أساسي مع الزنك (5.1% إلى 6.1%) والمغنيسيوم (2.1% إلى 2.9%)، مكونًا الطور η- (MgZn)2) يترسب. عند التقييم6061 مقابل 7075 للتصنيع، 7075 يتطابق مع قوة الخضوع للفولاذ الهيكلي الخفيف القياسي (مثل Q235 وAISI 1018) أثناء العمل بثلث-الكتلة. تم توضيح ديناميكيات القطع التفصيلية في موقعناtكتيب التصنيع باستخدام الحاسب الآلي للألمنيوم 7075.
· خصائص التصنيع: Al7075-T6صلبة بشكل استثنائي تحت أحمال القطع العالية، مما يمثلأفضل سبائك الألومنيوم لتصنيع الآلات باستخدام الحاسب الآليعندما تكون نسبة الكتلة الهيكلية-إلى-القوة هي المقياس الحاسم. تتكسر الرقائق بشكل واضح إلى أشكال C-ضيقة دون إنشاء حافة علوية-مبنية على وجه الأداة. وهذا يسمح بالطحن الشعاعي الثقيل بمعدلات تغذية تصل إلى fz=0.15 ملم/سن.
· نقاط الضعف:مقاومة أقل للإجهاد-والتآكل والتكسير مقارنة بسلسلة 6000. في البيئات البحرية أو غير المغلقة الرطبة،7075 يتطلب طلاءات سطحية واقية.
· خيار المزاج الزائد-الشيخوخة (T7351):بالنسبة للمكونات المعرضة للأحمال الدورية الديناميكية في البيئات المسببة للتآكل، يتم تحديدها7075-T7351يزيد من عتبات التآكل-الإجهادية، على الرغم من أنه يقلل من قوة الخضوع بنسبة 12% إلى 15% تقريبًا.
Al6082-T6: السبائك الهيكلية عالية القوة القياسية الأوروبية وديناميكيات تآكل الأدوات
محددة على نطاق واسع عبر تصميم المعدات الأوروبية (DIN EN 755)،آل6082يتميز بمحتوى منغنيز أعلى (0.4% إلى 1.0%) من 6061. كثيرًا ما يشير المهندسون الإنشائيون إلى منتجاتنادليل مخصص لتصنيع الألومنيوم باستخدام الحاسب الآلي 6082عند تكييف مطبوعات المعدات الخارجية.
· الميزة الهيكلية:يوفر زيادة بنسبة 10% إلى 15% في خصائص الشد والإنتاج مقارنة بـ 6061-T6.
· تأثير تآكل الأداة:يؤدي وجود-مشتتات سيليكون المنغنيز إلى زيادة تآكل الجوانب الكاشطة في إدراجات قطع الكربيد أثناء الدوران المستمر وبسرعة عالية-. تزداد متطلبات طاقة المغزل بنسبة 8% تقريبًا مقارنة بالمعيار 6061-T6.
Al5052-H32: مقاومة التآكل مقابل الحافة المبنية (BUE) في الطحن الدقيق
آل5052عبارة عن سبيكة غير-قابلة للمعالجة بالحرارة-مقواة لتلطيف H32، بالاعتماد على تقوية المحلول الصلب-بواسطة المغنيسيوم (2.2% إلى 2.8%).
· تحديات التصنيع: Highly ductile with an elongation at break of 12% to 18%. During CNC milling, it exhibits high adhesion to the cutting edges. Without high-pressure flood coolant (>20 بار) وأدوات وجه حادة ومصقولة-(Ra<0.1 μm), 5052 forms long, stringy ribbons that pack flutes, generate micro-burrs, and tear workpiece surfaces.
· أفضل تطبيق:-كتل التبريد المتشعبة السائلة، والهيكل البحري-المكشوف، والمكونات التي تتطلب تكامل الصفائح المعدنية-في اتجاه مجرى النهر.

لوحة أدوات الألمنيوم المصبوب MIC6: سلامة التسطيح مقابل مصائد قوة الإنتاجية المنخفضة
ميكروفون6عبارة عن لوحة أدوات من الألومنيوم المصبوب المستمر Al-Zn-Mg معدلة. تخضع مصفوفة الصب الحبيبية غير الاتجاهية- لدورات تثبيت حراري خاصة لتحييد ضغوط الصب الداخلية.
· استقرار الآلات:يمكن طحن الصفائح الكبيرة وحفرها وتوجيهها عبر 80% من حجمها الإجمالي دون إظهار انحراف الأبعاد أو الانحناء. يتم تصنيع تفاوت السُمك مسبقًا-بنسبة ±0.1 مم من المطحنة، مما يجعلهاأفضل الألومنيوم لدقة CNCالصفائح الأساسية وجداول القياس.
· القيود الميكانيكية:قوة الخضوع منخفضة (105 ميجاباسكال)، والاستطالة محدودة بـ 3%. لا يمكنها تحمل الصدمات الهيكلية أو لحظات الانحناء الثقيلة.
Al2011-T3 وAl2024-T351: أداء كسر الرقاقة لتصنيع البراغي السويسرية
تم تحسين المواد من سلسلة-النحاس -المخلوطة) للآلات اللولبية ذات الحجم الكبير- والمخارط من النوع السويسري.
· Al2011-T3: Regarded as the easiest aluminum to machine and the most machinable aluminum alloy available, with a baseline machinability rating of 100%. Micro-alloying elements act as internal chip-breakers, allowing rapid spindle speeds (>6000 دورة في الدقيقة) مع عدم وجود أدوات متداخلة، مما يجعله أفضل الألومنيوم لتحويل البطانات الدقيقة ذات الحجم الكبير-.
· Al2024-T351:يوفر مقاومة ممتازة للتعب (حد التحمل 140 ميجا باسكال) وقوة قص عالية، وهو بمثابة الاختيار القياسي للوصلات الملولبة الدقيقة، وبكرات الصمامات الهيدروليكية، وأعمدة الفضاء الجوي.
3 -العيوب الحقيقية في تصنيع الألمنيوم والحلول الجذرية-لأسبابها
على مدار عقدين من التصنيع الدقيق في Dazao Machinery، قامت فرقنا الهندسية بتوثيق-تحديات التصنيع العالمية الحقيقية. توضح تحليلات الحالة التالية أوضاع الفشل الحرجة والتدابير المضادة الوقائية.
الحالة 1: تشويه الجيب العميق: لماذا يتم بثق أقواس 6061-T6 (ولماذا يحلها 6061-T651)
· سيناريو الفشل:يتطلب عميل التشغيل الآلي مجموعة مكونة من 50 حاوية مستشعر ذات جدران رقيقة (280 مم × 140 مم × 35 مم، سمك الأرضية 1.5 مم، والجدران الجانبية 2.0 مم). حصل قسم المشتريات على تكلفة قياسية ومنخفضة-.آل6061-T6مخزون شريط مقذوف. عند فك المشبك من الملزمة الهوائية المعيارية، تنحني نهايات المكون لأعلى بمقدار 0.65 مم، مما يخرق التسامح الإجمالي للملف الجانبي البالغ ± 0.05 مم. مراجعة الأساسيةتصميم تصنيع الألومنيوم باستخدام الحاسب الآلي وإرشادات سوق دبي المالييمنع مسبقًا هذه المخاطر الهيكلية أثناء نمذجة CAD.

· السبب الجذري:يُظهر مخزون القضبان المستطيلة المبثوق شكلاً حادًا من الإجهاد الحراري المتبقي من التبريد السريع للمياه: الجزء الخارجي تحت ضغط عالٍ بينما يوجد القلب في حالة توتر عالٍ. أدى طحن 85% من الحجم الداخلي إلى إزالة منطقة الشد الأساسية، مما أدى إلى ترك ضغوط ضغط خارجية غير متوازنة أجبرت القاعدة على الانحناء.
· تدابير دازاو المضادة:
1. تكليف مواصفات المواد لAl6061-T651 لوح مخفف الضغط.
2. تم تعديل استراتيجية CAM لتخشين التجويف الداخلي والكفاف الخارجي في أعماق قطع متدرجة ومتوازنة (أp=3.0 مم)، ويتبقى 0.5 مم من المخزون.
3. تم فك التركيبات وإعادة تثبيتها- قبل تمرير التشطيب النهائي باستخدام قابض الظرف الفراغي، مما يحافظ على استواء الجزء النهائي في حدود 0.025 مم.
الحالة 2: عدم تطابق اللون البصري المؤكسد عبر التجميعات المتعددة - من السبائك 6061/7075
· سيناريو الفشل:صمم أحد عملاء الروبوتات الطبية هيكلًا بصريًا معياريًا متعدد الأجزاء-يتكون من لوحة علوية وحاملي تثبيت وقلب مشتت حراري. الرسومات المحددةالنوع الثاني أنودة أسود غير لامع. تم تشكيل الأقواس منAl7075-T6(لقوة الخيط)، في حين تم تشكيل اللوحة العلوية والمشتت الحراري منهاآل6061-T6. كشف تجميع ما بعد الأكسدة- عن اختلاف غير مقبول في اللون: أظهرت مكونات 6061 مظهرًا أسود داكنًا نفاثًا-، بينما عرضت مكونات 7075 لونًا برونزيًا موحلًا ورماديًا-.

· السبب الجذري:يعتمد تكوين الطبقة الأنودية على الأكسدة الكهروكيميائية للألمنيوم النقي. يغير المحتوى العالي من النحاس (1.2% إلى 2.0%) والزنك (5.1% إلى 6.1%) في 7075 البنية المجهرية للمسام وخصائص انكسار الضوء لطلاء أكسيد الأنوديك. عند معالجتها تحت كثافات تيار خزان الأنودة المتماثلة (1.5 أمبير/دم2) ودرجات حرارة الحمام (20∘C)، يتباين امتصاص الصبغة بشكل حاد بين سبائك سلسلة 6000 و7000.
· تدابير دازاو المضادة:
1. تمت إعادة تصميم أقواس المحمل غير -التحميل-إلى المستوى القياسيAl6061-T651للحفاظ على كيمياء الركيزة موحدة.
2. بالنسبة للتجميعات التي تتطلب مكونات مختلطة 6061 و7075، تم ترحيل مسار التشطيب إلىطلاء النيكل اللاكهربائي (ENP، 10-15 ميكرومتر)أو -طبقة صلبة من النوع III مصقولة بالرمل مع تعويض متخصص لتركيز الصبغة لضمان تطابق بصري متسق.
الحالة 3: تجريد الخيوط وتكسير التعب في تركيبات MIC6 المحملة ديناميكيًا
· سيناريو الفشل:قام عميل اختبار أشباه الموصلات باستبدال قاعدة التركيب Al6061-T6 بـلوحة أدوات الصب MIC6لحل مشكلة القوس الأساسي. استخدم التجميع فتحات مسامير ملولبة مباشرة M4 تم عزم دورانها إلى 3.0 نيوتن متر. أثناء التشغيل الميداني في ظل التسارع الترددي العالي-(2.5 جم)، تم نزع 6 من 16 سنًا من مسامير التثبيت، مما تسبب في إيقاف تشغيل النظام.
· السبب الجذري:يحتوي MIC6 على هيكل حبيبي مصبوب متساوي المحاور يفتقر إلى اتجاه الحبوب الميكانيكي للوحة المدرفلة أو المطروقة. قوة القص (≈105 ميجا باسكال) أقل من نصف قوة القص المدرفلة 6061-T6 (≈205 ميجا باسكال). تجاوز التحميل الدوري المتكرر حد إجهاد القص لخيوط الألومنيوم الداخلية المصبوبة الخام.
· تدابير دازاو المضادة:
1. يُحظر استخدام الخيوط المباشرة على جميع الرسومات الهيكلية الحاملة لـ MIC6.
2. المعيار المتكاملإدراجات خيط سلك حلزوني من الفولاذ المقاوم للصدأ (Helicoil)أو إدراجات ملولبة ثابتة ومغلقة للمفاتيح (مفتاح-sert) عبر جميع المواقع التي تم النقر عليها، وتوزيع منطقة القص عبر قطر أكبر وزيادة قدرة سحب الخيط-للخارج لتتوافق مع مواصفات الحمل الديناميكي.
حركيات العملية: الطحن باستخدام الحاسب الآلي مقابل تحسين معلمة الخراطة باستخدام الحاسب الآلي بواسطة السبائك
يختلف أداء المعالجة بشكل كبير بناءً على ما إذا كانت العملية الحركية الأساسية عبارة عن طحن دوراني متعدد-محاور أو دوران خطي واحد-نقطة واحدة. يجب أن تتطابق هندسة الأداة، وتوصيل سوائل القطع، وديناميكيات تشكيل الرقاقة مع السلوك البنيوي الدقيق المحدد لكل درجة.
الطحن باستخدام الحاسب الآلي عالي السرعة-: إخلاء الرقائق، وطلاءات الأدوات، وانحراف الجدار الرقيق-
يتطلب طحن الألومنيوم حواف قطع حادة، وتباعدًا مفتوحًا بين الفلوت، وأسطح مشط مصقولة لمنع تعبئة الرقائق أثناء الارتباطات المحورية والقطرية الثقيلة. الاستفادة من لديناإمكانات طحن CNC متعددة-محاور وخمسة محاوريضمن الحفاظ على الميزات المعقدة ذات الجدران الرقيقة-التفاوتات الهندسية تحت أحمال القطع الديناميكية، مما يجعل 6061 و7075 هماأفضل الألومنيوم للطحن باستخدام الحاسب الآليالتطبيقات.
للدرجات الهيكلية مثلAl6061-T651وAl7075-T651، تعتمد إستراتيجيات -التصنيع عالي السرعة (HSM) على تقنيات ترقق الرقائق الشعاعية. من خلال الحد من الارتباط الشعاعي (أe) إلى 10%-15% من قطر القاطع، وسرعات القطع (Vc) يمكن أن تزيد إلى أكثر من 600 م/دقيقة مع الحفاظ على درجات حرارة واجهة قطعة العمل-أقل من نقطة التليين الحراري لمصفوفة الألومنيوم (350∘C).
عند طحن السبائك الصمغية مثلAl5052-H32التحولات الهندسية لأداة القطع:
· عدد الناي:الالتزام الصارم بمطحنتين نهائيتين من الكربيد الصلب أو الفلوتين أو الفلوت الواحد لزيادة مساحة المريء إلى الحد الأقصى.
· الزاوية الحلزونية:تصميمات حلزونية بارتفاع 45 درجة إلى 50 درجة- لتوليد قوى رفع محورية لأعلى على الرقائق المستمرة.
· إدارة المبرد: High-pressure through-spindle emulsion (>30 بار) موجه مباشرة إلى منطقة القطع لكسر طبقات الحدود الحرارية وإخراج الرقائق اللاصقة من الجيوب العميقة.
معلمة الطحن باستخدام الحاسب الآلي ومصفوفة اختيار الأدوات
|
سبائك الألومنيوم الصف |
الركيزة/الطلاء للأداة الموصى بها |
عدد الناي وزاوية الحلزون |
سرعة القطع Vc(م/دقيقة) |
تغذية لكل سن fz(ملم/سن) |
العمق المحوري ا ف بap الحد الأقصى (% ضياء الأداة) |
استراتيجية المبرد |
|
Al6061-T651 |
كربيد الحبوب الدقيقة غير المطلي / ZrN / DLC |
3 مزامير، 37 درجة / 40 درجة حلزون متغير |
450 – 900 |
0.08 – 0.18 |
حتى 150% (أeأقل من أو يساوي 20%) |
فيضان 8%-10% مستحلب الزيت القابل للذوبان |
|
Al7075-T651 |
TiB2 (ثنائي بوريد التيتانيوم) / كربيد مطلي بـ DLC |
3 إلى 4 مزامير، حلزوني 45 درجة |
350 – 750 |
0.06 – 0.15 |
حتى 200% (أeأقل من أو يساوي 15%) |
High-Pressure Flood Emulsion (>20 بار) |
|
آل6082-T6 |
ZrN كربيد مطلي |
3 مزامير، حلزونية 42 درجة |
400 – 800 |
0.07 – 0.16 |
حتى 150% (أeأقل من أو يساوي 20%) |
مبرد الفيضانات القياسي |
|
Al5052-H32 |
عالي-كربيد بولندي غير مطلي (Ra<0.05 μm) |
1 إلى 2 مزامير، 45 درجة -50 درجة حلزونية |
250 – 500 |
0.04 – 0.10 |
حتى 50% (أeأقل من أو يساوي 30%) |
-سائل تبريد عالي الضغط + رذاذ |
|
لوحة الصب MIC6 |
كربيد غير مطلي / إدراج الماس (PCD) |
2 إلى 3 مزامير، 30 درجة حلزونية |
500 – 1200 |
0.08 – 0.20 |
ما يصل إلى 100% (يُفضل طحن الوجه) |
يجف مع انفجار الهواء / الضباب الخفيف |

الخراطة باستخدام الحاسب الآلي والتصنيع السويسري: كسر الرقائق، وخشونة السطح، وأدوات PCD
تمثل عمليات الدوران ذات النقطة الواحدة- متطلبات تحكم مميزة في الرقاقة مقارنة بعملية الطحن. رقائق الشريط المستمرة التي يتم إنشاؤها أثناء تدوير القطر الخارجي (OD) أو لفها الثقب حول خراطيش الغزل، وتسجيل الأسطح المُشكَّلة آليًا، وإطلاق إنذارات الماكينة.
· Al2011-T3 و Al2024-T351:يؤدي وجود المراحل بين المعدنية إلى شرائح متقطعة ومجزأة تتكسر بشكل مستقل، مما يجعلهاأفضل الألومنيوم للتحول باستخدام الحاسب الآليالعمليات. تنخفض أوقات الدورات في المخارط من النوع -السويسرية بنسبة 20% إلى 35% مقارنة بـ 6061-T6 لأنه تم التخلص من دورات المكوث لعمليات تنظيف الأدوات.
· Al6061-T6 في الخراطة:يتطلب -إدراج مشط إيجابي مع شرائح مخصصة-هندسة الكسارة (R-أخدود أو قواطع طبوغرافية ثلاثية الأبعاد). يجب أن تظل معدلات التغذية أعلى من f=0.12 مم/دورة لضمان دفع الرقاقة إلى جدار الكسارة وقطعها بشكل نظيف.
· الأدوات الماسية (PCD) للتشطيب فائق الجودة للسطح-:بالنسبة للمكونات الأسطوانية التي تتطلب قيم خشونة السطح أقل من Ra 0.2 ميكرومتر، تعمل إدراجات الماس متعدد البلورات (PCD) بسرعات سطحية عالية (Vc>1000 م/دقيقة) يمنع تكوين الحافة العلوية -ويتخلص من مراحل التلميع اللاحقة للتشغيل الآلي.
اختيار سبائك الألومنيوم من النماذج الأولية إلى الإنتاج الضخم
يجب أن يتغير اختيار المواد مع تقدم المنتج خلال مراحل التطوير. يمكن للعوامل المقبولة أثناء اختبار النموذج الأولي-لمرة واحدة أن تؤدي إلى اختناقات في التكلفة عند التوسع إلى عشرات الآلاف من الوحدات.

مرحلة النماذج الأولية (1 - 50 جزءًا)
· الهدف الأساسي:تسليم سريع، والتحقق من صحة الوظائف، ونفقات هندسية منخفضة-غير متكررة (NRE).
· الأولوية المادية:مخزون المستودعات المحلية متاح بسهولة.Al6061-T651تعتبر مخزون اللوحة والشريط من الخيارات الأساسية، حيث يتم تصنيفها على أنهاأفضل الألومنيوم للنماذج الأوليةبسبب فترات زمنية قصيرة للموزع ونطاقات هندسية واسعة.
· عامل التكلفة:تعتبر كفاءة المواد ثانوية بالنسبة لسرعة الإعداد؛ يؤدي التصنيع باستخدام قطع معدنية صلبة قياسية كبيرة الحجم إلى تجنب المهلة الزمنية المخصصة لبثق المواد الخام.
المرحلة التجريبية والتحقق (EVT/DVT، 50 - 1000 قطعة)
· الهدف الأساسي:التحكم الإحصائي في العمليات (التحقق من Cpk)، واختبار الإجهاد البيئي، وتأهيل تشطيب الأسطح.
· الأولوية المادية:قم بإصلاح مورد المواد الخام بدقة، وحدود التركيب الكيميائي، وتعيين المزاج.
· فحص الجودة:قم بإجراء التحقق من جهاز قياس الإحداثيات (CMM) بعد الأنودة لتحديد فقدان الأبعاد الحقيقي أو تعويضات النمو الناتجة عن الحفر وتراكم طبقة أكسيد الأنوديك.
مرحلة الإنتاج الكاملة-(1000 - 100،000+ الأجزاء)
· الهدف الأساسي:تقليل تكلفة الوحدة، وتقليص وقت الدورة، وعدم وجود أي عيوب-.
· تحسين المواد:
1. بالقرب من -الشبكة-السحب المخصص للشكل:الانتقال من الكتل المستطيلة الصلبة إلى التشكيلات الجانبية المخصصة. إن الحصول على البثق الذي يتطابق مع المحيط الخارجي الخشن لمكون 6061 يقلل من أوقات دورات الطحن الخام -بنسبة 40% إلى 60% ويقلل كتلة خردة المواد الخام، مما يؤهل 6061 ليكونأفضل الألومنيوم لتصنيع الآلات.
2. استبدال السبائك لتحسين الدورة:قم بتبديل الأجزاء غير الملحومة ذات الحجم العالي-من 6061 إلىآل2011-T3أوآل6082-T6لزيادة معدلات التغذية وتمديد فترات تغيير الأداة من مئات إلى آلاف الأجزاء.
إطار اختيار دورة الحياة
|
مرحلة دورة الحياة |
الحجم (الوحدات) |
توصية المواد الأولية |
سائق الاختيار الأساسي |
رافعة تحسين التكلفة |
|
إثبات المفهوم (POC) |
1 – 10 |
معيار تجاري 6061-T6 |
توافر المخزون 24-48 ساعة |
أحجام الأسهم القياسية |
|
النماذج الأولية الوظيفية |
10 – 50 |
6061-T651 / 7075-T651 |
تخفيف التوتر، واختبار ميكانيكي دقيق |
مخزون ألواح قياسي، وإعدادات-محاور متعددة |
|
التحقق من التصميم (DVT) |
50 – 500 |
6061-T651 (مجموعة واحدة) |
أنودة تناسق الألوان، اختبار Cpk |
فكوك ناعمة محسّنة،-تركيبات متعددة الأجزاء |
|
إنتاج متسلسل |
> 1,000 |
مقذوف مخصص 6061/2011/6082 |
وقت الدورة، عمر الأداة، الحد الأدنى من نفايات الرقائق |
بالقرب من-شبكات السحب، وأنظمة المنصات الآلية |
مصفوفة توافق المعالجة السطحية: النوع الثاني، النوع الثالث المعطف الصلب، والطلاء
تشطيب السطح هو عملية تحويل كهروكيميائية وكيميائية تتفاعل مباشرة مع عناصر صناعة السبائك في قاعدة الألومنيوم. الشراكة مع منشأة تصنيع قادرة على الإدارةخدمات الأنودة والتشطيب السطحي الدقيقةضمانات داخلية-ضد-التناقضات بين السبائك.

1. النوع الثاني من أنودة حمض الكبريتيك (MIL-A-8625 النوع II):
· 6000-سلسلة (6061، 6082):ينتج طبقات أكسيد كثيفة وشفافة (10−25 ميكرومتر) مع امتصاص ممتاز للصبغة للحصول على ألوان تجميلية عميقة وموحدة.
· السلسلة 7000 (7075):يؤدي المحتوى العالي من الزنك إلى ظهور خط أساس مصفر أو برونزي داخل طبقة الأكسيد. الأصباغ الداكنة (الأسود والأزرق الداكن) مطلوبة لإخفاء اختلافات الألوان.
· سلسلة 2000 (2024، 2011):يؤدي المحتوى العالي من النحاس إلى حدوث حفر مجهرية أثناء مرحلة إزالة الأكسدة الحمضية. تكون طبقات الأكسيد أرق وأكثر ليونة وتوفر حماية أقل من التآكل.
2. أنودة الطبقة الصلبة من النوع III (MIL-A-8625 النوع III):
· تتم معالجتها في درجات حرارة حمام منخفضة (0∘−5∘C) وكثافة تيار أعلى، تنتج طبقات سميكة (25−50 ميكرومتر)، مقاومة للتآكل - (ما يعادل 60-70 HRC).
· 6061-T651يعطي لونًا-رماديًا غامقًا غير مصبوغ إلى لون زيتوني-باهت.
· 7075-T6ينتج لمسة نهائية بنية كثيفة داكنة اللون من الفحم-مع صلابة دقيقة عالية-.
3. طلاء التحويل الكيميائي / الفيلم الكيميائي (MIL-DTL-5541 النوع I/II):
· طلاء تحويل موصل للكهرباء يضيف سُمكًا ضئيلًا (<1 μm). Suitable for RF shielding housings, grounding interfaces, and paint primer substrates across 6061, 5052, and 7075.
مصفوفة توافق التشطيب السطحي
|
عملية التشطيب |
Al6061-T651 |
Al7075-T6 |
Al5052-H32 |
لوحة الصب MIC6 |
Al2024-T351 |
|
النوع الثاني أنودة واضحة |
ممتاز (شفاف/فضي) |
جيد (نغمة صفراء طفيفة) |
ممتاز (واضح) |
ضعيف (رمادي/مرقش) |
ضعيف (مشوه) |
|
أنودة اللون من النوع الثاني |
ممتاز (ألوان نابضة بالحياة) |
معتدل (الأصباغ الداكنة فقط) |
جيد (نغمة موحدة) |
غير مقبول (ملطخ) |
ضعيف (خطي) |
|
النوع الثالث من المعطف الصلب |
ممتاز (400-500 فولت) |
متفوقة (500-600 فولت) |
جيد (350-450 فولت) |
ضعيف (التصاق منخفض) |
معتدل (300-400 فولت) |
|
النيكل غير الكهربائي (ENP) |
ممتاز |
ممتاز |
ممتاز |
جيد (يتطلب الختم) |
ممتاز |
|
كرومات (MIL-DTL-5541) |
ممتاز |
ممتاز |
ممتاز |
جيد |
جيد |
|
التخميل / الكهربي |
غير قابل للتطبيق |
غير قابل للتطبيق |
غير قابل للتطبيق |
غير قابل للتطبيق |
غير قابل للتطبيق |
قائمة مراجعة RFQ الهندسية: وسائل شرح الرسم الفني والتحقق من الجودة
للتخلص من نقاط الغموض في الاقتباس، ومنع أخطاء استبدال المواد، وتجنب النزاعات الأبعاد، يجب أن تحدد حزم الرسم الفني ووثائق طلب عرض الأسعار (RFQ) المتطلبات الأربعة التالية عندماإرسال نماذج CAD الخاصة بك للتقييم السريع في سوق دبي المالي:
· التسميات الكاملة للسبائك والمزاج:تجنب وضع علامات على الرسومات ببساطة مثل 6061 أو 7075. اذكر الحالة المعدنية الكاملة (على سبيل المثال:Al6061-T651 لكل ASTM B209أوAl7075-T7351 لكل AMS 4045).
· سماكة الأنودة وإزاحة التسامح:اذكر بوضوح ما إذا كانت أبعاد الرسم تنطبق أم لاقبل الطلاء (اللوحة-المسبقة)أوبعد الطلاء (لوحة-نشرية). تضيف الطبقة الصلبة القياسية من النوع III (50 ميكرومتر) 25 ميكرومتر من نمو المادة لكل سطح، مما سيغلق أقطار الفتحة بمقدار 0.050 مم إذا لم يتم تعويضها.
· اتجاه الحبوب وناقلات الإجهاد الحرجة:بالنسبة للأجزاء الكابولية الهيكلية- ذات الضغط العالي، حدد اتجاه الحبوب المتدحرجة الطولية المطلوبة بالنسبة لمتجه الضغط الأساسي لزيادة أداء الكلال إلى الحد الأقصى.
· إدخالات الفتحات المستغلة للسبائك- ذات الصلابة المنخفضة:عند تحديد لوحات أدوات الصب (مثل MIC6) أو سلسلة السبائك-5000 في التجميعات الديناميكية، قم بإضافة وسائل شرح إدراج مترابطة (Helicoil أو Key-sert) مباشرة إلى نموذج CAD وملاحظات الرسم ثنائية الأبعاد.
ملخص القدرة على تصنيع الآلات Dazao
· شهادات المنشأة:ISO 9001:2015، IATF 16949:2016 (إدارة جودة السيارات).
· القدرة على الآلات:3-محاور، و4-محاور، و5-محاور-مراكز طحن CNC عالية السرعة (X/Y/Z حتى 1800×1200×800 مم)، ومراكز تحويل أوتوماتيكية من النوع السويسري تصل إلى ∅38 مم، ومراكز طحن متعددة المحاور.
· ضمان الجودة:أجهزة قياس إحداثيات متعددة أجهزة الاستشعار (CMM من Zeiss بدقة حجمية تبلغ ±0.0015 مم)، ومقاييس التشكيل الجانبي البصرية، وأجهزة التحليل الطيفي للمواد XRF الداخلية - للتحقق من تركيبة السبائك.

الأسئلة المتداولة: قابلية تصنيع الألومنيوم والتكاليف واختيار السبائك
01.لماذا يلتوي الجزء العميق-من التجويف 6061-T6 بعد فك التثبيت، بينما يظل 7075-T6 مسطحًا؟
02.لماذا تُظهر مكونات 6061 و7075 عدم تطابق صارخ في الألوان عند أكسدة اللون الأسود معًا؟
03.هل يمكن للخيوط المباشرة-المسدودة في لوحة الألومنيوم المصبوب MIC6 التعامل مع عزم الدوران الديناميكي؟
04.كيف يمنع مشغلو الآلات الألومنيوم 5052-H32 من تلميع المطاحن النهائية؟
05.ما هو الفرق العملي بالقطع بين الأوروبي 6082-T6 والأمريكي 6061-T6؟
06.متى يجب على ورش الآلات التبديل من 6061-T6 إلى 2011-T3 للأجزاء المحولة؟