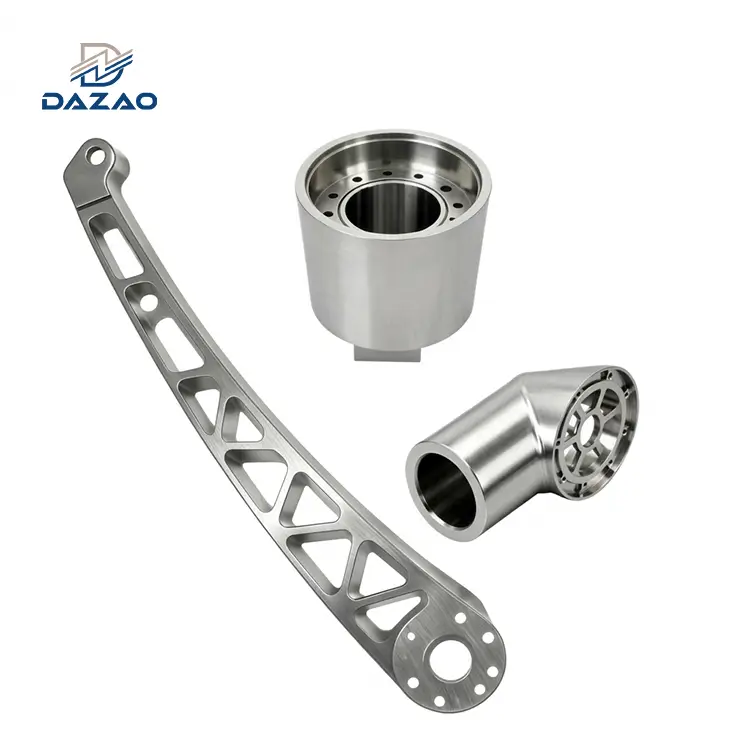
توفر سبائك الألومنيوم 7075 قوة شد نهائية تصل إلى 570 ميجا باسكال وقوة إنتاج تصل إلى 503 ميجا باسكال في حالة T6، مما يجعلها سبيكة الألومنيوم الأساسية عالية القوة لتصنيع الألومنيوم في مجال الطيران وسباق السيارات ومكونات الدفاع الهيكلي. ومع ذلك، فإن محتواه العالي من الزنك (5.1-6.1%) والنحاس (1.2-2.0%) يقدم إجهادًا داخليًا متبقيًا عاليًا، وتآكلًا سريعًا للأدوات، وقابلية للتآكل الإجهادي مقارنةً بـ 6061-T6.
ولمنع تشويه الأبعاد أثناء إزالة المخزون الثقيل، يجب على المهندسين التحديد7075-T651(تم تخفيف الضغط الناتج عن التمدد-) بدلاً من المعيار7075-T6. يتطلب التصميم لتصنيع الآلات 7075-T6 CNC أشكالًا هندسية محددة للقطع وخلاصات معدلة ومعلمات تشطيب سطحية متخصصة. إن الإفراط في-تحديد 7075 بدلاً من 6061 للأجزاء الهيكلية غير{10}}يؤدي إلى زيادة إجمالي تكاليف التصنيع بنسبة 150% إلى 220% بسبب علاوات أسعار المواد، وانخفاض عمر الأداة، والدورات المطلوبة لتخفيف الضغط الحراري.
لماذا يعتبر الألومنيوم 7075 بمثابة الكأس الهندسية وتحدي التصنيع?
الألومنيوم 7075 ليس مجرد نسخة أقوى من 6061. فهو عبارة عن سبيكة ألومنيوم مقوية يهيمن عليها الزنك-والترسيب- تم تصميمها خصيصًا للأحمال الهيكلية الشديدة حيث يكون توفير الوزن أمرًا بالغ الأهمية. بينما يعتمد 6061 بشكل أساسي على رواسب سيليسيد المغنيسيوم (Mg2Si) للحصول على القوة، يعتمد 7075 على رواسب الطور المغنيسيوم (MgZn2) إيتا-. يزيد هذا الاختلاف المعدني من قوة الإنتاج بنسبة تزيد عن 80% مقارنةً بـ 6061-T6، مما يضع 7075 جنبًا إلى جنب مع الفولاذ الهيكلي في أداء الشد مع الحفاظ على كثافة تبلغ 2.81 جم/سم مكعب.
من منظور أرضية المحل فيآلات شيامن دازاو، تتطلب معالجة الألومنيوم 7075 نظامًا تشغيليًا مختلفًا تمامًا عن السبائك القياسية. تجعل مصفوفة الزنك العالية المادة أكثر صلابة (حتى 150 HB) وأكثر هشاشة. تؤدي درجات حرارة القطع المرتفعة وإزالة المعادن غير المتماثلة إلى إطلاق كميات كبيرة من طاقة الضغط الداخلي. يجب على المهندسين الذين يبحثون عن إنتاج موثوق أن يعتمدوا على المتخصصينخدمات التصنيع باستخدام الحاسب الآلي المخصصةالذين يفهمون إجراءات-تخفيف الضغط.

درس خردة المواد بقيمة 15000 دولار: دراسة حالة هندسة دازاو
في عام 2018، أبرمت شركة Dazao Machinery عقد إنتاج لـ 40 وحدة من -الأقواس الهيكلية الرقيقة الجدران بقياس 450 مم × 200 مم × 40 مم. رسم العميل المعيار المحدد7075-T6مخزون اللوحة. دعت خطة التصنيع إلى الحصول على 78% من حجم الكتلة الخام باستخدام إستراتيجية طحن عالية الكفاءة (HEM) علىخدمات التصنيع باستخدام الحاسب الآلي ذات 5 محاورمركز.
أثناء التخشين، كان أداء القاطع اسميًا. ومع ذلك، مباشرة بعد تحرير ضغط التثبيت الهيدروليكي من الملزمة، انحنت الأجزاء لأعلى على طول المحور الطولي بمقدار 3.4 ملم. يتطلب الرسم التسامح المطلق مع التسطيح± 0.05 ملم.
فشلت محاولات تسوية المكونات عبر محاذاة الضغط الثانوي بسبب قوة الإنتاج العالية وخاصية الارتداد الخلفي لـ 7075-T6. تم إلغاء جميع قطع الخام الأربعين، مما أدى إلى خسارة مالية مباشرة قدرها 15000 دولار في تكاليف المواد الخام و120 ساعة من وقت المغزل الضائع.
تحليل السبب الجذري وتصحيح العملية
قامت فرق دازاو للمعادن وهندسة CNC بعزل ثلاثة عوامل فشل رئيسية:
1. اختيار الحالة المادية:تحتوي اللوحة القياسية 7075-T6 على ضغوط حرارية مغلقة-من التبريد أثناء عملية المعالجة الحرارية للمحلول. إزالة المعادن غير المتناظرة تدمر توازن الضغط الداخلي، مما يسبب تشويهًا كليًا.
2. تسلسل التصنيع:نفذت العملية الأصلية عمليات التخشين والتشطيب في إعداد تثبيت واحد، دون ترك أي فرصة لموازنة الضغط.
3. الإدارة الحرارية:أدى التوصيل غير الكافي لسائل التبريد إلى -واجهة قطعة العمل للأداة إلى إنشاء تدرجات حرارية محلية تزيد عن 180 درجة، مما يضيف إجهادًا حراريًا إلى الإجهاد الميكانيكي المتبقي.
لتصحيح هذا الفشل، قام Dazao بتحديث بروتوكول التصنيع:
· تم تحويل شراء المواد الخام من 7075-T6 إلى7075-T651(تم تمديد اللوحة ميكانيكيًا بنسبة 1.5% إلى 3% بعد الإخماد - لتحييد الضغط المتبقي).
· تقسيم عملية التصنيع إلى ثلاث مراحل متميزة: التخشين (ترك 1.5 مم من المخزون على جميع الأسطح)، التعتيق الاصطناعي / تخفيف الضغط الحراري عند 120 درجة لمدة 6 ساعات، والتشطيب النهائي (الطحن النهائي).
· تم دمج الضغط العالي-من خلال-سائل تبريد المغزل (70 بار) للحفاظ على التوازن الحراري عبر قطعة العمل بأكملها.
انخفضت معدلات الخردة اللاحقة إلى0%، وتم عقد التحمل التسطيح في الداخل± 0.02 ملمعبر كامل نطاق 450 ملم. يعرض هذا الدليل تفاصيل الطرق الهندسية، والخصائص الفيزيائية، ومعلمات القطع، وضوابط التكلفة المطلوبة لتصنيع أجزاء ألومنيوم 7075 دقيقة وموثوقة.
الخصائص المعدنية ودليل اختيار المزاج للألمنيوم 7075
تحقيق نتائج متسقة مع7075 تصنيع الألومنيوميتطلب فهم تركيبته المعدنية، ودرجات حرارة المعالجة الحرارية، والسلوك الميكانيكي تحت قوى القص. للحصول على تفاصيل أوسع لاختيارات المواد عبر عائلات السبائك المختلفة، قم بمراجعة موقعنادليل شامل لدرجات الألمنيوم.
تحليل التركيب الكيميائي
تتحكم عناصر صناعة السبائك في 7075 في حدودها الميكانيكية وشكل التآكل. الزنك هو العنصر الأساسي في صناعة السبائك، حيث يتم دمجه مع المغنيسيوم لتكوين رواسب MgZn2. تتم إضافة النحاس لزيادة القوة وتحسين أداء الكلال، على الرغم من أنه يقلل من قابلية اللحام ومقاومة التآكل.
|
عنصر |
الحد الأدنى للمحتوى (%) |
الحد الأقصى للمحتوى (٪) |
الوظيفة المعدنية في سبيكة 7075 |
|
الزنك (الزنك) |
5.10 |
6.10 |
عامل تقوية أساسي يتحد مع Mg ليشكل MgZn2 (مرحلة eta). |
|
المغنيسيوم (ملغ) |
2.10 |
2.90 |
يسرع تصلب هطول الأمطار. يزيد من قوة الخضوع وتصلب الإجهاد. |
|
النحاس (النحاس) |
1.20 |
2.00 |
يعزز قوة الشد القصوى وعمر التعب؛ يقلل من قابلية SCC في حالات الغضب T7. |
|
الكروم (الكروم) |
0.18 |
0.28 |
يتحكم في نمو الحبوب أثناء إعادة التبلور؛ يحسن مقاومة التآكل الإجهاد. |
|
الحديد (الحديد) |
0.00 |
0.50 |
عنصر النجاسة يشكل مرحلة Al7Cu2Fe غير القابلة للذوبان مما يقلل من صلابة الكسر. |
|
السيليكون (سي) |
0.00 |
0.40 |
عنصر النجاسة يحد من الليونة إذا تم دمجه مع Fe لتكوين Mg2Si خارج المحلول. |
|
المنغنيز (من) |
0.00 |
0.30 |
مصفاة هيكل الحبوب؛ يزيد من درجة حرارة إعادة التبلور. |
|
التيتانيوم (تي) |
0.00 |
0.20 |
مصفاة الحبوب أثناء صب البليت لمنع التشقق المتصلب. |
|
الألومنيوم (آل) |
توازن |
توازن |
مادة المصفوفة الأساسية. |
مصفوفة الخصائص الفيزيائية والميكانيكية
يوضح الجدول أدناه خط الأساس الميكانيكي البالغ 7075 عبر مختلف درجات الحرارة مقارنة بسبائك الألومنيوم الهيكلية البديلة المستخدمة في التصنيع باستخدام الحاسب الآلي.
|
الخاصية / المعلمة |
7075-O |
7075-T6 |
7075-T651 |
7075-T7351 |
6061-T6 |
2024-T3 |
7050-T7451 |
|
قوة الشد القصوى (MPa) |
220 |
570 |
570 |
505 |
310 |
470 |
524 |
|
قوة خضوع الشد (MPa) |
103 |
503 |
503 |
435 |
276 |
325 |
469 |
|
صلابة برينل (HB) |
60 |
150 |
150 |
135 |
95 |
120 |
140 |
|
الاستطالة عند الاستراحة (%) |
16 |
11 |
11 |
13 |
12 |
20 |
11 |
|
قوة التعب (ميغاباسكال) |
110 |
160 |
160 |
150 |
96 |
138 |
160 |
|
قوة القص (ميغاباسكال) |
150 |
330 |
330 |
290 |
207 |
283 |
303 |
|
الموصلية الحرارية (W/m·K) |
173 |
130 |
130 |
155 |
167 |
121 |
157 |
|
مؤشر قابلية التشغيل الآلي (%) |
30% |
70% |
85% |
80% |
50% |
75% |
80% |
|
الكثافة (جم/سم³) |
2.81 |
2.81 |
2.81 |
2.81 |
2.70 |
2.78 |
2.83 |

دليل شامل لاختيار المزاج للمشتريات والهندسة
إن تحديد رمز الحالة الصحيح يفرض ثبات الأجزاء ومعدلات خردة المعالجة والأداء الميداني.
1. 7075-O (الحالة الملدنة)
· البنية المجهرية:حالة ناعمة ومعاد بلورتها بالكامل يتم تحقيقها عن طريق التسخين إلى 413 درجة لمدة 3 ساعات تليها التبريد المتحكم فيه.
· الخصائص الميكانيكية:تنخفض قوة الخضوع إلى ~ 103 ميجا باسكال ؛ تنخفض الصلابة إلى 60 HB.
· إمكانية التشغيل الآلي:فقير. يؤدي المعدن الناعم إلى تكوين -حافة ثقيلة (BUE) وتعبئة الرقائق الصمغية.
· التطبيق الأساسي:التشكيل على البارد، أو السحب العميق، أو ثني الأنبوب المعقد قبل المعالجة الحرارية للمحلول الكامل والشيخوخة.
2. 7075-T6 (ذروة العمر)
· البنية المجهرية:تتم معالجة حرارة المحلول-عند درجة حرارة 465–480 درجة، ويتم إخماد الماء-وتعتيقه صناعيًا عند درجة حرارة 120 درجة لمدة 24 ساعة للحصول على رواسب أولية متماسكة من MgZn2 eta-.
· الخصائص الميكانيكية:الحد الأقصى لقوة الخضوع (503 ميجا باسكال) والصلابة (150 HB).
· مخاطر الآلات:ضغوط إخماد داخلية عالية. عند تصنيع ميزات غير متماثلة، أو جدران رقيقة، أو جيوب عميقة، تتشوه المادة بشكل غير متوقع.
· التطبيق الأساسي:أجزاء صلبة بسيطة ومتماثلة تتطلب أقصى قوة ثابتة مع نسب إزالة منخفضة للمواد (< 30%).
3. 7075-T651 (إجهاد التمدد-تم تخفيف - خط الأساس القياسي لـ Dazao)
· البنية المجهرية:معالجة حرارية مطابقة لـ T6، ولكن مباشرة بعد التبريد بالماء، تخضع اللوحة أو القضيب لعملية تمدد ميكانيكية خاضعة للتحكم (مجموعة دائمة بنسبة 1.5% إلى 3%).
· الخصائص الميكانيكية:إنتاجية مماثلة وقوة نهائية لـ T6، ولكن يتم تقليل موتر الإجهاد الداخلي المتبقي بنسبة تصل إلى 85-90%.
· إمكانية التشغيل الآلي:استقرار استثنائي للأبعاد أثناء-السرعة العالية7075 طحن الألومنيوموتحول.
· التطبيق الأساسي:أجزاء ألومنيوم 7075 عالية الدقة-، وإطارات هيكلية فضائية رقيقة الجدران، وهيكل المعدات الطبية، ومكونات الروبوتات المعقدة.
4. 7075-T7351 (مبالغ فيه لمقاومة التشقق الناتج عن الإجهاد والتآكل)
· البنية المجهرية:عملية -شيخوخة صناعية على مرحلتين (105-120 درجة تليها 160-180 درجة). يترسب إيتا- أولي بشكل خشن إلى جسيمات طور إيتا - مستقرة وغير متماسكة (MgZn2).
· الخصائص الميكانيكية:تنخفض قوة الشد بنسبة 10% إلى 15% (العائد ~ 435 ميجا باسكال)، لكن صلابة الكسر تزيد بنسبة 20% إلى 30%.
· إمكانية التشغيل الآلي:استقرار ممتاز أثناء التشغيل الآلي؛ تنكسر الرقائق بشكل أنظف من T6.
· التطبيق الأساسي:تتحكم الأجهزة الهيكلية البحرية، ومكونات الضغط العالي-البحرية، وأنظمة الطيران الحرجة-في المطروقات الهيكلية التي تعمل في بيئات رش الملح-.
7075 مقابل 6061 مصفوفة الأداء ومزالق استبدال المواد
من الأخطاء الشائعة في تصميم المكونات المخصصة تحديد التصنيع باستخدام الحاسب الآلي 7075-T6 للتطبيقات حيث يوفر 6061-T6 قوة كافية. لفهم السبائك الأساسية بالتفصيل، قم بالرجوع إلى قسمنا المخصص6061 دليل التصنيع باستخدام الحاسب الآلي الألومنيوم. غالبًا ما يؤدي هذا الاستبدال إلى تكاليف إنتاج غير ضرورية وتدهور مبكر للمكونات بسبب التآكل.
مقارنة هندسية عميقة عبر 4 محاور حرجة
المحور 1: القوة-إلى-نسبة الوزن ومعامل المرونة
· عائد الشد:ينتج 7075-T651 عند 503 ميجا باسكال مقابل 276 ميجا باسكال لـ 6061-T6. بالنسبة للوصلات الهيكلية تحت التوتر أو الضغط النقي، يمكن تصميم مكون 7075 بشكل تقريبيمساحة مقطع عرضي أقل بنسبة 45%.-من جزء 6061 للتعامل مع أحمال العمل المكافئة.
· معامل المرونة:تظهر كلتا السبائك معاملات يونج متطابقة تقريبًا (71.0 جيجا باسكال لـ 6061 مقابل 71.7 جيجا باسكال لـ 7075).
· تحذير التصميم:إذا كان وضع فشل الجزء مدفوعًا بشكل كامل بالانحراف المرن أو صلابة الانبعاج (التي تحكمها لحظة القصور الذاتيIومعامل المرونةE)، استبدال 6061 بـ 7075 يوفر فائدة صفرية للانحراف مع مضاعفة تكلفة المواد الخام.
المحور الثاني: مقاومة التآكل والتدهور البيئي
· 6061 سبيكة:يشكل طبقة أكسيد ثابتة ذاتية التخميل (Al2O3). إنه يعمل بشكل موثوق في البيئات البحرية القاسية والمواد الكيميائية الصناعية والتعرضات الخارجية دون معالجة السطح.
· 7075 سبيكة:يحتوي على 1.2% إلى 2.0% من النحاس. تعمل المراحل المعدنية النحاسية على إنشاء خلايا كلفانية دقيقة - داخل مصفوفة الألومنيوم. تحت البيئات الرطبة أو الرذاذ الملحي، يتعرض 7075 غير المعالج للتآكل السريع، والتآكل بين الحبيبات، والتكسير الناتج عن التآكل الإجهادي (SCC).
· المتطلبات الهندسية:جميع مكونات 7075 تعمل في الهواء الطلق أو في البيئات البحريةيجب تخميلها أو المغلفة(على سبيل المثال، تحويل الكرومات، أو الأنودة من النوع الثاني، أو الطبقة الصلبة من النوع الثالث، أو مادة إيبوكسي التمهيدية).
المحور الثالث: التشطيب السطحي واستجابة الأنودة
· النوع الثاني أنودة الديكور:يؤكسد 6061 لإنتاج تشطيبات لونية ساطعة وموحدة للغاية وواضحة وسوداء أو نابضة بالحياة. 7075 يؤكسد إلى درجة لون أساسية رمادية داكنة نتيجة لسبائك الزنك والنحاس، مما يجعل مطابقة اللون-عبر مجموعات الإنتاج المختلفة أمرًا صعبًا.
· النوع الثالث من الأنودة الصلبة (Mil-A-8625):6061 يبني طبقات أكسيد كثيفة تصل إلى 50 ميكرومتر مع مستويات صلابة حوالي 60-65 مكافئ HRC . 7075 يشكل طبقات طبقة صلبة بشكل أبطأ بسبب ذوبان السبائك أثناء التحليل الكهربائي، مما يؤدي إلى أقصى مستويات صلابة الطلاء حوالي 50-55 HRC.
المحور الرابع: قابلية التشغيل الآلي، وتآكل الأدوات، وتكلفة التشغيل الآلي
· تشكيل الشريحة:7075 كسر الرقائق بشكل أنظف من 6061. 6061 يميل إلى تكوين شرائح طويلة وخيطية مما قد يؤدي إلى الالتفاف حول أدوات المغزل بدون هندسة الكسارة العدوانية-.
· قوى القطع والحرارة:يفرض 7075 قوى قطع محددة أعلى بنسبة 40% تقريبًا على مغازل CNC. ترتفع درجات حرارة منطقة القطع بسرعة، مما يؤدي إلى تسريع تآكل الجوانب الكاشطة والتقطيع الدقيق-على حواف قطع الكربيد.

مصفوفة قرار المشتري: منطق اختيار المواد
استخدم منطق القرار هذا للاختيار بين 6061-T6 و7075-T651 قبل إصدار الرسومات الهندسية للإنتاج.
|
قطاع التطبيقات |
سبيكة الموصى بها |
حِدّة |
الأساس المنطقي للهندسة الأولية |
|
الإطارات الهيكلية للطيران الفضائي |
7075 |
T651 |
الحد الأقصى لقوة الخضوع-إلى-نسبة الوزن تحت قوة الحمولات الثابتة العالية-. |
|
أذرع التعليق الهزازة للسيارات |
7075 |
T651 |
حد التعب العالي في ظل التحميل الدوري الديناميكي. |
|
العبوات الإلكترونية البحرية |
6061 |
T6 |
مقاومة ممتازة للتآكل في بيئات الضباب الملحي؛ تكلفة خام أقل. |
|
-نهاية الروبوتات عالية السرعة-المؤثرات |
7075 |
T651 |
انخفاض القصور الذاتي للكتلة مقترنًا بصلابة عالية-إلى-الأداء الهيكلي للوزن. |
|
مجمعات السوائل (هيدروليكية/هوائية) |
6061 |
T6 |
ضغط فائق-تكامل محكم وسلوك حفر عميق أسهل-. |
|
لوحات التركيب البصرية |
6061 |
T651 |
منخفضة التكلفة، وانخفاض الإجهاد المتبقي، وتوحيد اللون أنودة ممتازة. |
|
مكابح سباق السيارات |
7075 |
T7351 |
الاحتفاظ بالقوة الحرارية العالية جنبًا إلى جنب مع مقاومة التآكل الناتج عن الإجهاد. |
فخ التكلفة 200%: Dazao أكثر من-الاستشارات الهندسية
تحدث مشكلة شراء شائعة عندما يقوم قسم الهندسة برسم كتل العناوين بشكل افتراضي7075-T6لجميع مكونات الألمنيوم.
عند اختيار 7075 دون ضرورة وظيفية، تزيد التكاليف بسرعة:
1. قسط المواد الخام:تبلغ تكلفة مخزون الألومنيوم 7075 7.50-9.50 للكيلوجرام مقارنة بـ 3.20-4.20 للكيلوجرام في 6061.
2. وقت دورة التصنيع:يجب تقليل معدلات تغذية المغزل أثناء التخشين بنسبة 20-30% لمنع انحراف الأداة المفرط وتقطيعها.
3. تكاليف تآكل الأدوات:تواجه المطاحن الطرفية المصنوعة من الكربيد الصلب 7075 تآكلًا سريعًا، مما يتطلب تعديلات إزاحة متكررة وتغييرات في الأدوات.
4. الطلاءات السطحية الإلزامية:لا يمكن ترك 7075 خامًا في الأماكن الخارجية أو الصناعية، مما يضيف خطوات عملية التخميل أو الأكسدة الإلزامية.
نصيحة تصميم Dazao:حدد 7075-T651 فقط عندما تنخفض هوامش الأمان المحسوبة مع 6061-T6 إلى أقل من 1.25 في ظل ظروف حمل الإنتاجية القصوى، أو عندما يؤدي تخفيض الوزن إلى دفع أداء النظام بشكل مباشر.
أربع نقاط الألم الخاصة بالآلات 7075 وحلول Dazao الهندسية
غالبًا ما تتعامل أدلة التصنيع العامة مع الألومنيوم 7075 مثل سبائك الألومنيوم القياسية، متجاهلة الظواهر الفيزيائية الحرجة التي تسبب الخردة الهيكلية، أو الفشل الميداني المبكر، أو رفض الدفعات الجمالية. فيما يلي أربعة تحديات هندسية محددة تمت مواجهتها عند التصنيع7075 أجزاء الألومنيوم باستخدام الحاسب الآلي، مصحوبة ببروتوكولات التخفيف التي أثبتت جدواها والتي تم تطويرها فيآلات دازاو.

نقطة الألم 1: إطلاق الضغط المتبقي غير المتماثل وتشوه الماكرو-.
السبب الجذري المعدني
تحتفظ مخزون الألواح المدرفلة 7075-T6 بملفات الضغط الداخلي المعقدة الناتجة عن عمليات التبريد الشديدة بالمياه. توجد الطبقات الخارجية في حالة إجهاد ضاغط، بينما يُظهر القلب إجهاد شد عاليًا. عندما تقوم عمليات الطحن باستخدام الحاسب الآلي بإزالة المعادن غير المتماثلة (مثل تصنيع الجيوب العميقة أو الأضلاع الداخلية على وجه واحد فقط)، يتم تدمير توازن طاقة الانفعال عبر المحور المحايد.
ونتيجة لذلك، فإن الطبقة المضغوطة غير الآلية الموجودة على الوجه السفلي تجبر المادة المتبقية على الانحناء للأعلى، مما يؤدي إلى التسطيح الشديد والعمودية وأخطاء الموضع.
حل التشغيل القياسي Dazao
1. قفل مواصفات المواد الصلبة:تتطلب Dazao شراء جميع مخزون الألواح التي يتجاوز سمكها 20 مم حصريًا كـ 7075-T651 (تم تخفيف الضغط-بموجب AMS-QQ-A-250/12).
2. استراتيجية التخشين المتماثلة:يعكس مبرمجو CNC المسارات الخشنة عبر الوجوه المتعارضة، مما يؤدي إلى تخشين الجانب A (ترك مخزون 1.5 مم)، وقلب الجزء إلى الجانب الخشن B (ترك مخزون 1.5 مم)، مما يضمن تحرير الضغط المتوازن.
3. تخفيف الضغط الحراري بين -المرحلة:بالنسبة للمكونات الهيكلية التي يقل سمك جدارها عن 2.0 مم، تخضع الأجزاء لنقع حراري متوسط-تخفيف الضغط- عند درجة حرارة 120 درجة (±5 درجة ) لمدة 6 ساعات، يتبعها تبريد بفرن الهواء الثابت- قبل عملية الطحن النهائية.
4. سرعة التشطيب الديناميكية العالية-:يتم تنفيذ تمريرات الإنهاء على أعماق نصف قطرية خفيفة من القطع (أي أقل من أو تساوي 0.25 مم) بسرعات قطع تتجاوز 600 م/دقيقة، مما يمنع الإدخال الميكانيكي لضغط سطحي جديد.
نقطة الألم 2: تدهور الحياة بسبب الإرهاق من خلال التكسير الدقيق للأكسدة الصلبة -.
السبب الجذري المعدني
يحدد المهندسون بشكل متكرر النوع الثالث من الأنودة الصلبة (MIL-A-8625 النوع III، سمك 50 ميكرومتر) على الضغط العالي7075 أجزاء الطيران الألومنيوملتعظيم مقاومة التآكل. ومع ذلك، فإن طلاءات أكسيد الألومنيوم الأنوديك الصلبة (Al2O3) تكون هشة. في ظل دورات حمل الشد، تتطور طبقة الألومينا إلى شقوق دقيقة وعمودية -.
تعمل هذه الشقوق-الصغيرة بمثابة شقوق صغيرة-في الواجهة بين طبقة الأكسيد والركيزة 7075-T6. في ظل التحميل الديناميكي الدوري، تؤدي تركيزات الضغط عند أطراف الشقوق هذه إلى بدء تشقق الكلال، مما يقلل من عمر كلال الأجزاء بنسبة30% إلى 50%.
حل التشغيل القياسي Dazao
1. ما قبل -أكسيد التلميع بالرصاص:قبل الأكسدة، تخضع المكونات الديناميكية الحرجة لعملية طلقة متحكم فيها باستخدام الخرز الخزفي (Zirshot Z400، كثافة Almen 0.006–0.008A، تغطية 200٪). تضفي هذه العملية طبقة إجهاد ضاغطة متبقية (-200 ميجا باسكال إلى -350 ميجا باسكال) على عمق 0.15 مم تحت سطح المعدن، مما يمنع بشكل فعال انتشار الشقوق الصغيرة.
2. إخفاء المنطقة الانتقائية:تتم تغطية نصف قطر شرائح الضغط العالي (R > 3.0 مم) وفتحات العروة الحرجة باستخدام سدادات مطاطية مخصصة أو طلاء كيميائي لمنع تكوين الأنودة الصلبة في مناطق التعب الموضعية العالية-.
3. معالجة الختم المزدوج:يتم إغلاق الأجزاء الصلبة المؤكسدة- باستخدام محلول أسيتات النيكل الساخن متبوعًا بختم تشريب PTFE لتليين مسام الأكسيد الداخلية وتأخير انتشار الشقوق الدقيقة- تحت لحظات الانحناء.
نقطة الألم 3: الاختلافات في كيمياء المواد الخام وعدم استقرار اللون المؤكسد
السبب الجذري المعدني
يحتوي الألومنيوم 7075 على نسب عالية من النحاس (حتى 2.0%) والزنك (حتى 6.1%). تؤدي الاختلافات الطفيفة في تركيز المواد الكيميائية المحلية عبر درجات حرارة المطاحن المختلفة (أرقام الحرارة) أو موردي المواد الخام إلى -الفصل الكيميائي الدقيق.
أثناء التنميش الكيميائي والأكسدة بحمض الكبريتيك، تذوب المناطق ذات المحتوى العالي من النحاس المحلي بمعدلات متسارعة، مما يتسبب في ظهور خطوط داكنة أو تبقع رمادي غائم أو الكثير من عدم تطابق الألوان المرئية-إلى-عند صبغ الأجزاء باللون الأسود أو الشفاف.
حل التشغيل القياسي Dazao
|
مرحلة التفتيش والمعالجة |
معيار التنفيذ الفني لـ Dazao |
المعدات / الأدوات المستخدمة |
|
1. استلام المواد الخام |
-التحليل الطيفي للأشعة السينية (XRF)-على كل قطعة ألومنيوم واردة؛ ارفض المخزون الخام إذا كان محتوى النحاس يتقلب > 0.3% عبر الدفعة. |
أوليمبوس فانتا محلل XRF المحمول |
|
2. فصل الحرارة |
وضع علامات صارمة على الدُفعات وفصلها. دورة إنتاج واحدة منالدقة 7075 أجزاء الألومنيوميتم تشكيله حصريًا من رقم حراري واحد. |
نظام الترميز الشريطي لتتبع مجموعة ERP |
|
3. المعالجة المسبقة للحفر-. |
استبدال النقش الكاوي باستخدام هيدروكسيد الصوديوم (NaOH) باستخدام عملية إزالة حمض خفيفة تعتمد على الفلورايد- لمنع إعادة ترسب النحاس. |
حمام إزالة الفلوريد الحمضي |
نقطة الألم 4: تجريد الخيط الداخلي والتآكل الجلفاني تحت عزم الدوران
السبب الجذري المعدني
يقوم المهندسون في كثير من الأحيان بتصميم ثقوب عمياء ملولبة مباشرةمكونات الألومنيوم 7075 مخصصةللتثبيت بمسامير من الفولاذ المقاوم للصدأ (304 أو 316). يؤدي هذا إلى إنشاء وضعين متميزين للفشل:
1. قص/تجريد الخيط:في حين أن 7075 صلب، إلا أن قوة القص (330 ميجا باسكال) أقل من الفولاذ المتصلب. في ظل عزم الدوران العالي أو الاهتزاز الديناميكي، تنفصل خيوط الألومنيوم الداخلية.
2. التآكل الكلفاني:إن فرق الجهد الجلفاني بين الألومنيوم 7075 (-0.75 فولت) والفولاذ المقاوم للصدأ 316 (-0.05 فولت) في البيئات الرطبة يخلق زوجًا كلفانيًا نشطًا. تعمل الركيزة المصنوعة من الألومنيوم حول قمم الخيط كأنود مضحٍ، حيث تتآكل إلى مسحوق هيدروكسيد الألومنيوم الأبيض وتتسبب في غلق المثبت أو فشل المفصل.
حل التشغيل القياسي Dazao
1. صيغة عمق مشاركة الخيط:للنقر المباشر على 7075-T651، الحد الأدنى لطول تعشيق الخيط الداخلي (Hدقيقة) يجب أن يفي:
Hدقيقةأكبر من أو يساوي 2.0×D
(أينDهو قطر الخيط الرئيسي الاسمي).
2. التكامل بين هيليكويل وكينسيرت:بالنسبة لجميع التوصيلات الهيكلية الهامة أو الخيوط الخاضعة للتفكيك الدوري، تقوم Dazao بتركيب 304 مفتاح جداري صلب من الفولاذ المقاوم للصدأ -إدراج قفل (Keenserts) أو إدخالات خيط سلكي (Helicoils).
3. طلاء العزل كلفاني:يتم تركيب جميع إدخالات الفولاذ المقاوم للصدأ الموضوعة في مصفوفات 7075 باستخدام مركب توصيل قائم على الكرومات - (AMS 3374) أو مادة كرومات أولية من الزنك - لسد الفجوة الدقيقة- ضد دخول الرطوبة وكسر الدائرة الكهربائية الجلفانية.
دليل تنفيذ التصنيع باستخدام الحاسب الآلي 7075 العملي
التنفيذ بكفاءة عالية-.7075 تصنيع الألومنيوميتطلب تحديد أشكال هندسية مخصصة لأدوات القطع، وتحسين سرعات عمود الدوران ومعدلات التغذية، وتنفيذ التعويض الحراري-في الوقت الفعلي. للتعرف على الاستراتيجيات الأساسية بشأن معلمات الطحن، قم بمراجعة إرشاداتنا الشاملةدليل عملية طحن الألومنيوم باستخدام الحاسب الآلي.

اختيار الأدوات وهندسة القطع
المطاحن الطرفية القياسية من كربيد الفلوت المصممة للألومنيوم 6061 الناعم سوف تتكسر وتعاني من تقطيع الزوايا قبل الأوان عند القطع 7075-T651.
|
معلمة أداة القطع |
طحن 7075-T651 (كربيد صلب) |
تحول 7075-T651 (إدراج كربيد) |
الحفر العميق 7075-T651 |
|
درجة الركيزة |
كربيد التنجستن الحبيبي -الميكرون (10% Co) |
كربيد الحبوب الدقيقة (K10-K20) |
كربيد صلب مع فتحات تبريد داخلية |
|
طلاء الأداة |
DLC (الماس-مثل الكربون) أو مصقول غير مطلي |
TiB2 (ثنائي بوريد التيتانيوم) / غير مطلي |
ZrN (نيتريد الزركونيوم) |
|
عدد المزامير / الحافة |
3 مزامير (جيب)، 4 مزامير (لمسة نهائية جانبية) |
إدراج نقطة واحدة (VCGT / CCGT) |
2-الناي هندسة الناي المكافئ |
|
زاوية الحلزون / أشعل النار |
حلزون متغير 45 درجة / مشط إيجابي 12 درجة |
زاوية أشعل النار الإيجابية 15 درجة |
زاوية الحلزون 30 درجة |
|
زاوية الإغاثة |
10 درجة الإغاثة الشعاعية الأولية |
زاوية خلوص 7 درجات |
زاوية نقطة الانقسام 135 درجة |
-معلمات القطع عالية السرعة (مصفوفة HSM)
فيما يلي معلمات المعالجة الأساسية التي تم تحديدها في مراكز التصنيع باستخدام الحاسب الآلي ذات المحاور 5-Dazao التي تستخدم سائل تبريد عالي الضغط عبر المغزل (70 بار).
|
عملية CNC |
سرعة القطع Vc (m/min) |
التغذية لكل سن fz (مم/سن) |
العمق الشعاعي (مم) |
العمق المحوري (مم) |
مذكرة تخفيف تآكل الأدوات |
|
طحن الوجه الثقيل |
450 - 650 |
0.12 - 0.20 |
0.70 × ضياء القاطع |
2.5 - 4.0 ملم |
الحفاظ على المشاركة المستمرة؛ لفة في قطع. |
|
كفاءة عالية في الجيب- |
500 - 800 |
0.08 - 0.14 |
0.10 × ضياء القاطع |
2.0 × ضياء القاطع |
استخدم مسارات أدوات الطحن المدورة؛ تجنب الشق الكامل. |
|
تشطيب جانبي دقيق |
600 - 900 |
0.04 - 0.08 |
0.15 - 0.30 ملم |
1.5 × ضياء القاطع |
نفخ الهواء أو سائل التبريد بقوة 70 بار لمنع إعادة قطع الرقائق-. |
|
7075 تحول الألومنيوم |
350 - 550 |
0.15 - 0.30 ملم/دورة |
0.50 × أدخل نصف القطر |
1.5 - 3.0 ملم |
استخدم إدراجات VCGT المصقولة للتخلص من BUE. |
|
حفر حفرة عميقة |
150 - 220 |
0.08 - 0.15 ملم/دورة |
هول ضياء |
مهاجمي في 3xD |
يلزم وجود-سائل تبريد داخلي عالي الضغط (70 بار). |
التحكم الحراري وتعويض الرياضيات CTE
يُظهر الألومنيوم 7075 معاملًا عاليًا للتمدد الحراري (CTE):
=23.4×10⁻⁶K−1(0.0234 مم / م لكل ∘C)
إذا أدت حرارة منطقة القطع إلى زيادة درجة حرارة قطعة العمل الهيكلية بطول 500 مم بمقدار 15 درجة خلال دورة طحن طويلة، فإن المعدن المادي يتمدد عن طريق:
ΔL=L× ×ΔT=500mm×0.0000234×15=0.1755mm
إذا تم الانتهاء من الجزء وهو دافئ وتم فحصه لاحقًا في معمل جودة 20 درجة، فسوف ينكمش0.1755 ملم، تهب التفاوتات الضيقة الماضية. للحصول على استراتيجيات مفصلة حول الحفاظ على حدود الدقة عبر تقلبات درجات الحرارة، راجع موقعنادليل التسامح في تصنيع الألومنيوم باستخدام الحاسب الآلي.
معيار دازاو للإدارة الحرارية
· أرضية المتجر التي يتم التحكم في مناخها:تجهيز كافة ماكينات CNCسبائك الألومنيوم عالية القوةتعمل الأجزاء ضمن حاويات منظمة لدرجة الحرارة -والتي يتم الحفاظ عليها عند 20 درجة ±1 درجة .
· تبريد درجة حرارة سائل التبريد:تم تجهيز خزانات سوائل القطع بمبردات تبريد نشطة تحافظ على درجة حرارة سائل التبريد عند 19 درجة ± 0.5 درجة.
· التحمية الحرارية CMM:يتم نقع الأجزاء المصنعة في Dazao داخل معمل قياس CMM لمدة لا تقل عن 4 ساعات قبل التوقيع النهائي على الأبعاد-.
مبادئ اختيار التشطيب السطحي والتسامح لمكونات 7075
يعد الاختيار المناسب لتشطيب السطح أمرًا ضروريًا للحماية7075 أجزاء الألومنيوم باستخدام الحاسب الآليضد التآكل البيئي مع ضمان الحفاظ على تفاوتات السحب المشددة بعد-المعالجة.

جدول مقارنة عملية تشطيب السطح
|
عملية التشطيب |
مواصفات سمك |
نمو الأبعاد (لكل سطح) |
صلابة السطح |
التآكل الأساسي / المنفعة الوظيفية |
|
الودين 1200 / فيلم كيميائي |
مجهري (< 1 µm) |
0.00 ملم (ضئيل) |
نفس الركيزة |
يحتفظ بالتوصيل الكهربائي الكامل. قاعدة طلاء ممتازة. |
|
أنودة النوع الثاني (شفاف/ملون) |
15 µm - 25 µm |
+7.5 ميكرومتر إلى +12.5 ميكرومتر |
~300 جهد عالي |
الحماية الجوية القياسية. تحديد الألوان الزخرفية. |
|
النوع الثالث أنودة صلبة |
50 µm (±5 µm) |
+25.0 µm (±2.5 µm) |
450 - 550 الجهد العالي (50-55 HRC) |
مقاومة التآكل الانزلاقية الشديدة؛ 1000+ تصنيف رش الملح في الساعة. |
|
طلاء النيكل اللاكهربائي |
10 µm - 25 µm |
يساوي سمك الطلاء |
600 - 900 HV (ما قبل/ما بعد الخبز) |
تغطية موحدة داخل الثقوب العمياء العميقة؛ مقاومة كيميائية عالية. |
|
تفجير الخرزة (خرزة زجاجية رقم 8) |
غير متاح (طرح) |
-2 ميكرومتر إلى -5 ميكرومتر |
N/A |
يزيل علامات أداة CNC؛ يخلق نسيجًا ساتانًا غير لامعًا موحدًا (Ra 1.6 ميكرومتر). |
نمو الأبعاد وتعويض قطر الملعب
الأنودة هي عملية تحويل: 50% من سمك طبقة الأكسيد النهائية يخترق ركيزة الألومنيوم، بينما يتراكم 50% إلى الخارج من البعد الأصلي.
نمو الأبعاد الخارجية لكل سطح=0.5×إجمالي سمك الطلاء
ضبط قطر الملعب للثقوب المستغلة
عند أكسدة الخيوط الداخلية الصلبة، يكون قطر الملعب (Dp) يتقلص بنسبة 4:1 بالنسبة لنمو الطلاء الجانبي -المفرد (Δcom.tbuild):
ΔDp=4×البناء الخارجي-للأعلى=4×(0.5×إجمالي سمك الطلاء)
بالنسبة للطبقة الصلبة التي يبلغ سمكها 50 ميكرومتر (البناء-للأعلى=25μm)، ينخفض قطر الطبقة الداخلية بمقدار:
ΔDp=4×0.025 ملم=0.100 ملم
قاعدة تنفيذ Dazao CNC:يجب على الميكانيكيين استخدام خاصالصنابير كبيرة الحجم(مثل GH-6 أو قواطع قطر الملعب الخاصة) قبل الأكسدة بحيث تهبط الخيوط الداخلية بدقة ضمن حدود فئة الخيوط 6H القياسية بعد تراكم الأنودة الصلبة.
-هندسة تطبيقات الضغط العالي في مجال الطيران والدفاع والسباقات
نظرًا لقوة الإنتاج العالية، ومقاومة التعب الديناميكي، وتوفير الوزن، فإن تصنيع الألومنيوم 7075 يخدم التطبيقات المهمة عبر-الصناعات ذات التقنية العالية.
1. الفضاء والدفاع (تصنيع الألمنيوم الفضائي)
· عناصر:تجهيزات صارية جناح الطائرة، وإطارات الحاجز الهيكلي، ووصلات تشغيل زعانف الصواريخ، وأقواس تثبيت معدات الهبوط.
· المتطلبات الهندسية:الحد الأقصى لنسبة القوة-إلى-الوزن، وإمكانية تتبع كمية المواد بنسبة 100% (MTR)، والكشف الإلزامي عن العيوب بالموجات فوق الصوتية بنسبة 100% وفقًا لمعيار AMS-STD-2154.
2. رياضة السيارات وسباق السيارات
· عناصر:حوامل عظام الترقوة المخصصة للتعليق، ومحولات قبعة الفرامل، ومغازل مفصل التوجيه، وقضبان توصيل المحرك (تطبيقات سباقات السحب).
· المتطلبات الهندسية:مقاومة التعب الديناميكي في ظل الأحمال الدورية المحورية المتعددة-، والوزن المنخفض غير المعلق، وتناسب الضغط المحكم.
3. -الروبوتات والأتمتة المتطورة
· عناصر:مفاصل ذراع الروبوت المفصلية- ذات الحمولة العالية، ومبيتات تقليل المحرك التوافقي، وإطارات المؤثرات-النهاية السريعة- العالية.
· المتطلبات الهندسية:انخفاض القصور الذاتي الدوراني مع الصلابة الشديدة لمنع الرنين الهيكلي أثناء التباطؤ السريع.
4. الأدوات الطبية والجراحية الدقيقة
· عناصر:أذرع دعم الروبوت الجراحي المحمول، والهيكل الهيكلي الخارجي، ومجمعات السوائل ذات الضغط العالي.
· المتطلبات الهندسية:تشطيبات سطحية متوافقة حيويًا، ووزن هيكلي منخفض لوضع مريح في اليد.
محركات التكلفة وقواعد التصميم للتصنيع (DFM) لأجزاء 7075
إن فهم كيفية تأثير قرارات التصنيع على أسعار القطع النهائية يسمح لفرق المشتريات ومهندسي التصميم بتحسين الميزانيات دون المساس بالأداء.
تفصيل برامج تشغيل التكلفة لـ 7075 بالقطع
التصنيع بدقة عالية-.7075 أجزاء الألومنيوم باستخدام الحاسب الآليينطوي على مضاعفات تكلفة كبيرة مقارنة بالسبائك التجارية القياسية. تقوم شركة Dazao Machinery بتحليل محركات التكلفة الأساسية الخمسة أدناه لمساعدة مديري المشتريات على تحسين إجمالي تكاليف اقتناء الوحدة.
1. مخزون المواد الخام ونسبة الشراء-إلى-الطيران (35% من التكلفة الإجمالية)
· قسط تكلفة المواد الأساسية:يتطلب مخزون الألواح الخام 7075-T651 سعرًا سوقيًا متميزًا يتراوح بين 7.50 دولارًا أمريكيًا إلى 9.50 دولارًا أمريكيًا للكيلوجرام الواحد، مقارنة بـ 3.20 دولارًا أمريكيًا إلى 4.20 دولارًا أمريكيًا للكيلوجرام الواحد للوحة 6061-T6 القياسية.
· كفاءة استغلال المواد:بالنسبة للأقواس الهيكلية الفضائية المعقدة، تتجاوز نسبة إزالة المواد (نسبة الشراء-إلى-الطيران) في كثير من الأحيان 6:1 أو 8:1 (بمعنى أن 85% من الكتلة الخام يتم تحويلها إلى شرائح). لا تعود إعادة تدوير خردة الألومنيوم إلا بحوالي 1.20 دولارًا أمريكيًا للكيلوغرام الواحد، مما يؤدي إلى خسارة دائمة في قيمة المواد الخام أثناء الكسب الكبير.
2. وقت تصنيع المغزل ومعدل العمل (42% من التكلفة الإجمالية)
· حدود سرعة القطع:نظرًا للصلابة العالية (150 HB) وارتفاع مقاومة القطع، يجب تقليل معدلات إزالة المعادن الحجمية الخشنة (MRR) لـ 7075-T651 بنسبة 25% إلى 35% مقارنةً بـ 6061 للحفاظ على التوازن الحراري وعمر الأداة.
· دورات إعداد-محاور متعددة:تتطلب هندسة الفضاء الجوي المعقدة إعدادات تثبيت متعددة أو مسارات أدوات طحن متواصلة ذات 5 محاور، مما يزيد من معدلات فواتير الماكينة بالساعة مقارنة بالطحن البسيط ثلاثي المحاور.
3. استهلاك وتآكل أدوات القطع (10% من التكلفة الإجمالية)
· التآكل المتسارع للجناح والزاوية:يؤدي المحتوى العالي من الزنك (حتى 6.1%) والنحاس (حتى 2.0%) إلى تآكل حواف قطع الأدوات بشكل كاشط. تعاني المطاحن النهائية القياسية غير المطلية من التقطيع الدقيق-بسرعة.
· تكلفة درجة الأدوات:توفر شركة Dazao ماكينات قطع من الكربيد الصلب بحبيبات أقل من- ميكرون ومجهزة بطبقات من الألماس-مثل الكربون (DLC) أو طلاء TiB2. تكلف هذه الأدوات المتخصصة 3 مرات أكثر من المطاحن النهائية القياسية وتتميز بعمر قطع فعال أقصر بنسبة 40% عند القطع 7075-T651.
4. تخفيف الضغط والمعالجة الحرارية بين المراحل- (5% من التكلفة الإجمالية)
· الخبز الحراري الثانوي:لمنع التجويف غير المتماثل، تتطلب الأجزاء التي تخضع لإزالة المعادن الثقيلة تخفيف الضغط الحراري في منتصف العملية عند درجة حرارة 120 درجة لمدة 6 ساعات. وهذا يضيف رسوم تشغيل الفرن، وعمالة التحميل الجزئي، و24 ساعة من إجمالي وقت التسليم.
5. التشطيب السطحي وفحص جودة CMM (8% من التكلفة الإجمالية)
· متطلبات الطبقة الصلبة من النوع الثالث:يتطلب التخميل الإلزامي أو الأنودة الصلبة MIL-A-8625 النوع III تحكمًا دقيقًا في خزان التحليل الكهربائي، وإخفاء متخصص لمناطق التعب الديناميكي، وفحص درجة ميل الخيط بعد الطلاء.
· التدقيق الدقيق لـ CMM:تتطلب المكونات عالية الدقة- ذات التفاوتات المسموح بها التي تصل إلى ±0.005 مم تثبيتًا حراريًا إلزاميًا لمدة 4- ساعات متبوعًا بفحص CMM ثلاثي الأبعاد كامل ووثائق التحليل الطيفي للمواد.
قائمة مراجعة سوق دبي المالي: تقليل تكلفة قطع الغيار 7075 بنسبة تصل إلى 35%
يؤدي تطبيق قواعد التصميم العملي لقابلية التصنيع (DFM) إلى تقليل وقت تشغيل الماكينة بشكل مباشر، وإطالة عمر أداة القطع، والقضاء على مخاطر الخردة.
1. تحسين نصف قطر الزاوية الداخلية:تجنب الزوايا الرأسية الداخلية الحادة (R<0.1×Depth). Set internal radii to R≥0.2×Pocket Depth. This allows larger diameter end mills to run at high feed rates without triggering corner chatter.
2. الحد من نسب الجيب العميق:حافظ على نسب العمق-إلى-العرض للجيوب الداخلية أقل من 4:1. تتطلب التجاويف العميقة قواطع كربيد-بعيدة المدى تعمل بمعلمات قطع منخفضة، مما يزيد من وقت الدوران بنسبة تصل إلى 200%.
3. توحيد أعماق الخيوط الداخلية:عمق خيط الغطاء عند 2.0×D. تعمل الخيوط الأعمق من 2.5×D على زيادة معدلات كسر الصنبور بشكل كبير في مادة 7075-T651 القوية.
4. حدد التسامح بحكمة:احتفظ بتفاوتات مشددة (±0.010 مم) بشكل صارم لتركيبات المحامل الحرجة أو دبابيس المحاذاة. ارجع إلى دليل التفاوتات المسموح بها في تصنيع الألومنيوم باستخدام الحاسب الآلي لتقييم التكلفة الواقعية-مقابل- المفاضلات المتفاوتة.
5. توحيد حواف إزالة الأدوات:استخدم 45∘حواف بدلاً من أنصاف أقطار ثلاثية الأبعاد معقدة على حواف الأجزاء الخارجية للسماح بإزالة الأزيز مباشرة على ماكينة CNC باستخدام مطحنة شطب واحدة.
الشراكة مع Dazao Machinery
آلات شيامن دازاوتعمل كمصنع مصدر معتمد ISO9001:2015 وIATF16949:2016 متخصص في الدقة العالية-7075 خدمة تصنيع الألمنيومالحلول.

إنتاج دازاو وضمانات الجودة
· إمكانية تتبع المواد بنسبة 100%:تقارير اختبار المطحنة الكاملة (MTR) مع تتبع رقم الحرارة وشهادات التركيب الكيميائي المقدمة مع كل شحنة.
· الأسطول المتقدم متعدد المحاور-:مراكز تصنيع CNC ذات 3 محاور و4 محاور ومتزامنة ذات 5 محاور (DMG MORI / Haas) قادرة على الاحتفاظ بتفاوتات تصل إلى ±0.005 مم.
· التحكم المتكامل في العمليات:-المعالجة الحرارية لتخفيف الضغط المنزلي، وفحص أبعاد CMM (Zeiss)، والتحقق من صحة المواد XRF، والتشطيب المتخصص للأسطح.
· التغليف اللوجستي العالمي:تغليف VCI مخصص بتفريغ الهواء-محكم الغلق ومضاد-للتآكل للنقل البحري والجوي لمسافات طويلة-.
خاتمة
يعد الألومنيوم 7075 اختيارًا استثنائيًا للمواد للمكونات التي تتطلب-قوة إنتاجية عالية للغاية، ومقاومة التعب الديناميكي، والحد الأدنى من الوزن. ومع ذلك، اتقانالتصنيع باستخدام الحاسب الآلي 7075 الألومنيومتتطلب ضوابط هندسية متخصصة للتغلب على الالتواء، وتآكل الخيوط، والفصل الدقيق-، وتقصف الطلاء.
من خلال تحديد7075-T651وتطبيق إرشادات سوق دبي المالي، والشراكة مع شركة تصنيع دقيقة ذات خبرة مثلآلات شيامن دازاو، يمكن لمديري المشتريات وفرق الهندسة تحقيق -مكونات مخصصة عالية الأداء في الوقت المحدد وفي حدود الميزانية.

الأسئلة المتداولة
01.كيف يمكنك منع-أجزاء الألومنيوم 7075 ذات الجدار الرقيق من الانحناء أثناء الطحن الجيبي؟
02.ما هو نوع الصنبور وعمق الخيط الذي يعمل بشكل أفضل للنقر على 7075-T651 دون كسر الصنابير؟
03.لماذا يتسبب الأنودة الصلبة من النوع III في فشل الكلال المبكر في مكونات 7075؟
04.لماذا يعتبر الألومنيوم 7075 غير قابل للحام-مقارنة بالألومنيوم 6061؟
05.لماذا تعد المعالجة باستخدام الحاسب الآلي 7075 أكثر تكلفة بكثير من المعالجة باستخدام الحاسب الآلي 6061؟
06.ما الذي يسبب تغيرات اللون المبقعة عند أكسدة 7075 جزءًا باللون الأسود أو الشفاف؟