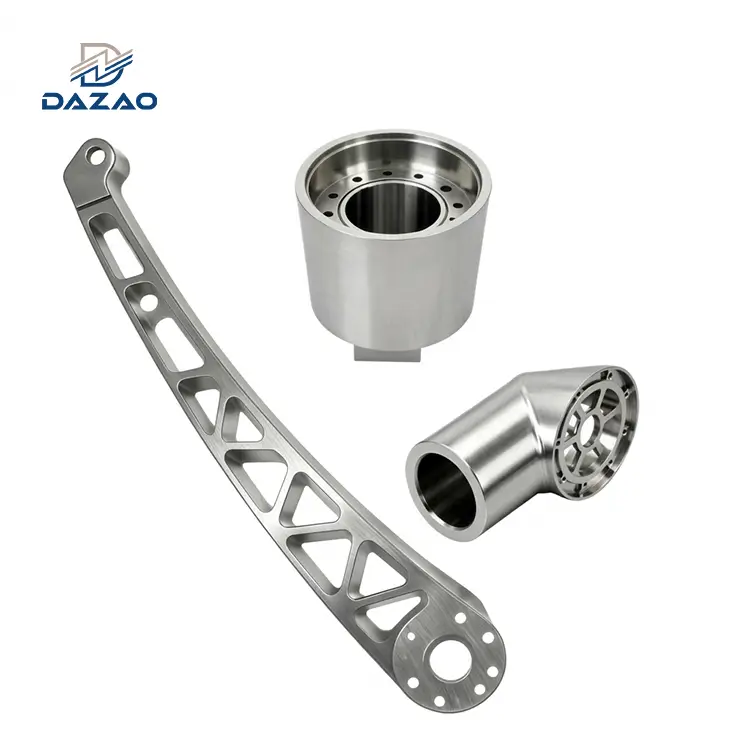
6061-T6 الألومنيوميمثل اختيار المواد الأساسية لتصنيع الآلات الدقيقة باستخدام الحاسب الآلي، ويقدم مزيجًا مثاليًا منمقاومة الخضوع (276 ميجا باسكال)، قوة الشد (310 ميجا باسكال)، التوصيل الحراري (167 واط/م·ك)، و أتصنيف قابلية التشغيل الآلي 70%نسبة إلى النحاس 2012-T3. بالنسبة للأجزاء التي تتطلب إزالة مواد ذات حجم ثقيل تزيد عن 40%، يتم التحديد6061-T651ضروري للقضاء على صفحة الحرب الإجهاد المتبقية الداخلية. التحمل الدقة±0.010 ملم (±0.0004 بوصة)يمكن تحقيقها تحت درجة حرارة -ظروف بيئة يتم التحكم فيها (20 درجة ± 1 درجة).
يجب أن يؤخذ تراكم سمك الطلاء-في الاعتبار في أبعاد ما قبل التصنيع-:يضيف الأنودة من النوع الثاني من 5 إلى 15 ميكرومتر لكل سطح، بينماتضيف أنودة الطبقة الصلبة من النوع III من 25 إلى 50 ميكرومتر لكل سطح(50% اختراق، 50% نمو أبعادي). تتطلب استراتيجيات الأدواتمطاحن نهاية كربيد بزاوية 37 درجة بزاوية حلزونية 3 فلوتيعمل بسرعات القطع (Vc) ل300 إلى 800 م/دقيقةمع سائل تبريد عالي الضغط - (20 بار على الأقل) للتخلص من تكوين الحافة العلوية-.
لماذا يعتبر 6061 الألومنيوم هو المعيار المعياري للتصنيع باستخدام الحاسب الآلي?
يؤثر اختيار السبيكة الهيكلية الصحيحة بشكل مباشر على كفاءة التصنيع والسلامة الميكانيكية وتكلفة المكونات.6061 تصنيع الألومنيوميمثل ما يزيد عن 65% من إجمالي-عمليات تصنيع الرقائق غير الحديدية-على مستوى العالم. توفر سبيكة الألومنيوم المقوية بالترسيب-والتي تحتوي على المغنيسيوم والسيليكون كعناصر صناعة السبائك الرئيسية توازنًا بين الخواص الميكانيكية وقابلية اللحام ومقاومة التآكل وسعرًا اقتصاديًا للوحدة.

المزايا الهندسية الأساسية
· كثافة:2.70 جم/سم³ (0.0975 رطل/بوصة³)، مما يوفر قوة عالية من -إلى-كفاءة الوزن للمكونات الهيكلية.
· معامل المرونة:68.9 جيجا باسكال (10000 كيلو لكل بوصة مربعة)، مما يوفر انحرافًا مرنًا يمكن التنبؤ به تحت التحميل الثابت والديناميكي.
· الموصلية الحرارية:167 وات/م·ك، مما يتيح تبديد الحرارة بسرعة في حاويات الأجهزة الإلكترونية والمشتتات الحرارية.
· مقاومة التآكل:مقاومة عالية للغلاف الجوي والمياه المالحة بسبب التكوين الفوري لطبقة أكسيد التخميل (Al2O3).
تطبيقات الصناعة
6061 أجزاء الألومنيوم باستخدام الحاسب الآليبمثابة المكونات الأساسية عبر القطاعات الصعبة:
1. الفضاء والدفاع:هيكل إلكترونيات الطيران، وأقواس التثبيت الداخلية، وأغطية أجهزة الاستشعار، والإطارات الهيكلية.
2. السيارات والمركبات الكهربائية:نماذج أولية لذراع التحكم في التعليق، وألواح التبريد لحزمة البطاريات، ومشعبات السحب المخصصة، وأجسام مساميك الفرامل.
3. الأجهزة الطبية:مقابض الأدوات الجراحية، وهيكل معدات التشخيص، وأغطية المؤثرات الطرفية الآلية-.
4. الأتمتة الصناعية:الأذرع الآلية، وحوامل المشغل الخطي، ومشعبات الهواء المضغوط، وتركيبات الفحص عالية الدقة-.
حقائق الصناعة التغلب على النصائح العامة
عادةً ما تقدم أدلة التصنيع القياسية أوراق بيانات المواد الاسمية ومعلمات القطع العامة. وكثيرًا ما يفشلون في معالجة أعطال أرضية المصنع-الحقيقية، مثل تخفيف الضغط الداخلي المتبقي أثناء الجيب، وانحباس الحمض أثناء عملية الأنودة بعد-التصنيع الآلي، والثرثرة التوافقية في هندسة الجدران الرقيقة-.
تعمل في منشأة تبلغ مساحتها 12000-متر مربع معتمدة منISO9001:2015وIATF16949:2016، آلات شيامن دازاويعالج ما يزيد عن 120 طنًا متريًا من Al6061 شهريًا. يتناول هذا الدليل المفاضلات الهندسية الهامة-، وفيزياء المواد، وبروتوكولات إدارة الضغط، واستراتيجيات المعالجة الدقيقة المطلوبة لإنتاج خالي من العيوب-.
مواصفات المعادن الكيميائية والمزاج (6061 خصائص الألومنيوم)
فهم علم المعادن6061 خصائص الألومنيومأمر أساسي لاختيار السهم المناسب لالتصنيع باستخدام الحاسب الآلي 6061 الألومنيوم.
تحليل التركيب الكيميائي
يتوافق التركيب الكيميائي للألومنيوم 6061 معأستم B209 / دين إن 573-3المعايير. تتحكم نسب الوزن الدقيقة لعناصر صناعة السبائك بشكل مباشر في تكوين الرقاقة وتآكل الأدوات والقوة الميكانيكية:
· المغنيسيوم (ملغ: 0.80% – 1.20%):يتحد مع السيليكون لتكوين سيليسيد المغنيسيوم (Mg2Si)، مرحلة التصلب الأولية المسؤولة عن القوة بعد المعالجة الحرارية.
· السيليكون (Si: 0.40% – 0.80%):تمت صياغته بنسبة متكافئة مع المغنيسيوم لتعظيم المغنيسيوم2تعمل Si على ترسيب الكثافة مع تقليل جزيئات السيليكون الحرة التي تعمل على تسريع تآكل الأدوات الكاشطة.
· النحاس (النحاس: 0.15% – 0.40%):يزيد من قوة الشد والصلابة، على الرغم من تقليل المقاومة العامة للتآكل بشكل طفيف مقارنة بسبائك سلسلة 5000.
· الكروم (الكروم: 0.04% – 0.35%):يتحكم في نمو الحبوب أثناء المعالجة الحرارية للمحلول وإعادة التبلور، مما يمنع خشونة الحبوب.
· الحديد (الحديد: الحد الأقصى 0.70%):عنصر النجاسة. إن الحفاظ على Fe أقل من 0.35% في مخزون الدرجة الممتازة يمنع المراحل المعدنية الهشة Fe−Si−Al التي تسبب تأليب السطح أثناء التشطيب عالي السرعة -.
· الزنك (الزنك: حد أقصى 0.25%)، تيتانيوم (Ti: حد أقصى 0.15%)، منغنيز (من: حد أقصى 0.15%):تتبع الإضافات لصقل الحبوب وتثبيت المرحلة.
· الألمنيوم (آل):الرصيد (95.85% – 98.56%).
أعصاب المعالجة الحرارية: O vs T4 vs T6 vs T651
تعتمد الاستجابة الميكانيكية أثناء عمليات خدمة تصنيع الألمنيوم 6061 على تعيين الحالة المزاجية.
1. 6061-يا (ملدن):يتم تسخينه إلى 415 درجة لمدة 2 إلى 3 ساعات، ثم يتم تبريده ببطء - عند 10 درجات / ساعة إلى 260 درجة. تمتلك أدنى قوة إنتاج (55 ميجا باسكال) وليونة عالية.6061-Oيُظهر التصاقًا شديدًا أثناء القطع، مما يؤدي إلى تكوين حافة علوية شديدة -وشرائح طويلة وخيطية. لا يُنصح باستخدام الآلات في درجة حرارة - باستثناء التخشين الأولي قبل المعالجة الحرارية الكاملة.
2. 6061-T4 (محلول تمت معالجته حراريًا وتعتيقه بشكل طبيعي):يتم تسخينه إلى 530 درجة لإذابة عناصر السبائك في محلول صلب، ثم يتم إخماده بالماء-، ثم يتم تعتيقه بشكل طبيعي في درجة حرارة الغرفة. تصل الصلابة إلى ~65 HBW. تظل القدرة على التصنيع معتدلة. الرقائق صمغية مقارنة بـ T6.
3. 6061-T6 (الشيخوخة الاصطناعية):تتم معالجة حرارة المحلول-عند درجة حرارة 530 درجة، ويتم إخماد الماء-، ثم تعتيقه صناعيًا عند درجة حرارة 160 درجة إلى 175 درجة لمدة تتراوح من 8 إلى 18 ساعة. يترسب ملغ2Si في جميع أنحاء مصفوفة الألومنيوم. تزيد قوة الخضوع إلى276 ميجا باسكالتصل الصلابة95 حصان، وتصل إمكانية التصنيع إلى سلوك -مثالي لكسر الشريحة.
4. 6061-T651 (الإجهاد-يتم التخلص منه عن طريق التمدد):يخضع لنفس المعالجة الحرارية تمامًا مثل T6، ولكنه يتضمن تمددًا دائمًا يمكن التحكم فيه1.5% إلى 3.0%مباشرة بعد التبريد وقبل الشيخوخة الاصطناعية. يعمل هذا التمدد الميكانيكي على إعادة تنظيم وإلغاء الضغوط الداخلية المتبقية التي يتم إدخالها أثناء تبريد السائل.
|
تعيين المزاج |
قوة الخضوع (MPa / ksi) |
قوة الشد القصوى (MPa / ksi) |
الاستطالة عند الكسر (50 مم، %) |
صلابة برينل (HBW، 500 كجم/10 مم) |
مؤشر قابلية التشغيل الآلي (%) |
|
6061-O |
55 ميجا باسكال / 8 كيلو لكل بوصة مربعة |
125 ميجا باسكال / 18 كيلو لكل بوصة مربعة |
25 - 30 % |
30 حصان |
30 % |
|
6061-T4 |
145 ميجا باسكال / 21 كيلو لكل بوصة مربعة |
240 ميجا باسكال / 35 كيلو لكل بوصة مربعة |
22 - 25 % |
65 حصان |
50 % |
|
6061-T6 |
276 ميجا باسكال / 40 كيلو لكل بوصة مربعة |
310 ميجا باسكال / 45 كيلو لكل بوصة مربعة |
12 - 17 % |
95 حصان |
70 % |
|
6061-T651 |
276 ميجا باسكال / 40 كيلو لكل بوصة مربعة |
310 ميجا باسكال / 45 كيلو لكل بوصة مربعة |
12 - 17 % |
95 حصان |
70 % |
لماذا يُفضل 6061-T6/T651 للتصنيع الدقيق باستخدام الحاسب الآلي?
تنفيذ6061 t6 تصنيع الألومنيومأو6061 T6 التصنيع باستخدام الحاسب الآلييسمح لحافة القطع للأداة بالقص بشكل نظيف من خلال المصفوفة المعدنية دون تشوه بلاستيكي مفرط قبل طرف الأداة. تعمل الصلابة العالية (95 HBW) على تقليل تآكل المادة اللاصقة على سطح المشعل، وتعزيز الرقائق المجزأة القصيرة ضمن هندسة قاطع الرقاقة المناسبة-، وتوفير تشطيبات سطحية أقل منرا 0.4 ميكرومتر (16 ميكرون)في -عمليات إنهاء التمريرة الفردية.
التقييم المقارن للمواد: أفضل الألومنيوم لتصنيع الآلات باستخدام الحاسب الآلي
غالبًا ما يقوم المهندسون بتقييم ما إذا كان 6061 مؤهلاً أم لاأفضل الألومنيوم لتصنيع الآلات باستخدام الحاسب الآليلتصميم معين. للحصول على تفاصيل تفصيلية للسبائك، قم بمراجعة موقعنادليل شامل لدرجات الألومنيوم باستخدام الحاسب الآلي.
|
مقياس الأداء |
آل 6061-T6 / T651 |
آل 7075-T6 |
آل 2024-T3 |
آل 5052-H32 |
|
قوة العائد |
276 ميجا باسكال (متوسط) |
503 ميجا باسكال (عالية جدًا) |
290 ميجا باسكال (عالية) |
193 ميجا باسكال (منخفض) |
|
القدرة على التصنيع |
ممتاز (70%) |
المتميز (85%) |
جيد (70%) |
ضعيف / لزج (45%) |
|
مقاومة التآكل |
عالي |
عادل / فقير |
فقير |
متميز |
|
قابلية اللحام |
ممتاز (GTAW/GMAW) |
فقير / غير قابل للحام |
فقير |
متميز |
|
التكلفة الخام النسبية |
1.0x (خط الأساس) |
2.2x - 2.8x |
1.8x - 2.3x |
0.9x - 1.1x |
|
حالة الاستخدام الأمثل |
العبوات الهيكلية العامة والمُجهزة آليًا |
الفضاء الجوي-الإطارات الهيكلية عالية التحميل |
جلود الطائرات، مكونات التعب |
الصفائح المعدنية، العبوات المنحنية |
عندما تتطلب التصميمات أحمالًا هيكلية معتدلة مقترنة باللحام أو المقاومة العالية للتآكل أو متطلبات الأكسدة المعقدة،قطع ألومنيوم مخصصة 6061تقدم قيمة متفوقة مقارنة بسبائك 7075 أو 2024.
6061-T6 مقابل 6061-T651 تخفيف الضغط: منع تشويه الآلات
خلل متكرر فيالدقة 6061 تصنيع الألومنيومهو تشويه مكونات ما بعد التشغيل الآلي. غالبًا ما تتشوه الأجزاء التي يتم فحصها ضمن حدود التسامح على جهاز CNC فور تحرير المشبك أو خلال 24 ساعة من الراحة في درجة حرارة الغرفة.

فيزياء تشكيل الإجهاد المتبقي
أثناء تصنيع القضبان المبثوقة أو الألواح الملفوفة، يتم إطفاء الألومنيوم 6061 بالماء بسرعة-من 530 درجة إلى درجة الحرارة المحيطة. يبرد الجلد الخارجي على الفور وينكمش، بينما يظل القلب ساخنًا ومتوسعًا. عندما يبرد القلب وينكمش لاحقًا، فإنه مقيد بالجلد الخارجي الصلب.
ينشئ هذا التدرج الحراري ملف تعريف إجهاد داخلي عبر سماكة اللوحة:
· الأسطح الخارجية:ارتفاع الضغط المتبقي (عادة-100 ميجا باسكال إلى -150 ميجا باسكال).
· النواة الداخلية:ارتفاع الإجهاد المتبقي الشد (عادة+50 ميجا باسكال إلى +100 ميجا باسكال).
عندما يقوم أحد المهندسين بتصميم جزء يتطلب تجاويف كبيرة على جانب واحد (على سبيل المثال، إزالة 60% من المادة من الوجه العلوي)، تقوم أداة القطع بإزالة طبقة الضغط الانضغاطية الخارجية. إن ضغوط الشد الداخلية الأساسية في القلب غير مقيدة، مما يتسبب في انحناء الجزء لأعلى مثل الموز.
الانحراف الرياضي (δ) الناتج عن العزوم الداخلية غير المتوازنة (Mr) يمكن حسابها على النحو التالي:
δ=(السيد⋅L2)/(8⋅E⋅I)
أين:
· Mrهي لحظة الانحناء الداخلي الصافية غير المؤرضة (N⋅m).
· L هو الطول غير المقيد لقطعة الشغل (م).
· E هو معامل الشباب (68.9×10⁹باسكال).
· I هي منطقة عزم القصور الذاتي (m4).
حتى الإزالة المتواضعة للمواد غير المتماثلة من لوحة 6061-T6 القياسية تؤدي إلى لحظات انحناء تكفي لإحداث انحرافات بمقياس ملليمتر على مدى فترات طويلة.
دراسة حالة الفشل الهندسي في شركة Xiamen Dazao Machinery
خلفية المشروع
قام أحد عملاء الأتمتة الصناعية من المستوى الأول بإشراك شركة Dazao Machinery لتصنيع آلة800 مم × 400 مم × 25 مملوحة قاعدة تثبيت دقيقة تتميز بشبكة من قضبان التوجيه الخطية، وجيوب خفيفة الوزن ({0}}بعمق 18 مم)، ومتطلبات تسطيح إجمالية محكمة (0.05 مم قراءة إجمالية للمؤشر تزيد عن 800 مم).
طريق المعالجة الأولية
· المواد الخام المحددة:مخزون ألواح 6061-T6 مقذوف قياسي (سمك 30 مم).
· استراتيجية التصنيع:إعداد-من جانب واحد. مواجهة السطح العلوي، وطحن الجيوب العميقة حتى عمق 18 مم، وحفر/تنصت على فتحات التركيب، وتمرير الضوء النهائي على الأسطح المستوية.
· وضع الفشل:عند تحرير المشابك الهيدروليكية، قفز مركز اللوحة مقاس 800 مم إلى الأعلى. سجل فحص آلة قياس الإحداثيات (CMM) قوسًا2.15 ملممتجاوزة مواصفات 0.05 ملم بنسبة 4300%.
التأثير المالي والتشغيلي
تم إلغاء عملية الإنتاج الأولية الكاملة المكونة من 15 لوحة4,200 دولار أمريكي من الخسائر المباشرة في المواد ووقت الماكينةبالإضافة إلى توقف الخط لمدة 4 أيام.
|
المعلمة |
محاولة أولية فاشلة |
بروتوكول الهندسة المصححة |
|
المواد المحددة |
لوحة مقذوف 6061-T6 القياسية |
برايم 6061-T651 (ASTM B209/AMS 4027) |
|
سمك المخزون |
30 مم (قطع وجه واحد: 18 مم) |
32 ملم (قطع متماثل: 8.5 ملم لكل جانب) |
|
خطوة المعالجة الحرارية |
لم يتم قطع أي مشاركة-. |
تخفيف الضغط الحراري المتوسط |
|
استراتيجية لقط |
قوة عالية-ملزمة هيدروليكية |
تركيبات تفريغ متعددة-نقاط + مشابك جانبية ذات عزم دوران محدود (12 نيوتن متر) |
|
نتيجة التسطيح النهائية |
2.15 ملم (مرفوض) |
0.032 ملم (تم اعتماد - CMM) |
السبب الجذري وبروتوكولات الهندسة التصحيحية
البروتوكول 1: المواصفات الإلزامية للوحة 6061-T651
لا ينبغي أبدًا استخدام اللوحة القياسية 6061-T6 لمكونات إزالة المواد الثقيلة أو غير المتماثلة. يجب أن تنص مستندات المشتريات ورسومات CAD بشكل صريح6061-T651 لكل ASTM B209 / AMS 4027. تعمل عملية التمدد في T651 على تقليل مستويات الضغط الداخلي المتبقي بنسبة85% إلى 92%، مما يوفر ركيزة مستقرة للطحن الدقيق.
البروتوكول 2: إزالة المخزون المتماثل (استراتيجية 50/50)
عند تقليل سمك اللوحة من 32 مم إلى 25 مم أثناء طحن الجيوب الداخلية بعمق 12 مم:
1. الوجه العلوي للآلة الخشنة: قم بإزالة 3.5 مم من المخزون الخارجي، وجيوب المطحنة الخشنة - حتى عمق 50%. اترك 1.0 مم من مخزون التشطيب على جميع الميزات.
2. الجزء الوجهي والوجه السفلي الخشن: قم بإزالة 3.5 مم من المخزون السفلي، وميزات قاع المطحنة الخشنة-.
3. إن مساواة توزيع الضغط عبر المحور المحايد المركزي يقلل من لحظات الانحناء الصافية (Mr→0).
البروتوكول 3: التلدين لتخفيف الضغط الحراري المتوسط
بالنسبة للمكونات الهيكلية الفضائية التي تتطلب تفاوتات التسطيح تحت0.025 ملم (0.001 بوصة)بأبعاد أكبر من 500 ملم:
· قم بإجراء المعالجة الخشنة مع ترك مخزون قدره 0.5 مم على جميع الأسطح الوظيفية.
· قم بفك الجزء بالكامل للسماح بتشوه مرن حر.
· إخضاع الجزء لتخفيف الضغط الحراري في فرن مفرغ عند160 درجة ± 5 درجة لمدة 3 ساعات، يليه تبريد الفرن البطيء عند15 درجة / ساعة وصولاً إلى 60 درجة.
· أعد -التثبيت برفق على أداة تحديد الموقع الحركية ثلاثية النقاط وقم بإجراء المعالجة النهائية النهائية.
مكدس سمك الأنودة-الأعلى وانحباس الحمض في الثقوب المسدودة
إكمال الدقة العالية-.6061 تصنيع الألومنيوم باستخدام الحاسب الآليلا يضمن وجود مكون نهائي متوافق. تعمل معالجات ما بعد المعالجة السطحية، وخاصة الأنودة، على تغيير الأبعاد وتسبب مخاطر الفشل الهيكلي إذا تم حساب تفاوتات ما قبل التشطيب- بشكل خاطئ.

أنودة الأبعاد النمو وميكانيكا الاختراق
الأنودة تحول الألومنيوم السطحي إلى أكسيد الألومنيوم (Al2O3). على عكس عمليات الطلاء التي ترسب المواد إلى الخارج تمامًا على الركيزة، ينمو الفيلم الأنودي إلى الداخل داخل المصفوفة المعدنية وإلى الخارج من الحدود الأصلية بدقةنسبة 50/50.
|
هندسة الميزة |
البعد الخارجي (العمود/الدبوس) |
البعد الداخلي (التجويف/الثقب) |
|
سمك الفيلم الإجمالي (T) |
زيادة القطر=T |
انخفاض قطري=T |
|
اختراق الركيزة |
0.5 * طن لكل جانب |
0.5 * طن لكل جانب |
|
نمو السطح الخارجي |
0.5 * طن لكل جانب |
0.5 * طن لكل جانب |
لأنودة النوع الثانيمع سمك الفيلم المستهدف (T)20 ميكرومتر (0.0008 بوصة):
· النمو السطحي لكل جانب (Tنمو) = 10 ميكرومتر (0.0004 بوصة).
· يزيد قطر العمود الخارجي بمقدار20 ميكرومتر (0.0008 بوصة).
· يتناقص قطر التجويف الداخلي بمقدار20 ميكرومتر (0.0008 بوصة).
لالنوع الثالث أنودة الطلاء الصلبمع سمك الفيلم المستهدف (T)50 ميكرومتر (0.002 بوصة):
· النمو السطحي لكل جانب (Tنمو) = 25 ميكرومتر (0.001 بوصة).
· يزيد قطر العمود الخارجي بمقدار50 ميكرومتر (0.002 بوصة).
· يتناقص قطر التجويف الداخلي بمقدار50 ميكرومتر (0.002 بوصة).
إذا قام المهندس بتصميم تتحمل ل28.000 ملم (+0.010 / -0.000 ملم)من أجل ملاءمة الضغط H7 ويقوم الميكانيكي بتحويل التجويف الخام إلى 28.005 مم قبل الطلاء الصلب من النوع III، يتم تقليل القطر النهائي المؤكسد - بمقدار 0.050 مم إلى27.955 ملم. سوف يفشل المحمل في الضغط على الهيكل، مما يجعل الجزء غير مطابق-.
ما قبل-إستراتيجية التسامح مع تصنيع الطلاء
عند الطلبالدقة 6061 تصنيع الألومنيوم، يجب أن تحدد نماذج CAD والرسومات الهندسية -أبعاد المعالجة المسبقة للطلاء أو أن تطلب من المورد صراحةً التعويض أثناء تعديلات إزاحة نصف قطر القاطع.
بالنسبة للثقوب الملولبة المخصصة لأكسيد الطبقة الصلبة من النوع III:
· سوف تؤدي الصنابير ذات قطر الملعب القياسي إلى تداخل الخيط بعد -أنودة.
· يجب على الميكانيكيين الاستفادةالصنابير كبيرة الحجم (على سبيل المثال، حدود GH3 أو GH5)أو برامج الطحن المخصصة- CNC التي تفتح أقطار الملعب من خلالها 2 * Tلحساب تراكم الأكسيد على جوانب الخيط.
دراسة حالة فشل Dazao: تآكل الفتحة العمياء وتدمير الخيط
خلفية
قامت Dazao بتصنيع 500 وحدة من كتل الصمامات الهيدروليكية المخصصة من6061-T6مع فتحات M4x0.7 متعددة المسدودة (بعمق 15 مم) وقنوات السوائل الداخلية. المواصفات المطلوبةMIL-A-8625 النوع III طلاء أنودة صلب (الفئة 1).
وضع الفشل
بعد ثلاثة أسابيع من التسليم-، أبلغ العميل عن ظهور زهرات مسحوقية بيضاء شديدة تحيط بجميع الثقوب المسدودة. فشلت مقاييس الخيط في الدخول، وتفتت الخيوط الداخلية تحت عزم الدوران الاسمي (1.2 نيوتن متر).
تحليل السبب الجذري
أثناء الأكسدة، المنحل بالكهرباء حمض الكبريتيك (H2لذا4، تركيز 15٪) أصبح محاصرا في الجزء السفلي من الثقوب العمياء العميقة M4. فشلت خطوط الشطف القياسية - في طرد الحمض من فتحات نسبة العرض إلى الارتفاع - العالية - (15 مم/4 مم =3.75).
أثناء الغلق النهائي للماء الساخن-(98 درجة)، يغلي الحمض المحتبس، ويتفاعل بقوة مع الركيزة المصنوعة من الألومنيوم غير المؤكسد-في الجزء السفلي من الخيط. أدى ذلك إلى توليد أملاح كبريتات الألومنيوم المائية (Al2(لذا4)3⋅xH2O) التي وسعت ودمرت هندسة الخيط من الداخل إلى الخارج.
|
معلمة الفتحة |
فشل عملية الأنودة |
بروتوكول الهندسة المصححة |
|
تصميم الفتحة |
فتحة سفلية مسطحة-مسدودة، لا يوجد راحة |
أضف تخفيفًا لنقطة الحفر بمقدار 120 درجة |
|
ما قبل-الإعدادات الأنودية |
غمر الرف القياسي |
نفخ-هواء عالي الضغط-للخارج + بالموجات فوق الصوتية |
|
اخفاء الموضوع |
غير مقنع (مكشوف للحمام) |
سدادات خيط السيليكون أو قناع سائل |
|
نشر-بروتوكول الشطف |
خزانات تراجع ثابتة |
عداد-تدفق شطف الماء بالموجات فوق الصوتية |
|
تكلفة الخردة |
3800 دولار خسارة المواد والتجهيز |
معدل عيب التآكل المتكرر صفر |
اختلافات مجموعة المواد الخام وعدم تطابق لون الأنودة
شكوى متكررة عند الشراء6061 أجزاء الألومنيوم باستخدام الحاسب الآليبالنسبة لتجميعات المستهلك المرئية، يتم تباين الألوان دفعة واحدة-إلى-بعد أكسدة اللون من النوع II.
الاختلافات المعدنية الطفيفة في السيليكون (0.40% إلى 0.80%) والحديد (0.10% إلى 0.70%) بين أرقام حرارة الطحن المختلفة تغير امتصاص الضوء من خلال الفيلم الأنوديك المسامي. لضمان مطابقة الألوان الموحدة عبر مجموعات -الأجزاء المتعددة، تقوم Dazao بتأمين إمداد المواد الخام إلىالكثير من الحرارة مطحنة واحدةلكل عملية إنتاج وتفرض معايير صارمة لكيمياء الحمام (تركيز حمض الكبريتيك، والتحكم في درجة الحرارة ضمن ±0.5 درجة، والتحكم في درجة حموضة حمام الصبغة ضمن ±0.1).
-حلول رنين الجدران الرقيقة والتجويف العميق-حلول متقدمة (BUE)
سرعة عالية-.6061 طحن الألومنيومتواجه العمليات قيودًا مادية عندما تتميز الأشكال الهندسية بسماكة الجدار تحتها1.0 ملم (0.040 بوصة)أو يتجاوز عمق الجيب-إلى-نسب العرض إلى الارتفاع4:1.
فيزياء التكوين -المبني على الحافة (BUE).
يُظهر Al6061 ليونة عالية وتقاربًا كيميائيًا قويًا لركائز أدوات القطع (كربيد التنغستن). في درجات حرارة منطقة القطع المحلية التي تتراوح بين 200 درجة و350 درجة، يتم لحام ضغط الألمنيوم - على وجه مشط الأداة.
تعمل هذه الطبقة المتراكمة بمثابة حافة قطع زائفة، مما يزيد من نصف قطر طرف الأداة الفعال، مما يؤدي إلى تدهور تشطيب السطحRa 0.8 ميكرومتر إلى أكثر من Ra 6.3 ميكرومتر، مما يؤدي إلى زيادة قوى القطع بنسبة تصل إلى 400%، والتسبب في تقطيع-حواف أدوات الكربيد بشكل دقيق.
|
سمة الأداة |
القيمة الموصى بها |
التبرير الهندسي |
|
عدد الناي |
3 المزامير |
يزيد من حجم خلوص الرقاقة مع الحفاظ على الصلابة الأساسية مقارنة بالتصميمات ثنائية الفلوت |
|
زاوية الحلزون |
متغير 35 درجة/38 درجة |
يعطل ردود الفعل الترددية التوافقية، ويزيل الثرثرة |
|
زاوية أشعل النار |
إيجابية للغاية (15 درجة إلى 20 درجة) |
يقلل من قوى القطع، ويقص المعدن بشكل نظيف، ويؤخر بدء BUE |
|
زاوية الإغاثة |
10 درجة إلى 12 درجة |
يمنع احتكاك جانب الأداة بجدار العمل-. |
|
طلاء السطح |
DLC أو ZrN (تلميع غير مطلي) |
يمنع معامل الاحتكاك المنخفض جدًا- (μ < 0.1) التصاق مادة الألومنيوم الكيميائية بركيزة الأداة |

-تثبيت ثرثرة رنين الجدار
عندما ينخفض سمك الجدار إلى أقل من 1.0 مم، فإن التردد الطبيعي (fn) من الجدار الهيكلي يسقط في نطاق ترددات تمرير أسنان الأداة (fp= دورة في الدقيقة × المزامير/60). تتسبب الثرثرة الرنانة في حدوث التقوقع وانحناء الجدار الأبعاد وكسر الأجزاء.
حلول دازاو الهندسية للجدران الرقيقة
1. ضبط التردد الديناميكي:استخدام اختبار تأثير مقياس التسارع لتحديد مناطق فص الاستقرار المستقر، ومطابقة عدد دورات المغزل في الدقيقة مع التردد الطبيعي الديناميكي لإعداد الجدار -الرفيع.
2. الدعم الهيكلي الذبيحي:بالنسبة لهياكل الجدران التي يقل سمكها عن 0.5 مم، يتم ملء الجيوب بـ-نقطة انصهار-ماء منخفضة-شمع قابل للذوبان (نقطة انصهار 65 درجة ) أو سبائك متخصصة منخفضة الذوبان-(على سبيل المثال، البزموت-سبائك القصدير). تدعم المادة الجدار أثناء طحن المقاطع الخارجية ويتم إذابتها لاحقًا في الماء الساخن دون حدوث ضرر حراري لهيكل الألومنيوم.
3. تركيبات التخميد بالفراغ العالي-:تطبق لوحات التفريغ المخصصة التي تتميز بخلايا مغلقة من السيليكون- ضغطًا موحدًا للأسفل عبر مساحة المكون بالكامل، مما يؤدي إلى تخفيف أوضاع الاهتزاز أثناء-تمريرات التشطيب عالية السرعة.
تحسين التغذية والسرعات وإعداد الأدوات (6061 عملية تصنيع ألومنيوم)
تنفيذ فعال6061 تصنيع الألومنيوميتطلب تحديد معلمات العملية المُحسّنة لصلابة المواد، والتبديد الحراري، وهندسة الرقائق.
|
نوع العملية |
سرعة القطع Vc (m/min / SFM) |
التغذية لكل سن fz (مم/سن/IPT) |
العمق المحوري (% من قطر القاطع) |
العمق الشعاعي (% من قطر القاطع) |
مادة الأداة والطلاء |
|
التخشين الثقيل (كفاءة عالية) |
400 - 700 م/دقيقة (1300 - 2300 SFM) |
0.10 - 0.20 ملم (0.004 - 0.008 بوصة) |
100% - 200% (المسار المدوي) |
25% - 50% (المسار المدوي) |
كربيد غير مطلي / ZrN |
|
تشطيب الجدران |
600 - 1000 م/دقيقة (2000 - 3300 SFM) |
0.03 - 0.08 ملم (0.0012 - 0.003 بوصة) |
100% - 300% |
2% - 5% (تمرير القص الخفيف) |
مطلي بالكربيد DLC |
|
تشطيب الارضيات |
500 - 800 م/دقيقة (1600 - 2600 SFM) |
0.05 - 0.10 ملم (0.002 - 0.004 بوصة) |
0.1 - 0.2 ملم (الخطوة-للأعلى) |
60% - 80% (هندسة المساحات) |
كربيد غير مطلي |
|
تحول الدقة (6061 تحول) |
300 - 500 م/دقيقة (1000 - 1600 SFM) |
0.15 - 0.35 ملم/دورة (0.006 - 0.014 بوصة) |
1.0 - 3.0 ملم (عمق القطع) |
غير متوفر (قطر الدوران) |
كربيد / PCD أشعل النار المصقول |
استراتيجيات الطحن المتقدمة (6061 طحن الألومنيوم)
للحصول على نظرة عامة أوسع حول-إستراتيجيات الأدوات عالية السرعة، اقرأ موقعنادليل كامل لطحن الألومنيوم باستخدام الحاسب الآلي.
· الطحن المدروي (الطحن عالي الكفاءة - HEM):يستخدم المشاركة الشعاعية الصغيرة (أe=5%−10% قطر القاطع) مدمج مع العمق المحوري الكامل للقطع (أp=200% قطر القاطع) بأقصى معدلات تغذية. يؤدي ذلك إلى توزيع الحرارة وتآكل الأدوات عبر طول الناي بالكامل، مما يطيل عمر الأداة بنسبة تصل إلى 300%.
· الطحن المتزامن ذو 5 محاور:يلغي إعدادات متعددة للهندسة الهيكلية المعقدة. يؤدي تقليل تغييرات الإعداد إلى منع أخطاء الاتجاه التراكمية، مع الحفاظ على التفاوتات الموضعية الهندسية في الداخل0.015 ملم. تعلم المزيد عن موقعناخدمات الطحن CNC ذات 5 محاور دقيقة.
إستراتيجيات الخراطة الدقيقة (خراطة الألومنيوم 6061)
عند الأداء6061 تحول الألومنيومللأعمدة الأسطوانية، أو أغلفة المحامل، أو الموصلات الملولبة عبر منتجاتناخدمات تحول CNC الدقيقة:
· استخدم الأرضPCD (الماس متعدد البلورات المصقول)أو إدخالات كربيد الحبوب الدقيقة غير المطلية بنصف قطر مقدمة يتراوح من 0.2 مم إلى 0.4 مم.
· تأكد من تجاوز معدلات التغذية0.12 ملم/دورةلتكسير الرقائق المستمرة القابلة للسحب إلى أجزاء محكمة على شكل -C، مما يمنع التفاف الطيور- حول عمود دوران المخرطة.
أنظمة توصيل سائل التبريد
مطلوب -مبرد غمر عالي الضغط (8% إلى 10% ماء-تركيز مستحلب اصطناعي قابل للذوبان) يتم توجيهه من 20 بار إلى 70 بار مباشرة إلى منطقة القطع أثناء التجاويف العميقة. يعمل الضغط العالي على إخراج الرقائق من الميزات العميقة، مما يمنع -إعادة قطع الرقائق مما يؤدي إلى حفر السطح وتدمير الأداة قبل الأوان.
التفاوتات الدقيقة ومجموعة تشطيب السطح-للأعلى (تصنيع الألمنيوم بدقة 6061)
مكونات التصنيع التي تتطلبالدقة 6061 تصنيع الألومنيوميتطلب فهم حدود القدرات وكيفية تأثير-المعالجة اللاحقة على الأبعاد النهائية.
|
ميزة البعد |
التسامح القياسي للمصنع |
تفاوت عالي الدقة-(بيئة خاضعة للرقابة) |
|
الأبعاد الخطية (<100mm) |
±0.050 مم (±0.002 بوصة) |
±0.008 مم (±0.0003 بوصة) |
|
Linear Dimensions (>300 ملم) |
±0.150 ملم (±0.006 بوصة) |
±0.025 ملم (±0.0010 بوصة) |
|
أقطار الثقب (ممل CNC) |
±0.020 مم (±0.0008 بوصة) |
±0.005 مم (±0.0002 بوصة) |
|
التسطيح / التوازي |
0.050 ملم لكل 100 ملم |
0.010 ملم لكل 100 ملم |
|
خشونة السطح (Ra) |
را 1.6 ميكرومتر (63 ميكرون) |
Ra 0.4 ميكرومتر (16 ميكرون) (يطير - قطع / PCD) |
تفصيل خيارات التشطيب السطحي
لتحديد العلاج اللاحق المناسب-لجزءك، راجع قسمنا التفصيليدليل تشطيب سطح الألومنيوم.
|
نوع التشطيب |
مواصفات العملية |
إضافة سمك |
مقاومة التآكل |
الغرض الهندسي |
|
أنودة النوع الثاني (شفاف/ملون) |
MIL-A-8625 النوع الثاني الفئة 1/2 |
5 - 20 ميكرومتر (إجمالي سمك الفيلم) |
جيد (رذاذ الملح لمدة 240 ساعة) |
ديكور، حماية أساسية من التآكل، ترميز الألوان |
|
أنودة النوع الثالث (معطف صلب) |
MIL-A-8625 النوع الثالث الفئة 1/2 |
25 - 50 ميكرومتر (إجمالي سمك الفيلم) |
ممتاز (1000 ساعة رش الملح) |
مقاومة التآكل العالية، العزل الكهربائي (60HV) |
|
تفجير حبة |
ASTM F1330 / حبيبات زجاجية رقم 120/180 |
تغيير سمك صافي صفر |
حيادي |
لمسة نهائية غير لامعة موحدة، تزيل علامات أدوات CNC البسيطة |
|
طلاء النيكل اللاكهربائي (ENP) |
MIL-C-26074E / نيكل عالي الفوسفور |
10 - 25 ميكرومتر (100% منتظم) |
متفوق (الكيمياء الصناعية) |
مقاومة التآكل القصوى، طلاء موحد داخل الأنابيب |
|
تحويل الكرومات (الودين 1200/1500) |
MIL-DTL-5541F فئة 1A/3 |
< 1 µm (Negligible) |
معتدل (168 ساعة ملح) |
فيلم موصل للكهرباء، طلاء تمهيدي |
سلامة الخيط في الألومنيوم 6061: التنصت المباشر مقابل إدراجات الخيط
نظرًا لأن 6061-T6 يمتلك قوة قص معتدلة (207 ميجاباسكال)، فإن الخيوط التي يتم النقر عليها مباشرة والتي تخضع للتجميع/التفكيك المتكرر (على سبيل المثال، أغطية الوصول والتركيبات المعيارية) تتعرض لخطر تجريد الخيوط بعد 20 إلى 50 دورة عزم دوران.
|
ميزة |
الخيط استغلاله المباشر (6061-T6) |
إدراج موضوع سلك Helicoil / STI |
|
الحد الأقصى لطول مشاركة القص |
محدود بمصفوفة الألومنيوم (يتطلب قطر خيط 2.0x) |
تم النقل إلى خيط سلك خارجي أكبر (يتطلب قطرًا بمقدار 1.5x) |
|
قوة السحب-الخارجية (M6x1.0) |
~11.2 كيلو نيوتن |
~18.5 كيلو نيوتن (زيادة القوة +65%) |
|
عمر التآكل الدوري |
فقير (< 50 mating cycles) |
Outstanding (>1000 دورة تزاوج) |
|
تكلفة التثبيت |
منخفض (تمرير النقر المباشر باستخدام الحاسب الآلي) |
معتدل (صنبور STI + إدخال يدوي) |
بالنسبة لتطبيقات الطيران أو السيارات أو الروبوتات ذات الموثوقية العالية، حددإدراجات STI Helicoilأومفتاح-إدراج القفل (Keenserts)في مكونات 6061 يمنع تهيج الخيط وفشل المجال.
شجرة قرارات السبائك: 6061 مقابل 7075 مقابل 2024 مقابل 5052 (6061 ألومنيوم مقابل 7075 تصنيع آلي)
يساعد تقييم المفاضلات-بين تصنيع الألمنيوم 6061 وتصنيع الآلات 7075 على تحقيق التوازن بين تكلفة الوحدة والأداء الهيكلي.
|
متري هندسي |
آل 6061-T6 |
آل 7075-T6 |
آل 2024-T3 |
آل 5052-H32 |
|
العائد الشد |
276 ميجا باسكال |
503 ميجاباسكال (+82%) |
290 ميجا باسكال (+5%) |
193 ميجا باسكال (-30%) |
|
قوة التعب |
96 ميجا باسكال |
159 ميجا باسكال (+65%) |
138 ميجا باسكال (+43%) |
115 ميجا باسكال (+20%) |
|
مؤشر قابلية التشغيل الآلي |
70% (رقائق ناعمة) |
85% (رقائق قصيرة) |
70% (رقائق قصيرة) |
45% (صمغ، صعب) |
|
أنودة الجودة |
متفوقة (واضحة/Dyeable) |
معتدل (لون مصفر في المعطف الصلب) |
عادل (عرضة للتنقر خلال فترة ما قبل) |
جيد (تباين الألوان) |
|
سلوك اللحام |
ممتاز (GMAW/GTAW) |
ضعيف (تكسير ساخن) |
فقير |
ممتاز |
|
تكلفة المواد الخام |
خط الأساس (3.50 دولار/كجم) |
~2.5x (8.75 دولارًا/كجم) |
~2.1x (7.35 دولارًا/كجم) |
~1.05x (3.68 دولار/كجم) |
قواعد اختيار السبائك الهندسية
1. اختر6061-T6 / T651عندما يتطلب التطبيق أداءً هيكليًا متوازنًا، وقدرة على اللحام، وجماليات الأنودة، وتكاليف إنتاج منخفضة.
2. الترقية إلى7075-T6عندما تتجاوز متطلبات قوة الخضوع 300 ميجا باسكال، يجب تقليل وزن المكون بأي ثمن، ولا يلزم اللحام.
3. اختر2024-T3لتطبيقات إجهاد التوتر الدوري حيث تكون صلابة الكسر العالية إلزامية.
4. اختر5052-H32بالنسبة للأقواس المعدنية-الصفائحية البسيطة التي تتطلب ضغطًا شديدًا-على نصف قطر ثني الفرامل.
تحليل هيكل التكلفة وتحسين سوق دبي المالي (6061 تكلفة تصنيع الألومنيوم)
فهم6061 تكلفة تصنيع الألومنيومتمكن الهياكل المهندسين من تقليل تسعير الوحدات خلال مراحل التصميم المبكرة. للحصول على تفاصيل كاملة لعروض الأسعار وعوامل التسعير، راجع موقعنادليل تحسين تكلفة تصنيع الألومنيوم باستخدام الحاسب الآلي.
توزيع تكلفة أحد مكونات 6061 المصنعة بدقة
|
عنصر التكلفة |
حصة التكلفة الإجمالية |
محركات التكلفة الرئيسية |
|
مخزون المواد الخام (Al6061) |
15% - 25% |
حجم الخام، كفاءة الإنتاج، عامل الخردة |
|
وقت دورة آلة CNC |
45% - 60% |
مسافة مسار الأداة ومعدلات التغذية والإعدادات |
|
أدوات القطع والمواد الاستهلاكية |
8% - 12% |
المطاحن الطرفية المتخصصة من الكربيد، معدل التآكل |
|
ما بعد-المعالجة وإنهاء السطح |
10% - 15% |
نوع أنودة، اخفاء العمالة، انفجار حبة |
|
التفتيش وضمان الجودة |
5% - 10% |
تنفيذ CMM، ومعدل أخذ العينات، والشهادات (MTC) |
الرسوم الإضافية الخفية في الاقتباسات
· NRE / رسوم الإعداد:يتم إطفاء تكاليف تصنيع التركيبات وبرمجة CAM على دفعات صغيرة.
· غير-رسوم التفتيش القياسية:تقارير تخطيط الأبعاد الكاملة لـ CMM، أو-رسوم الاختبارات غير المدمرة (NDT)، أو رسوم التحقق من تقرير اختبار مطحنة المواد الخام (MTC).
قواعد سوق دبي المالي لخفض تكاليف التصنيع

1. تحسين نصف قطر الزاوية الداخلية:
· مشكلة:تصميم الزوايا الداخلية المربعة (R=0) يفرض قطع أسلاك EDM أو المطاحن الطرفية الصغيرة باهظة الثمن.
· حل:اضبط نصف قطر الزاوية الرأسية الداخلية (R) على الأقل1.15 إلى 1.25 مرةنصف قطر الأداة القياسية المستخدمة. لاستخدام مطحنة نهاية 6 مم (نصف قطر 3 مم)، حدد نصف قطر داخلي يبلغ3.5 ملم. وهذا يسمح للقاطع بالمرور عبر الزوايا دون أن يتباطأ، مما يمنع ثرثرة الزوايا.
2. حدد عمق الجيب العميق-بنسب العرض-:
اجعل عمق الجيب أقل من أو يساوي 4×العرض. تتطلب التجاويف الأعمق من قطر الأداة 4x قواطع عنق طويلة-مدى وصول منخفض- تعمل بتغذية منخفضة، مما يزيد من وقت دورة المعالجة بشكل كبير.
3. توحيد أحجام نصف القطر الداخلي:
استخدم شرائح الأرضية المتسقة ونصف قطر الجدار العمودي عبر جميع الجيوب الداخلية. يتيح ذلك لأداة واحدة إكمال عمليات التخشين والتشطيب دون الحاجة إلى تغييرات متعددة في الأداة.
تجنب الجدران-الرفيعة للغاية:
الحفاظ على سمك الجدار الاسمي أعلاه1.2 ملم (0.048 بوصة). تتطلب معالجة الجدران التي يقل سمكها عن 0.8 مم مسارات أدوات بطيئة ومتعددة التمرير وتركيبات تخميد متخصصة، مما يؤدي إلى زيادة تكاليف الوحدة بنسبة 40% إلى 80%.
|
حجم دفعة الإنتاج |
استهلاك / وحدة إعداد الماكينة |
تكلفة الوحدة بالنسبة للنموذج الأولي |
|
1 - 5 الوحدات (النموذج الأولي) |
مرتفع (150 دولارًا أمريكيًا، تم إطفاء الإعداد=30 دولارًا أمريكيًا) |
100% (سعر النموذج الأولي الأساسي) |
|
50 - 100 الوحدات |
معتدل (150 دولارًا أمريكيًا / 50=3.00 دولارًا أمريكيًا) |
35% - 40% من سعر النموذج الأولي |
|
1،000+ وحدات (دفعة) |
لا يذكر (150 دولارًا / 1000=0.15 دولارًا) |
18% - 22% من سعر النموذج الأولي |
فحص الموردين وضمان الجودة (6061 مورد ألومنيوم)
الشراكة مع غير مفحوصة6061 الشركة المصنعة لأجزاء الألومنيوميعرض الاحتيال المادي ومخاطر مراقبة الجودة.
مخاطر سلسلة التوريد في تحديد مصادر 6061 مكونًا
· استبدال المواد الخام المعاد تدويرها دون المستوى المطلوب:قد تستخدم ورش تصنيع الآلات ذات المستوى الأدنى- خردة الألومنيوم الرخيصة المعاد صهرها والتي تم تصنيفها على أنها خام 6061-T6. تحتوي الخامات المعاد تدويرها على شوائب حديدية عالية، وحمأة السيليكون، ومسامية الفراغات الدقيقة-، مما يؤدي إلى أعطال هيكلية تحت التحميل الكلالي وبقع داكنة قبيحة بعد الأكسدة.
· شهادات اختبار المطاحن المزورة (MTC):يمكن أن تؤدي المواد المقدمة دون إمكانية تتبع كمية الحرارة التي تم التحقق منها إلى تسليم مخزون 6061-O غير المعالج -حراريًا- على هيئة درجة حرارة T6.
بروتوكول التحقق من جودة ماكينات Xiamen Dazao
بمثابة موثوق بها6061 مورد الألومنيوموالشركة المصنعة للآلات الدقيقة منذ عام 2000، تطبق Dazao Machinery ضوابط صارمة للجودة في جميع أنحاء منتجاتنانظام مراقبة الجودة المعتمد ISO9001 وIATF16949:
1. التحقق من المواد الخام الطيفية:تخضع كل شحنة واردة مكونة من 6061 من قضبان وألواح الألومنيوم للفحصقياس الطيف الضوئي للأشعة السينية (XRF).التحليل للتحقق من عناصر صناعة السبائك (Mg، Si، Cu، Cr) قبل إدخال المخزون الخام.
2. إمكانية تتبع شهادة اختبار المطحنة (MTC):يتم الحصول على جميع المواد الخام مباشرة من المنتجين الأساسيين من المستوى الأول (مثل تشالكو وألكوا) بكامل طاقتهاEN 10204 3.1 وثائق MTCمرتبطة بأرقام الكثير الحرارة.
3. قدرات التفتيش الكامل CMM:استخدام درجة الحرارة-أجهزة قياس إحداثيات زايس (CMM) التي يتم التحكم فيها لتحقيق عدم اليقين في القياس حتى0.8 µm + L/400، التحقق من وسائل شرح الأبعاد الهندسية المعقدة والتسامح (GD&T).
4. رش الملح وسمك الطلاء ضمان الجودة:تخضع الأجزاء المؤكسدة لاختبار سماكة الطلاء عبر الأجهزة الدوامية-التيار الكهربائي واختبار التآكل الدوري برذاذ الملح لكلأستم B117.
قائمة مراجعة هندسة المشتريات
دقةالتصنيع باستخدام الحاسب الآلي 6061 الألومنيوميتطلب إدارة تحديد حالة المادة، وملفات تعريف الإجهاد الداخلي المتبقي، ومعلمات المعالجة، وعمليات ما بعد المعالجة-حزمة الأبعاد-.
ما قبل-قائمة مراجعة هندسة المشتريات
قبل تقديم نماذج CAD ثلاثية الأبعاد ورسومات هندسية ثنائية الأبعاد لعرض الأسعار، قم بمراجعة المعلمات التالية:
مواصفات المواد:هل تم وضع علامة واضحة على الرسم على أنه6061-T651لألواح الجيب/الطحن الكبيرة لمنع الالتواء؟
ما قبل-التفاوتات في الطلاء:هل تم تعويض أقطار التجويف الحرجة والميزات الملولبة لنمو ما بعد-الأنودة (النوع الثاني مقابل النوع الثالث للطبقة الصلبة)؟
التجاويف العميقة والثقوب العمياء:هل تم تجهيز الثقوب المسدودة بخلوص عمق نقطة الحفر لمنع إزهار الحمض المحصور أثناء عملية الأكسدة؟
نصف قطر الزاوية سوق دبي المالي:هل تم تصميم نصف قطر الزاوية الداخلية أكبر من أو يساوي 1.15×Cutter Radius لتجنب تباطؤ الأداة والثرثرة؟
حدود سمك الجدار:هل يتم الحفاظ على الأشكال الهندسية للجدار أعلى من 1.0 مم حيثما أمكن ذلك لتجنب عيوب اهتزاز الجدار الرقيق-؟
اختيار الموضوع:هل تم تحديد خيوط التزاوج- ذات التحميل العالي أو المتكرر- باستخدام إدخالات STI Helicoil بدلاً من النقر المباشر؟

الأسئلة المتداولة
01.لماذا تتشوه أجزاء الألومنيوم 6061-T6 الخاصة بي أثناء جيوب CNC الثقيلة؟
02.كيف يمكنني تعويض التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي بالنسبة لأكسيد الطلاء الصلب من النوع الثالث؟
03.كيف يمكنني منع تجريد الخيط في مكونات الألومنيوم الناعمة 6061؟
04.ما الذي يسبب عدم تطابق الألوان عبر دفعات مختلفة من أجزاء الألومنيوم المؤكسدة 6061؟
05.كيف يمكنني منع -الحواف المبنية (BUE) والرقائق اللاصقة أثناء الطحن 6061 بسرعة -عالية؟
06.ما هو التغيير الأكثر فعالية في سوق دبي المالي لخفض تكاليف تصنيع الألمنيوم 6061؟