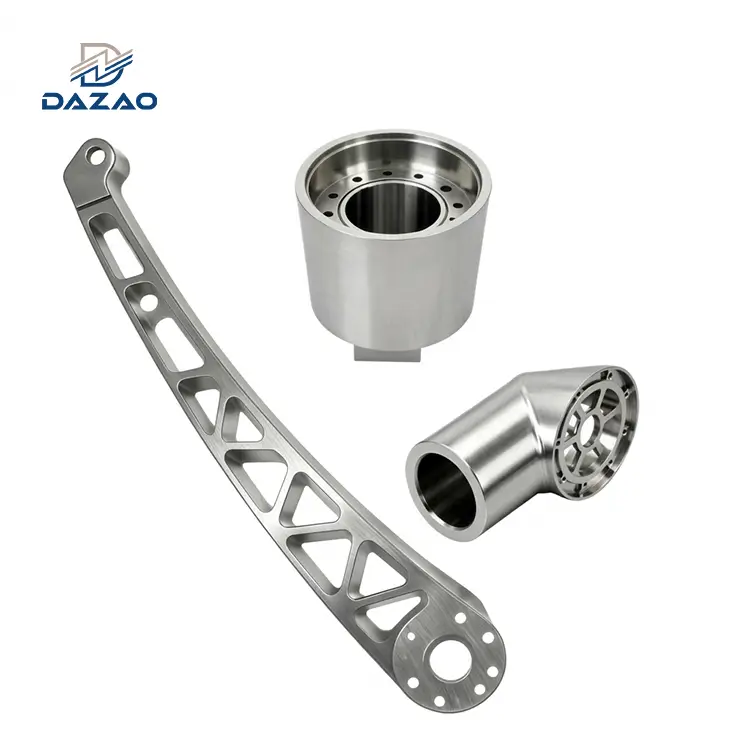
ألومنيوم 2024 (AlCu4Mg1) عبارة عن-سبائك دورالومين عالية القوة تحتوي على 3.8% إلى 4.9% من النحاس، مما يوفر قوة شد تصل إلى 483 ميجا باسكال وحدود تحمل التعب تصل إلى 138 ميجا باسكال. وهو مخصص للإجهاد-في هياكل الطائرات الحرجة، وأعضاء التوتر، والمكونات الميكانيكية ذات التحميل العالي-.
بالقطع2024 أجزاء الألومنيوم باستخدام الحاسب الآلييتطلب إدارة دقيقة للرقاقة واختيار الأداة: يتسبب محتواها العالي من النحاس في تآكل الأداة من خلال تكوين -Up Edge (BUE) المدمج عند استخدام الأدوات التقليدية المطلية بـ TiAlN-. التحول إلى كربيد مصقول غير مطلي أو المطاحن النهائية المطلية بـ DLC- مع سائل تبريد عالي الضغط (70 بار) يمنع التصاق الرقاقة. لتصنيع الألواح الهيكلية، تحديد2024 T351 تصنيع الألمنيومأكثر من 2024-T3 يقلل من تشوه المعالجة الناتج عن الإجهاد الداخلي المتبقي بنسبة تصل إلى 70%.
2024 أجزاء الألومنيوم الفضائية: نظرة عامة على الهندسة
العمود الفقري الهيكلي لصناعة الطيران
2024 الألومنيومتظل سبيكة هيكلية أساسية عبر صناعة الطيران العالمية. تم تقديم 2024 كتحسين مقارنة بسبيكة 2017 (Duralumin)، وهي تجمع بين قوة الإنتاجية العالية (325 ميجاباسكال في حالة T351) وصلابة الكسر (Kإيك≈30−37 ميجاباسكالمتر) ومعدلات نمو منخفضة للشقوق تحت تحميل التوتر الدوري.
على عكس سبائك سلسلة 6000، يعتمد 2024 على النحاس والمغنيسيوم كعناصر صناعة السبائك الرئيسية لترسيب Al2تصلب جزيئات CuMg (S-phase) أثناء المعالجة الحرارية. تسمح هذه الميزات الهيكلية الدقيقة2024 مكونات الفضاء الألومنيوملتحمل الاهتزاز الدوري والتوتر-وإجهاد التوتر دون حدوث فشل كارثي.
الغرض الهندسي ورؤى ماكينات دازاو
يوفر هذا الدليل للمهندسين الميكانيكيين، ومديري المشتريات، والمشترين الفنيين بيانات الآلات الأولية، وصيغ الأدوات، و-مقايضات المواد، وقواعد التصميم-ل-التصنيع (DFM) لـالدقة 2024 تصنيع الألومنيوم.
في شركة Xiamen Dazao Machinery، قامت منشأتنا المعتمدة ISO9001:2015 وIATF16949:2016 بمعالجة أجزاء الألومنيوم 2024 المخصصة منذ عام 2000. غالبًا ما تتعامل كتيبات التصنيع العامة مع جميع سبائك الألومنيوم بشكل مماثل. فهم الفروق الدقيقة في المعاييرعمليات تصنيع الألومنيوم باستخدام الحاسب الآلييعد تطبيق معلمات القطع الأساسية 6061 على مشاريع تصنيع الألومنيوم باستخدام الحاسب الآلي عالية القوة باستخدام 2024 يؤدي إلى فشل مبكر للأداة، وتشويه الأجزاء بسبب الإجهاد المتبقي، وتدهور تشطيب السطح.

تركز عمليات التصنيع التعاقدية لدينا على مجالات محددة2024 خدمة تصنيع الألمنيومالفئات، بما في ذلك2024 طحن الألومنيوم, 2024 تحول الألومنيومومعقدة2024 تصنيع ألواح الألمنيوم. إن فهم التفاعل بين مزاج المادة وقوى القطع والمعالجة اللاحقة-يحدد نجاح المشروع بالنسبة لـ2024 الشركة المصنعة لأجزاء الألومنيوم باستخدام الحاسب الآلي.
2024 خصائص الألومنيوم ومقارنة درجة الحرارة (T3 مقابل T351 مقابل T851)
التركيب الكيميائي والأساسيات الفيزيائية
الأداء الميكانيكيألومنيوم 2024 مصنوع بآلة CNCينبع من تركيبته العنصرية الدقيقة المحددة بموجب مواصفات AMS 4037 / ASTM B209. مقارنة هذا التركيب الكيميائي معخصائص التصنيع لدرجات الألومنيوم المختلفةيكشف لماذا يتطلب عام 2024 معايير قطع مميزة.
|
عنصر |
الحد الأدنى (بالوزن٪) |
الحد الأقصى (بالوزن٪) |
الدور الهندسي |
|
النحاس (النحاس) |
3.80 |
4.90 |
عامل تقوية الترسيب الأولي (Al2CuMg) |
|
المغنيسيوم (ملغ) |
1.20 |
1.80 |
يعزز تصلب العمل ومعدل تصلب العمر |
|
المنغنيز (من) |
0.30 |
0.90 |
يتحكم في بنية الحبوب ويزيد من درجة حرارة إعادة التبلور |
|
الحديد (الحديد) |
- |
0.50 |
النجاسة؛ يقتصر على منع المراحل المعدنية الهشة |
|
السيليكون (سي) |
- |
0.50 |
النجاسة؛ يتم التحكم فيها للحفاظ على صلابة الكسر |
|
الزنك (الزنك) |
- |
0.25 |
إضافة سبائك طفيفة |
|
الكروم (الكروم) |
- |
0.10 |
عامل التحكم في بنية الحبوب |
|
التيتانيوم (تي) |
- |
0.15 |
مصفاة الحبوب أثناء الصب |
|
الألومنيوم (آل) |
توازن |
توازن |
معدن المصفوفة الأساسية |
الخصائص الفيزيائية الأساسية
· كثافة:2.78 جم/سم33(0.100 رطل/بوصة)3)
· معامل المرونة (E):73.1 جيجا باسكال (10.6×10⁶رطل لكل بوصة مربعة)
· نسبة بواسون:0.33
· الموصلية الحرارية:121 وات/م⋅ك (درجة حرارة T3 عند 25∘)
· معامل التمدد الحراري (CTE):23.2μm/m⋅∘C(20∘ج إلى 100∘C)
· الموصلية الكهربائية:30% إياكس
مقارنة درجة الحرارة: 2024-T3 مقابل . 2024-T351 مقابل . 2024-T851
يؤثر اختيار درجة الحرارة الصحيحة على سعة التحميل الميكانيكية واستقرار الجزء أثناء العمل2024 تصنيع الألومنيوم باستخدام الحاسب الآلي.
1. 2024 ألومنيوم T3
يتم معالجة المحلول بالحرارة والعمل على البارد وتعتيقه بشكل طبيعي إلى حالة مستقرة إلى حد كبير.
· الملف الميكانيكي:قوة إنتاجية عالية مقترنة بالليونة.
· تأثير الآلات:يحتوي على ضغوط متبقية كبيرة من التبريد السريع والعمل البارد. تؤدي الفتحات العميقة أو الجيوب غير المتماثلة إلى تشوه الأجزاء أو التواءها مع تفكك مجالات الضغط الداخلية.
2. 2024 ألومنيوم T351
تمت معالجة المحلول بالحرارة، وتم تخفيف الضغط -عن طريق التمدد المتحكم فيه (0.5% إلى 3.0% مجموعة دائمة)، وتعتيقه بشكل طبيعي.
· الملف الميكانيكي:تتطابق قوة الخضوع مع T3 (290−325 ميجاباسكال)، ولكن يتم تخفيف الضغوط المتبقية على المستوى الكلي.
· تأثير الآلات:ضروري ل2024 T351 تصنيع الألمنيوممن اللوحات الهيكلية، والجيوب العميقة،-والمقاطع الجانبية ذات الجدران الرقيقة. يقلل التشوه بعد-التصنيع بنسبة تصل إلى 70%.
3. 2024 ألومنيوم T851
تمت معالجة المحلول بالحرارة، وتم تخفيف الضغط-عن طريق التمدد، وتم تعتيقه صناعيًا عند 190 عامًا تقريبًا∘C (375∘F).
· الملف الميكانيكي:قوة خضوع شد أعلى (410−440 ميجا باسكال) مقارنة بـ T3/T351، مصحوبة بانخفاض طفيف في صلابة الكسر.
· تأثير الآلات:ثبات فائق في درجات الحرارة-المرتفعة. لا يتعرض لمزيد من الشيخوخة الطبيعية عند تعرضه لدرجات حرارة تشغيل تصل إلى 150 درجة∘C.
|
الملكية الميكانيكية |
2024-T3 |
2024-T351 |
2024-T851 |
|
قوة الشد القصوى (MPa) |
483 |
470 |
455 |
|
قوة خضوع الشد (MPa) |
345 |
325 |
415 |
|
قوة التعب / حد التحمل (MPa) |
138 |
138 |
124 |
|
الاستطالة عند الاستراحة (%) |
18 |
19 |
6 |
|
صلابة برينل (HBW) |
120 |
120 |
130 |
|
قوة القص (ميغاباسكال) |
283 |
283 |
290 |
|
مستوى الإجهاد المتبقي |
عالي |
قليل(<15 MPa) |
قليل(<20 MPa) |
|
خطر التشويه أثناء الطحن الثقيل |
أقصى |
الحد الأدنى |
الحد الأدنى |
التجارة في اختيار المواد-التخفيضات: الألومنيوم 2024 مقابل 6061
كثيرا ما يناقش المهندسون2024 الألومنيوم مقابل 6061للمكونات الهيكلية. بينما لدينا شاملة6061 دليل التصنيع باستخدام الحاسب الآلي الألومنيومتفاصيل لماذا 6061-T6 متعدد الاستخدامات ومنخفض التكلفة، يتم تحديد 2024-T351 عندما تتجاوز القوة العالية ومقاومة التعب الدوري متطلبات التآكل وقابلية التوصيل.
|
مقياس الأداء |
2024-T351 ألومنيوم |
6061-T6 ألومنيوم |
الآثار الهندسية |
|
قوة الخضوع (ميجا باسكال) |
325 |
276 |
يوفر عام 2024 سعة تحميل ثابتة أعلى بنسبة 17.7% |
|
حد تحمل التعب (MPa) |
138 |
96 |
يوفر عام 2024 عمر كلال أعلى بنسبة 43.7% في ظل الأحمال الدورية |
|
صلابة الكسر (كإيك) |
34 ميجا باسكال |
29 ميجا باسكال |
2024 يقاوم انتشار الكراك غير المستقر بشكل متفوق |
|
مقاومة التآكل |
ضعيف (تأليب / بين الحبيبات) |
ممتاز (التخميل الذاتي-) |
2024 يتطلب تكسية الكلاد أو الفيلم الكيميائي أو الأنودة |
|
قابلية اللحام |
غير قابل للحام (تكسير ساخن) |
ممتاز (GTAW / GMAW) |
2024 قطعة يجب ربطها ميكانيكياً (مسامير/براغي) |
|
مؤشر قابلية التشغيل الآلي |
70% (قطع حر، كاشط) |
80% (إزالة سلسة للرقاقة) |
يُظهر عام 2024 تآكلًا أعلى للأداة بسبب مراحل الطور النحاسي-. |
|
نسبة تكلفة المواد الخام |
1.35x - 1.50x التكلفة الأساسية |
1.00x (خط الأساس) |
2024 يحمل علاوة بسبب تأهيل الطيران |

الدقة 2024 لتصنيع الألمنيوم: الأعلاف والسرعات والأدوات
طحن وتحول اختيار المعلمة
التحسين2024 طحن الألومنيومو2024 تحول الألومنيوميتطلب موازنة معدل إزالة المواد (MRR) مع توليد الحرارة وعمر الأداة.
سرعة القطع وصيغ التغذية
سرعة القطع (Vc):
Vc=(π⋅D⋅n)/1000 [مم/دقيقة]
معدل التغذية (Vf):
Vf=fz⋅z⋅n[مم/دقيقة]
أين:
· D=قطر الأداة (مم)
· n=سرعة المغزل (RPM)
· fz= التغذية لكل سن (مم/سن)
· z= عدد المزامير
المعلمات الموصى بها لطحن الألمنيوم لعام 2024 (كربيد غير مطلي)
|
نوع العملية |
سرعة القطع Vc(م/دقيقة) |
سرعة المغزل n(دورة في الدقيقة،∅12 ملم) |
تغذية لكل سن fz(مم/سن) |
العمق المحوري ap(مم) |
العرض الشعاعي ae(مم) |
|
الطحن الخشن (الشق) |
300 - 450 |
8,000 - 12,000 |
0.06 - 0.10 |
1.0×D |
1.0×D |
|
الطحن الخشن (الديناميكي/التروكويد) |
500 - 800 |
13,000 - 21,000 |
0.12 - 0.20 |
2.0×D |
0.1×D |
|
الطحن النهائي (الجدار الجانبي) |
600 - 1,000 |
16,000 - 26,000 |
0.03 - 0.06 |
1.5×D |
0.05×D |
|
الطحن النهائي (الأرضية) |
500 - 800 |
13,000 - 21,000 |
0.04 - 0.08 |
0.2 - 0.5 |
0.7×D |
المعلمات الموصى بها لخراطة الألومنيوم 2024 (إدراج غير مطلي / ماسي)
|
عملية |
سرعة القطع Vc(م/دقيقة) |
يٌطعم f(مم / دورة) |
عمق القطعap(مم) |
أدخل نصف قطر الأنفrϵ(مم) |
|
تحول الخام |
350 - 550 |
0.25 - 0.45 |
2.0 - 4.0 |
0.8 - 1.2 |
|
إنهاء الدوران |
500 - 850 |
0.08 - 0.18 |
0.2 - 0.5 |
0.4 - 0.8 |
|
الحز الدقيق |
200 - 350 |
0.04 - 0.10 |
- |
عرض المواصفات |
هندسة الأداة والركائز وإدارة حياة الأداة
وضع فشل شائع في2024 T3 تصنيع الألومنيومهو التقطيع الدقيق وتآكل الجوانب الناتج عن الجزيئات المعدنية المتكونة (Al2CuMg وآل6من).
متطلبات هندسة الأداة للطحن 2024
· الزاوية الحلزونية: 45∘إلى 55∘. تقوم الزوايا الحلزونية العالية بسحب الرقائق إلى أعلى وخارج الجيوب العميقة مع تقليل قوى القطع الشعاعية التي تحرف الجدران الرقيقة.
· زاوية أشعل النار ( ):15∘إلى 20∘أشعل النار الإيجابية. تعمل حواف القطع الحادة على قص العمل-مما يؤدي إلى تصلب مادة 2024 بدلاً من الحرث أو الفرك.
· زاوية الخلوص ( ): 10∘إلى 15∘. يمنع جانب الأداة من الاحتكاك بالزنبرك-السطح الخلفي للعمل-الألومنيوم المقوى.
· الانتهاء من سطح الفلوت:مرآة-مصقولة (Ra<0.1μm). Prevents sticky copper-bearing aluminum chips from adhering to the flute core.
تم إنشاء-تخفيف المخاطر وإخلاء الشريحة (BUE).
يتم إنشاء -Up Edge عندما يؤدي الضغط المحلي والحرارة الاحتكاكية إلى لحام طبقات صغيرة من -الألومنيوم 2024 بحافة القطع. تنقطع هذه المادة-المتراكمة بشكل دوري، مما يؤدي إلى تمزيق أجزاء من ركيزة الأداة وإتلاف السطح النهائي للجزء (Ra>3.2μm).
الضوابط الهندسية للوقاية من BUE:
1. سائل التبريد عالي الضغط (HPC):يتم تسليم المبرد المباشر من خلال المغزل أو حامل الأداة عند ضغط 70 بار (1000 رطل لكل بوصة مربعة) ويستهدف واجهة أداة الشريحة-. يؤدي هذا إلى انخفاض درجة الحرارة المحلية إلى ما دون المرحلة الانتقالية للليونة ويطرد الرقائق الخيطية من التجاويف العميقة.
2. تركيز سائل التبريد:حافظ على تركيز 8% إلى 10% من المستحلب الاصطناعي -المستحلب الاصطناعي أو شبه الاصطناعي القابل للذوبان في الماء مع إضافات الضغط الشديد (EP) (خالي من الكبريت/الفوسفور لتجنب التلطخ).
3. صيانة الحمولة العالية للرقاقة:لا تسكن أبدًا أو تتغذى ببطء شديد. يضمن الحفاظ على الحد الأدنى من التغذية بمقدار 0.05 مم/سن بقاء حافة القطع أسفل الطبقة السطحية الصلبة -التي تركها المسار السابق.
2024 تصنيع ألواح الألومنيوم: 4 مخاطر هندسية مكلفة
المأزق 1: إزالة المخزون غير المتماثل في تصنيع الألواح 2024-T351 (مصيدة التشوه)
الاعتقاد الشائع في تصنيع الألمنيوم هو التحديد2024 T351 ألومنيوميضمن عدم حدوث أي تشوه بعد -التصنيع لأن اللوحة خضعت لتمدد متحكم فيه بنسبة 0.5% إلى 3.0% لتخفيف الضغط. يفشل هذا الافتراض عند تصنيع مكونات هيكلية كبيرة وغير متماثلة.
دراسة حالة فشل مصنع دازاو
في عام 2018، تم التعاقد مع شركة Xiamen Dazao Machinery لإنتاج مجموعة من عوارض الدعم الهيكلي الفضائي بطول 1200 مم من سمك 50 مم2024 تصنيع ألواح الألمنيوممخزون. حدد العميل 2024-T351.
قام فريق التصنيع لدينا ببرمجة روتين تخشين قياسي ثلاثي المحاور: الإمساك باللوحة في ملزمة هيدروليكية، وتخشين 80% من حجم الجيب على الجانب A في إعداد واحد، وقلب الجزء، وإنهاء الجانب B.
· نتيجة الفشل:عند فك الجزء بعد المرور النهائي، انحنى العارضة مقاس 1200 مم لأعلى على طول محورها الطولي، مما أظهر انحرافًا مركزيًا قدره 2.8 مم - يتجاوز بكثير التسامح المسموح به للملف الجانبي وهو ± 0.15 مم. تم إلغاء الدفعة الأولية بأكملها المكونة من 15 جزءًا (14200 دولارًا إجمالي تكلفة المواد والآلات).
· تحليل السبب الجذري:يؤدي التمدد إلى درجة الحرارة T351 إلى تقليل الضغط الحراري على المستوى الكلي-، ولكنه لا يزيل تدرج الضغط الداخلي عبر المقطع العرضي للوحة-. أدت معالجة 80% من المادة على جانب واحد آليًا إلى تدمير توازن القوة الداخلية، مما سمح للطبقة السفلية المتبقية-غير الآلية بالتقلص وسحب الجزء إلى منحنى الموز.
· حل عملية دازاو القياسية:
1. إزالة العمق المتماثل-للمخزون:قم بمعالجة عمق 30% على الجانب A، ثم قم بقلب ومعالجة عمق 30% على الجانب B، وكرر ذلك بتمريرات متناوبة للحفاظ على توازن اللحظة عبر المحور المحايد.
2. تخفيف الضغط الحراري المتوسط:قم بتنفيذ دورة راحة متوسطة-تخفيف الضغط (150∘C لمدة ساعتين) بين خطوات التخشين وشبه التشطيب-.
3. تركيبات قوة التثبيت المنخفضة:استخدم ظرف التفريغ أو مشابك عزم الدوران- ذات الحافة المحدودة (8 نيوتن متر) أثناء تمريرات التشطيب النهائية لمنع عودة الزنبرك- عند التحرير.

المأزق 2: حرق أنودة السطح واللمسة النهائية الباهتة على سبيكة نحاس 2024 عالية -
غالبًا ما يحدد مديرو المشتريات النوع الثاني من الأنودة الواضحة أو النوع الثالث من الأنودة الصلبة على أجزاء الألومنيوم 2024 المخصصة على افتراض أن النتائج ستتطابق مع مظهر سبيكة 6061. وهذا يؤدي إلى رفض الشحنات.
آلية فشل الأنودة
يحتوي الألومنيوم 2024 على ما يصل إلى 4.9% من النحاس. أثناء أنودة حامض الكبريتيك، تتشكل جزيئات النحاس غير القابلة للذوبان (Al2CuMg) يذوب بشكل أسرع من مصفوفة الألومنيوم. يؤدي هذا إلى إنشاء جيوب فارغة مجهرية، وتركيز تيار موضعي (احتراق)، وطبقة أكسيد طباشيرية بنية اللون-مع مقاومة تآكل منخفضة (<350 HV vs >450 جهد عالي على 6061).
حلول معالجة الأسطح من دازاو
بالنسبة للأجزاء التي تتطلب حماية من التآكل دون نمو الأبعاد أو مخاطر حرق الأنودة، توصي Dazao بما يلي:
1. MIL-DTL-5541 النوع الثاني فئة 1A فيلم كيميائي (Alodine / SurTec 650):يفضل لأجزاء الطيران. يضيف سمكًا صفرًا للفيلم، ويحافظ على التوصيل الكهربائي، ويتجنب حرق طور النحاس تمامًا.
2. Dazao متدرج-الجهد المنخفض-بروتوكول أنودة درجة الحرارة:عندما تكون أنودة الطبقة الصلبة من النوع III (MIL-A-8625) غير قابلة للتفاوض:
· درجة حرارة المنحل بالكهرباء: انخفضت إلى 0∘C±1∘C (32∘F).
· مادة مضافة بالكهرباء: أضف 15 جم/لتر من حمض الأكساليك إلى حمام حمض الكبريتيك لمنع انحلال طور النحاس.
· منحدر الكثافة الحالية: يبدأ عند 0.5 أمبير/دم2ومنحدر يصل إلى 2.5 أمبير / دسم2في 0.2 أمبير/دم2 زيادات متدرجة على مدى 15 دقيقة لمنع حرق الحافة.
المأزق 3: التآكل الجلفاني في واجهات التثبيت المصنوعة من الفولاذ المقاوم للصدأ
تصميم المهندسين2024 أجزاء الطيران الألومنيوميتم تحديد بشكل متكرر ملفات هليكوبتر ومسامير ودبابيس من الفولاذ المقاوم للصدأ 304 أو 316 لمفاصل التجميع عالية الحمل.
مشكلة-الخلايا الكلفانية الدقيقة
في بيئات الرش الرطبة أو الساحلية أو المالحة- (5% NaCl)، فإن فرق الجهد الكهربائي بين 2024-T3 (−0.68 فولت مقابل قطب الكالوميل القياسي) و316 الفولاذ المقاوم للصدأ (−0.08 فولت) يخلق جهد تآكل كلفاني يبلغ 0.60 فولت.
نظرًا لأن الألومنيوم 2024 هو الأنود، فإن الحفر السريع يحدث مباشرة داخل فتحات المسامير الملولبة، مما يتسبب في تجريد الخيط وفشل التجميع الكارثي خلال 200 ساعة من التعرض لرذاذ الملح.
بروتوكول الوقاية
· عزل السطح:قم بتطبيق طلاء تحويل الكرومات (MIL-DTL-5541) داخل جميع الفتحات المستغلة.
· اختيار السحابة:حدد أدوات التثبيت المصنوعة من الفولاذ المطلي بالكادميوم-أو الزنك-النيكل (AMS 2417) بدلاً من الفولاذ المقاوم للصدأ العاري.
· تمهيد الحاجز:-قم بتثبيت جميع أدوات التثبيت الهيكلية باستخدام مركب وصلات الإيبوكسي أو مادة تمهيدية من كرومات الزنك (MIL-PRF-23377).
المأزق 4: التقطيع الدقيق وتلف حدود الحبوب في -التغذية 2024-T851 الطحن
عند الأداءتصنيع الألومنيوم باستخدام الحاسب الآلي عالي القوةفي مزاج 2024-T851، يواجه الميكانيكيون صلابة أعلى (130 HBW) واستطالة أقل (6٪) مقارنة بمزاج T351.
محاولة تشغيل تغذية الأسنان (صz>0.18 مم) بسرعات قطع أعلى من 600 م/دقيقة يؤدي إلى تقطيع دقيق - على حواف قطع الكربيد بسبب التأثير باستخدام مادة صلبة2مراحل ترسيب CuMg. تعمل حواف الأداة-المكسورة هذه على تمزيق حدود الحبوب السطحية لقطعة العمل، مما يؤدي إلى إنشاء شقوق-دقيقة تقلل من عمر الكلال للمكون النهائي بنسبة تصل إلى 35%.
استراتيجية التخفيف
· الحد من التغذية لكل سن إلى 0.08−0.12 مم/سن في مزاج T851.
· مراقبة تآكل الأدوات باستخدام أجهزة استشعار الانبعاثات الصوتية؛ استبدل الأدوات بمجرد تآكل الجانب (VB) يصل إلى 0.15 مم (لا تقم بتشغيل الأدوات إلى حد التآكل التقليدي البالغ 0.30 مم).
2024 تفاوتات الألومنيوم باستخدام الحاسب الآلي والتحكم في التمدد الحراري
التمدد الحراري وميكانيكا التحكم في درجة الحرارة
تصنيع التفاوتات الضيقة (± 0.005 مم) على نطاق واسع2024 مكونات الفضاء الألومنيوميتطلب إدارة النمو الحراري. مراجعة لدينادليل التسامح في تصنيع الألومنيوم باستخدام الحاسب الآلييوفر سياقًا إضافيًا حول حدود ISO 2768-mK القياسية مقابل تفاوتات الدقة.
صيغة التمدد الحراري
ΔL=L0⋅ ⋅ΔT
أين:
· ΔL=تغير الأبعاد (مم)
· L0= البعد الاسمي (مم)
· = معامل التمدد الحراري (23.2×10⁻⁶ K−1)
· ΔT=اختلاف درجة الحرارة عن المعيار 20∘C ()
حساب التأثير الحراري العملي
بالنسبة للمكون الهيكلي 500 مم الذي يعاني من 6∘ارتفاع درجة الحرارة نتيجة احتكاك القطع أو هواء المحل غير المكيف:
ΔL=500 مم×(23.2×10−6)×6∘C=0.0696 مم (69.6 ميكرومتر)
يستهلك هذا التباين الحراري ما يقرب من 70% من نطاق التسامح الإجمالي القياسي ±0.05 مم!
المعايير البيئية لطابق متجر Dazao
· درجة حرارة منطقة المعالجة مغلقة عند 20∘C±0.5∘C (68∘F).
· يتم تنظيم درجة حرارة سائل التبريد عبر وحدات التبريد النشطة إلى 19.5∘C±0.5∘C.
· أثناء -تأخر فحص CMM لمدة 4 ساعات بعد -التصنيع للسماح بالمساواة الحرارية الكاملة للأجزاء.
-تثبيت الجدران الرقيقة والتحكم في تشوهها
غالبًا ما تتميز هندسة جيب الفضاء الجوي بأرضية جيبية وسمك جدار يصل إلى 0.8 مم. عند تصنيع المكونات الهيكلية المعقدة للفضاء بسمك جدار يصل إلى 0.8 مم، يتم الاستفادة من التخصصخدمات تصنيع الألمنيوم بدقة 5 محاور 2024يضمن الوصول إلى زوايا متعددة- مع تقليل إعدادات إمساك العمل وتشويه الأجزاء.
القواعد الهندسية لطحن الجدران الرقيقة-:
1. طريقة التثبيت:استبدل فكوك الملزمة الميكانيكية القياسية بفك ناعم مخصص يتوافق مع المحيط الخارجي، أو استخدم ألواح الرمي الفراغية مع أختام محيطية مخصصة من السيليكون.
2. استراتيجية مسار الأداة:استخدم التدرج الحلزوني المستمر على المستوى z أو مسارات الأدوات المدورة بدلاً من خطوات الغطس المباشرة. حافظ على العمق الشعاعي للقطع (أe) أقل من 10% من قطر الأداة لتقليل قوى الدفع.
3. ترتيب تصنيع الجدار:قم بإنهاء جدران الجيوب الداخلية قبل إزالة المواد من الوجه الخارجي المقابل. يعمل المخزون الصلب المحيط غير الآلي كمصفوفة دعم صلبة.
فحص الأبعاد الهندسية والتسامح (GD&T).
بالنسبة لمكونات الفضاء الجوي-عالية الدقة، يعتمد تقييم الأبعاد على أجهزة القياس الإحداثية (CMM) باستخدام قلم روبي معوض لدرجة الحرارة-.

التشطيب السطحي وخيارات ما بعد المعالجة.-
مصفوفة مقارنة العمليات للألمنيوم 2024
يحدد اختيار ما بعد المعالجة-التآكل النهائي وعمر الكلال للألمنيوم 2024 المُشكل باستخدام الحاسب الآلي. مع الالتزام الصارمتشطيب سطح الفضاء الجوي ومعايير الأكسدةيمنع تدهور المكونات المبكرة في بيئات التشغيل القاسية.
|
المعالجة السطحية |
المعيار العسكري/الصناعي |
نمو سمك |
مقاومة التآكل (رذاذ الملح) |
التأثير على حياة التعب الأساسي |
التطبيق الأساسي |
|
فيلم كيميائي (ألودين 1200S) |
MIL-DTL-5541 النوع الأول الفئة 1A |
<0.001 mm (ضئيل) |
168 ساعة |
0%(لا خسارة) |
الرابطة الكهربائية الفضائية / القاعدة التمهيدية |
|
فيلم كيميائي (سورتيك 650) |
MIL-DTL-5541 النوع II (خالي من السداسي) |
<0.001 mm |
168 ساعة |
0%(لا خسارة) |
هيكل فضائي متوافق مع RoHS |
|
أنودة الكبريتيك (النوع الثاني) |
MIL-A-8625 النوع الثاني الفئة 1/2 |
0.005−0.015 ملم |
336 ساعة |
-10% إلى -15% |
أقواس الضميمة العامة (يتطلب درجة حرارة منخفضة) |
|
أنودة المعطف الصلب (النوع الثالث) |
MIL-A-8625 النوع III الفئة 1 |
0.025−0.050 ملم |
1000+ ساعات |
-25% إلى -40% |
شرائح عالية التآكل- (تتطلب حمامًا خاصًا) |
|
تسديدة بينينغ |
ايه ام اس 2431 |
صفر (طبقة الإجهاد الضاغطة) |
خط الأساس |
+30% إلى +50% |
تعب-التجهيزات الحرجة للطائرات |
|
طلاء الايبوكسي التمهيدي |
ميل-PRF-23377 |
0.015−0.030 ملم |
2000+ ساعات |
0% |
الألواح الهيكلية الخارجية للطائرات |
طلقة Peening لتحسين حياة التعب
نظرًا لأن الأكسدة تقلل من مقاومة الكلال للألمنيوم 2024 من خلال إنشاء شقوق سطحية صغيرة- في طبقة الأكسيد الهشة، فإن رسومات الفضاء الجوي غالبًا ما تتطلب استخدام تقنية الصقل بالطلقات قبل طلاء السطح.
· الآلية:يؤدي قصف سطح 2024 المُشكَّل بطلقات من الفولاذ المصبوب أو الخرز الخزفي إلى إحداث طبقة من الضغط المتبقي الضاغط (150−250 ميجا باسكال) يصل عمقها إلى 0.25 مم.
· نتيجة:يقاوم أحمال شد الخدمة، ويمنع ظهور تشققات الكلال عند علامات السطح الدقيقة للأداة -(Ra).
تطبيقات الفضاء الجوي والقوة العالية-.
فئات تطبيقات الفضاء الجوي الأساسية
2024 أجزاء الطيران الألومنيوميتم اختيارها للمكونات التي تعمل في ظل أنظمة حمل التوتر ودورات الاهتزاز حيث قد يكون فشل السبائك كارثيًا.
1. جلود شد الجناح السفلي والشفاه العلوية:تعمل في المقام الأول في التوتر أثناء مناورات الطيران. صلابة عالية للكسر (Kإيك) يمنع الفشل المفاجئ في حالة حدوث -شرخ صغير.
2. إطارات جسم الطائرة وألواح الجلد:يقاوم الضغوط الحلقية الناتجة عن دورات الضغط وخفض الضغط في المقصورة.
3. التركيبات والأقواس الهيكلية لمعدات الهبوط:تشكيله من الثقيلة2024 تصنيع ألواح الألمنيومالمخزون لدعم الأحمال عالية التأثير أثناء الهبوط.
4. مساكن المحركات الروبوتية والدفاعية:تتطلب تطبيقات نسبة عزم الدوران العالية-إلى-ثقوب تحمل داخلية صلبة.
لماذا لا يمكن 6061 أو 7075 استبدال 2024 مباشرة في تطبيقات التعب?
· حدود 6061-T6:يفتقر إلى قوة خضوع شد نهائية كافية (276 ميجا باسكال مقابل 325 ميجا باسكال) وحد التحمل (96 ميجا باسكال مقابل 138 ميجا باسكال). يجب أن تعمل المكونات المعاد تصميمها في 6061 على زيادة سماكة الجدار بنسبة 25-35%، مما يلغي التوفير الشامل.
· حدود 7075-T6:في حين أن 7075-T6 يوفر قوة إنتاجية شد ثابتة أعلى (503 ميجاباسكال)، فإن معدل انتشار صدع الكلال تحت التوتر الدوري أعلى بكثير من 2024-T351. في أنظمة الحمل الدوري للتوتر والشد، يتفوق 2024-T351 على 7075-T6 بعامل 2:1 قبل حدوث الشقوق.
2024 اختيار الشركة المصنعة لأجزاء CNC من الألومنيوم وبرامج التكلفة
2024 برامج تشغيل تكلفة تصنيع الألومنيوم باستخدام الحاسب الآلي
فهم هيكل التكلفةالدقة 2024 تصنيع الألومنيوميسمح لفرق المشتريات بتحسين الميزانيات دون التضحية بالأداء الميكانيكي.
مقارنة التكلفة المباشرة: تعقيد المواد مقابل التصنيع
1. قسط المواد الخام:تبلغ تكلفة مخزون ألواح T351 الخام لعام 2024- حوالي 6.50 دولارًا أمريكيًا4.50 - دولارًا أمريكيًا/كجم-أعلى بنسبة 35% إلى 50% تقريبًا من ألواح السلعة 6061-T6. يحمل المخزون المعتمد للطائرات مع إمكانية التتبع الكامل (AMS 4037) علاوة فحص إضافية.
2. وقت دورة التصنيع:مقاومة القطع العالية والتغذية/السرعات الصارمة اللازمة لمنع -Up Edge من زيادة وقت دورة المعالجة بنسبة 20% مقارنة بـ 6061.
3. التشطيب السطحي المتخصص:تتطلب مخاطر الرفض أثناء عملية الأكسدة ضوابط أكثر صرامة للحمام، مما يضيف تكلفة مقارنة بالتشطيب التجاري القياسي.
نصائح سوق دبي المالي (التصميم من أجل التصنيع) لتقليل تكلفة الوحدة
· نصف قطر زاوية الجيب الداخلي:حدد نصف قطر الزاوية الرأسية الداخلية R أكبر من أو يساوي 0.25×Pocket Depth. يسمح ذلك باستخدام مطاحن نهائية ذات قطر أكبر عند الحد الأقصى من MRR بدلاً من الأدوات الصغيرة التي تعمل بتمريرات بطيئة في العمق.
· توحيد سماكة الجدار:الحفاظ على سمك الجدار عند 1.5 مم أو أكثر حيثما أمكن ذلك. تتطلب المعالجة التي يقل حجمها عن 1.0 مم مسارات أدوات تمرير ضوئية - متخصصة وتثبيتات فراغية مخصصة، مما يؤدي إلى زيادة وقت دورة الماكينة بنسبة 40%.
· تحديد T351 المزاج الافتراضي: Unless elevated temperature capability (>120∘C) مطلوب، حدد 2024-T351 على 2024-T3 أو T851. يتم تخزين المخزون الخام T351 على نطاق واسع، وهو فعال من حيث التكلفة، ويقلل من معدلات الخردة لتخفيف الضغط.
تقييم الشركة المصنعة لأجزاء الألومنيوم CNC لعام 2024
عند اختيار أ2024 الشركة المصنعة لأجزاء الألومنيوم باستخدام الحاسب الآلي، قم بمراجعة المورد مقابل هذه المقاييس الهندسية:
|
عنصر قائمة مراجعة التدقيق |
المتطلبات القياسية |
لماذا يهم الألومنيوم 2024 |
|
شهادات الجودة |
ISO 9001:2015 / IATF 16949 / AS9100D |
يضمن ضوابط العملية وإمكانية تتبع كمية المواد |
|
إمكانية تتبع المواد |
MTC (شهادة اختبار المواد) إلى EN 10204 3.1 |
يمنع استبدال الألمنيوم المزيف أو غير المعتمد-. |
|
التحكم في درجة الحرارة |
ورشة تصنيع ميكانيكية يتم التحكم في مناخها-(20∘C±1∘C) |
ضروري للحفاظ على تفاوت ±0.005 مم على الألومنيوم |
|
القدرة على التفتيش |
CMM مع التعويض الحراري المعاير |
التحقق من تفاوتات الملف الشخصي والموضع بعد تخفيف-الضغط-. |
|
استراتيجية الأدوات |
DLC مخصص / كربيد غير مطلي للألمنيوم |
يمنع تدهور السطح من الأدوات المطلية غير المناسبة |
القدرة على التصنيع والدعم الهندسي
دقة2024 تصنيع الألومنيوم باستخدام الحاسب الآلييتطلب شريكًا تصنيعيًا يتمتع بالخبرة ويفهم تعدين السبائك، وإدارة الإجهاد المتبقي، وضمان جودة الطيران-.
منذ عام 2000، قدمت شركة Xiamen Dazao Machinery خدمات تصنيع CNC دقيقة لتطبيقات الطيران والدفاع والطبية والروبوتات المهمة. تعمل مراكز التصنيع CNC ذات 5 محاور لدينا وفقًا لأنظمة الجودة ISO9001:2015 وIATF16949:2016، وتوفر تفاوتات تصل إلى ±0.005 مم (0.0002 بوصة) على المكونات الهيكلية المعقدة المصنوعة من الألومنيوم 2024.

الأسئلة المتداولة
01.كيف يمكنك منع 2024 الألومنيوم من الحفر والحرق أثناء الأكسدة؟
02.لماذا تتشوه صفائح الألمنيوم 2024 بعد فكها؟
03.كيف يمكنك إيقاف رقائق الألومنيوم 2024 من اللحام إلى المطاحن النهائية باستخدام الحاسب الآلي؟
04.لماذا يتم تصنيف الألومنيوم 2024 على أنه غير قابل للحام وفقًا لعمليات TIG/MIG القياسية؟
05.ما الذي يسبب تصلب العمل واحتكاك الأداة عند طحن خيط الألومنيوم 2024؟
06.كيف يتحقق مشترو الطيران من أن المخزون الخام أصلي 2024-T351؟